自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
简要回答: 插折式包装是一类折叠纸板盒,平折运输,通过把弧形插舌推入盒体来封口,因此盒端无需胶带或胶水。四种核心款式是直插式封口、反插式封口、插口顶自动锁底和插口顶扣底。它们的区别在于盒端翼片的折叠方向、盒底的锁合方式,以及人工或机器装填的速度。
多数品牌是凭外观来选纸盒的,问题往往要到后面的装填工位才会暴露。插折式包装涵盖多种结构,它们合上后看起来相似,但在 300 g 的玻璃罐压在底部翼片上、卧式装盒机用犁式导轨把盒端翼片推合,或者临时工要在午饭前撑开 2,000 个扣底时,表现却大不相同。款式选错,盒底可能在顾客手里弹开,正面图案可能被切口边缘打断,自动线也可能因为平折纸盒太厚卡在料仓里而停机。本指南讲解每种插折款式的结构设计、封口为何牢固,以及它们在人工线和自动线上各适合什么场景,以便在绘制任何图案之前就确定盒型结构。
插盒是由单张模切纸板制成的折叠纸盒。1 条侧缝在加工厂完成粘合,纸盒以平折状态送到你手中。至少有一端用插舌封口:插舌是封口板上舌形的延伸部分,滑入盒壁内侧,靠摩擦力固定。人们搜索插盒含义时,其决定性特征就是: 盒端靠插舌封闭,而不是靠胶粘剂。 国际包装词汇标准,例如 ISO 21067-1:2016[1] 为买家和加工厂统一了“纸盒”“折叠纸盒”等术语,有助于避免规格被误读。
每种插折款式的展开片都由同一套部件组成:
插盒不是运输箱。瓦楞运输包装属于另一套规范,例如 ASTM D5118/D5118M 中关于纤维板运输箱制造的规定[2]。纸板插盒属于零售包装和初级展示包装。它们通过快递网络运输时,通常装在外层运输箱内。
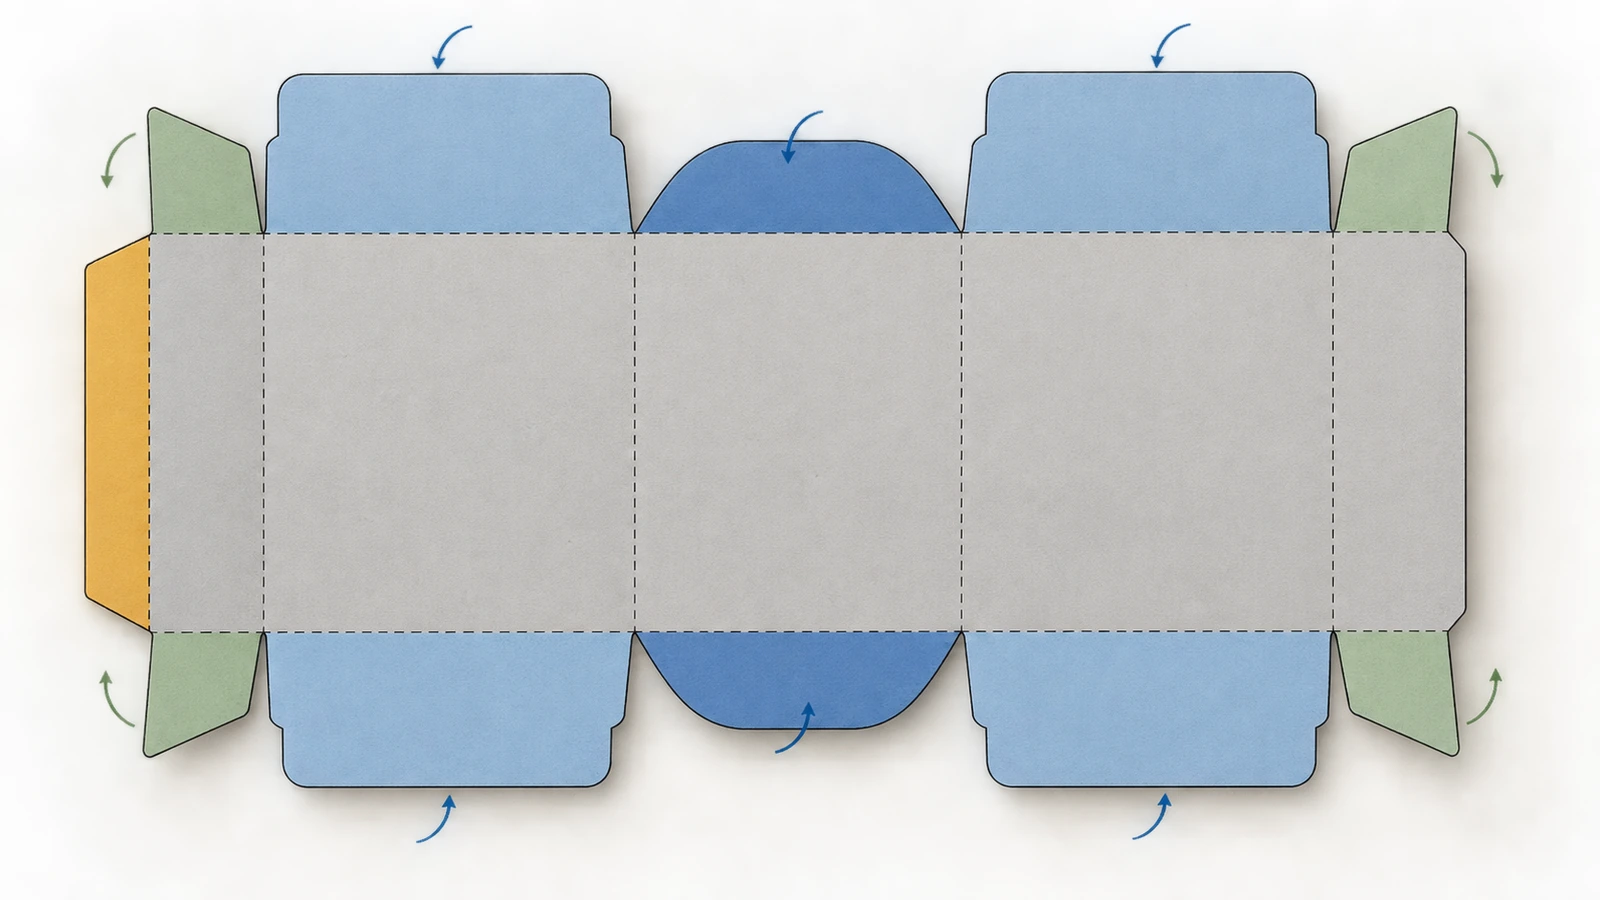
没有胶水固定插口端。封口完全依赖几何形状和摩擦力,因此刀模图中的细小细节决定了纸盒手感是挺括还是松垮。
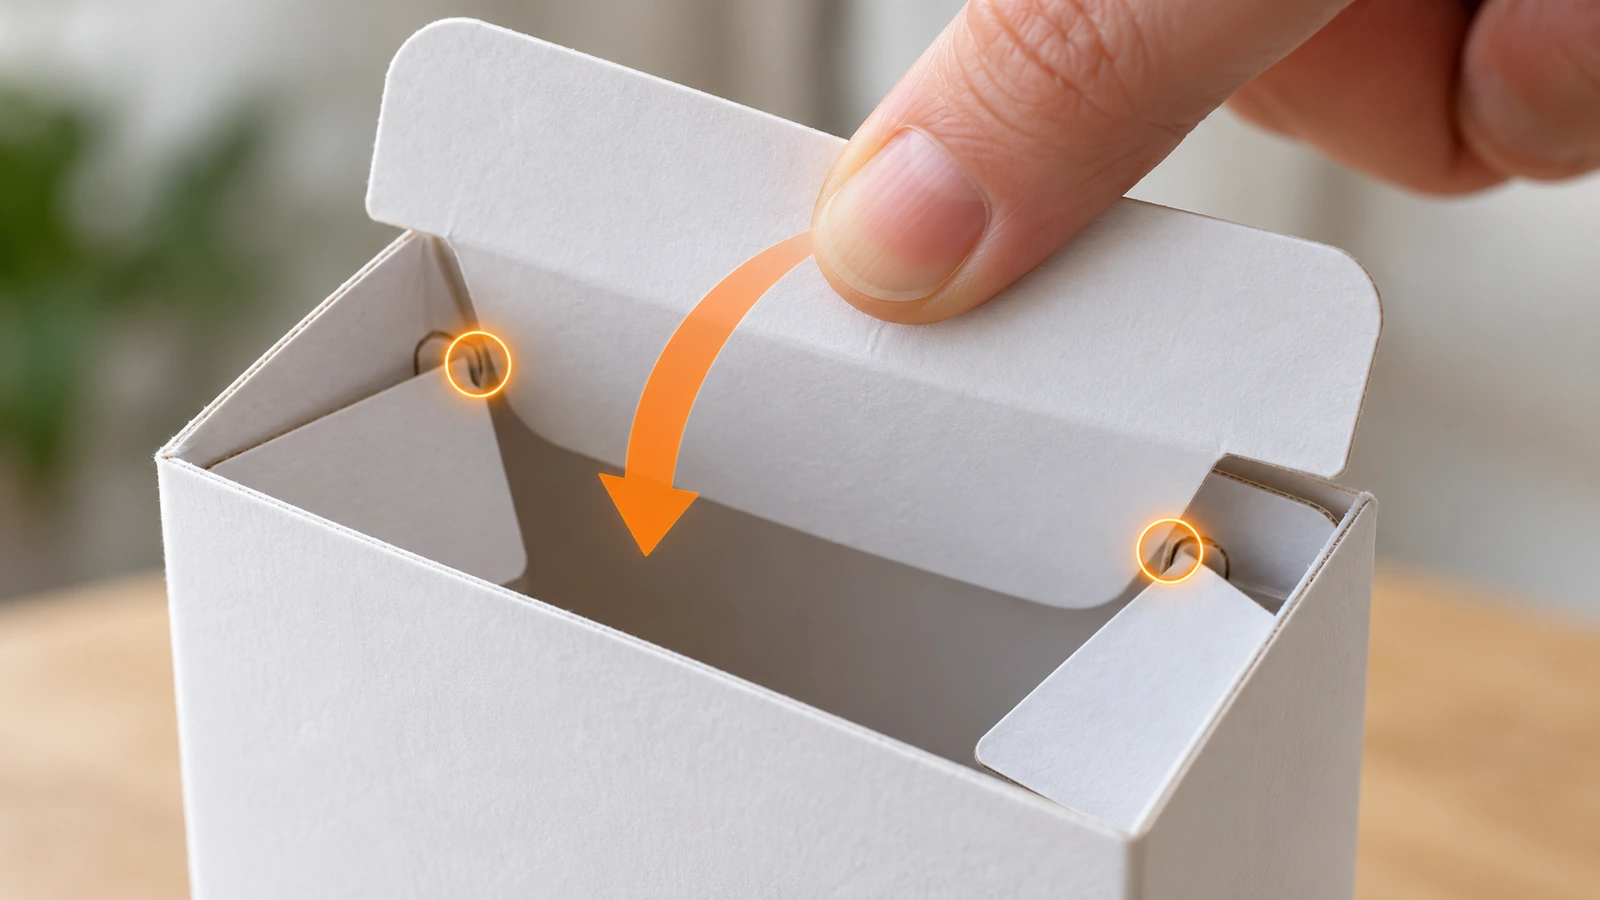
摩擦锁合。 插舌边缘略带弧度或斜角,裁切得比开口略宽。插入时,其边缘与面板内壁以及折好的防尘翼产生摩擦。如果配合过松,盒端会弹开;如果过紧,插舌会起皱变形,或者用户在封口时撕裂压痕。
切口锁扣(锁舌)。 在插舌与封口板相接处切出小切口,卡在防尘翼上对应切出的肩部上。插舌推过肩部后,除非有人故意拉出,否则无法退出。这种简单的模切特征是无需增加任何材料就能提升插口端固持力的最常见方式。
防尘翼形状。 防尘翼通常做成渐缩或圆弧形,以免与插舌相撞。如果裁得太长,它们会重叠并把封口板向外顶,表现为买家抱怨的“鼓端”。如果太短,角部会留出缝隙,插舌就没有可抵靠之处。
拇指缺口与压痕。 正面板上的半月形缺口便于手指够到插舌来打开纸盒。压痕深度以及纸板纹向相对于主折痕的方向,决定了每个面板折得多利落,以及纸盒抗弯曲的能力。加工厂会针对每种纸板等级设定这两项,所以在一种厚度下可行的刀模图,换一种厚度未必可行。
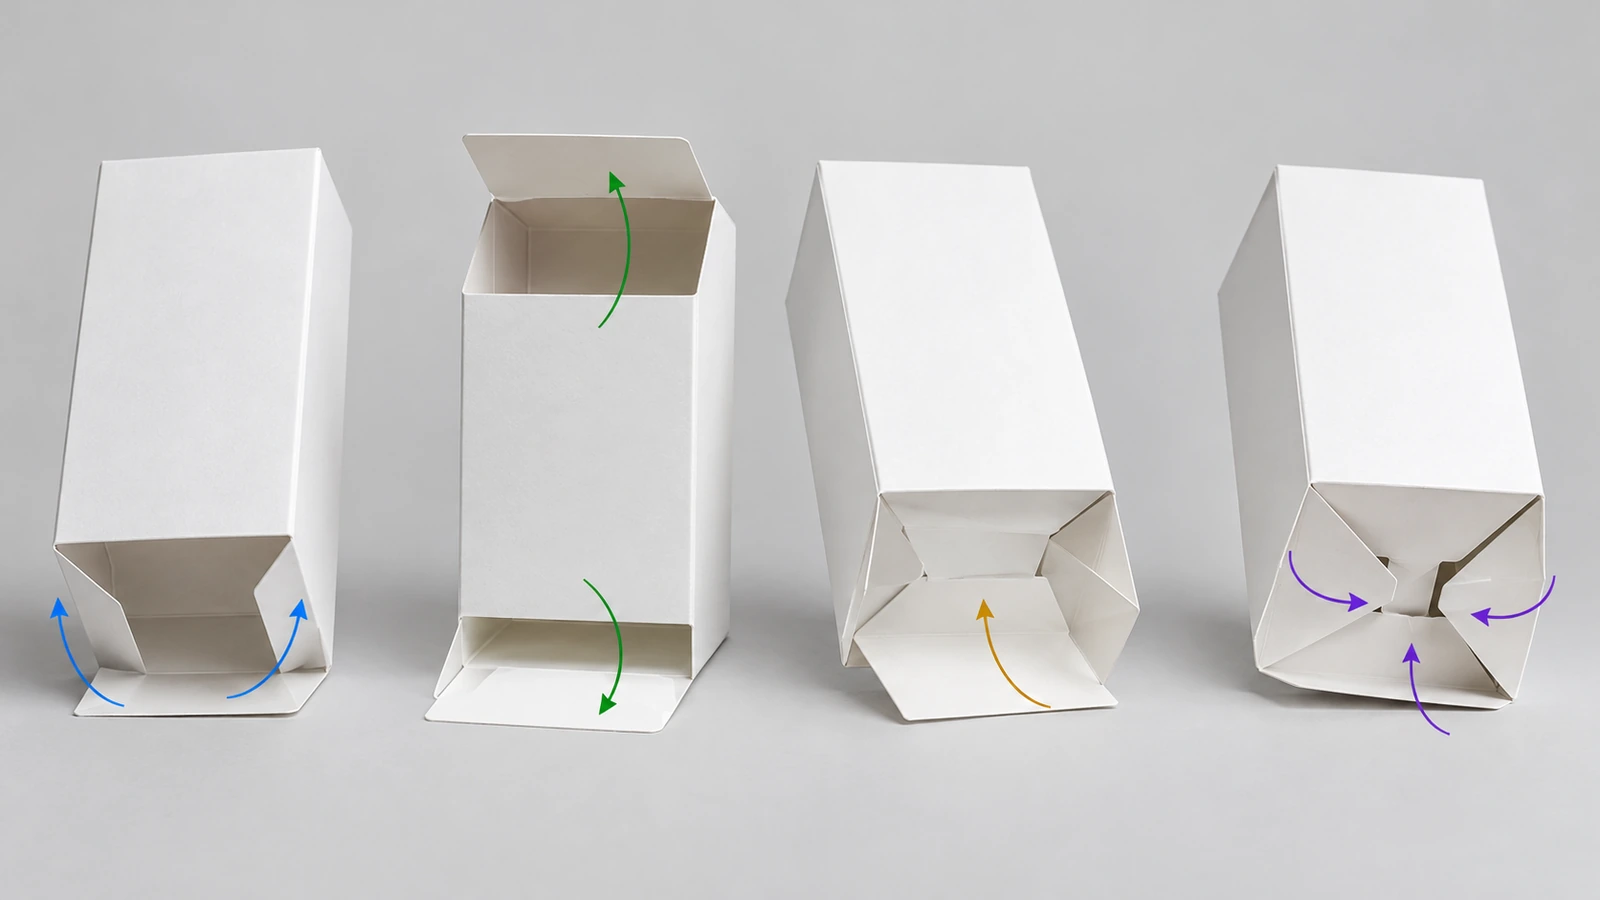
两个封口板都从同一个主面板铰接。因此,顶部和底部的插舌朝同一方向折叠,通常朝向背面,正面从顶边到底边是一整块不被打断的画面。这种干净的正面是 STE 在化妆品、个人护理和开窗纸盒中如此常见的主要原因。代价体现在印刷纸张上:由于两个插舌从同一侧伸出,展开片无法头尾嵌套,一些行业分析估计,某些排版方式比反插式多用约 8–10% 的纸板。该数字描述的是特定排版下的用料量,并非固定的价格差异。如果你倾向于 STE,我们的 定制直插式封口纸盒 页面详细介绍了尺寸、材料和报价。
顶部封口板从一个主面板铰接,底部封口板从对面的主面板铰接,因此两个插舌朝相反方向折叠。这使展开片可以在纸张上相互嵌套,通常能提高纸张出材率。其对称形状也非常适合大批量端装装盒。代价体现在视觉上:一端会在正面板上露出切口边缘,因此图案必须围绕它来安排。
底部翼片由加工厂预先部分粘合。平折纸盒被挤压撑开时,盒底一次动作就摆到位并锁住,顶部则用普通插舌封口。粘合的盒底比插底承重更大,适合蜡烛、罐子和瓶子。平折纸盒更厚,部分加工厂还要增加一道糊盒工序,所以这种款式通常比普通插口封口价格更高。
盒底由四个翼片按顺序折叠并压合至相互锁紧而成。无需预先涂胶,因此加工厂的工序保持简单,纸盒可完全平折运输。锁合的盒底比插口端承重更大。代价是人工:每个纸盒都必须手工锁底,而且如果顺序错了,盒底就无法到位。
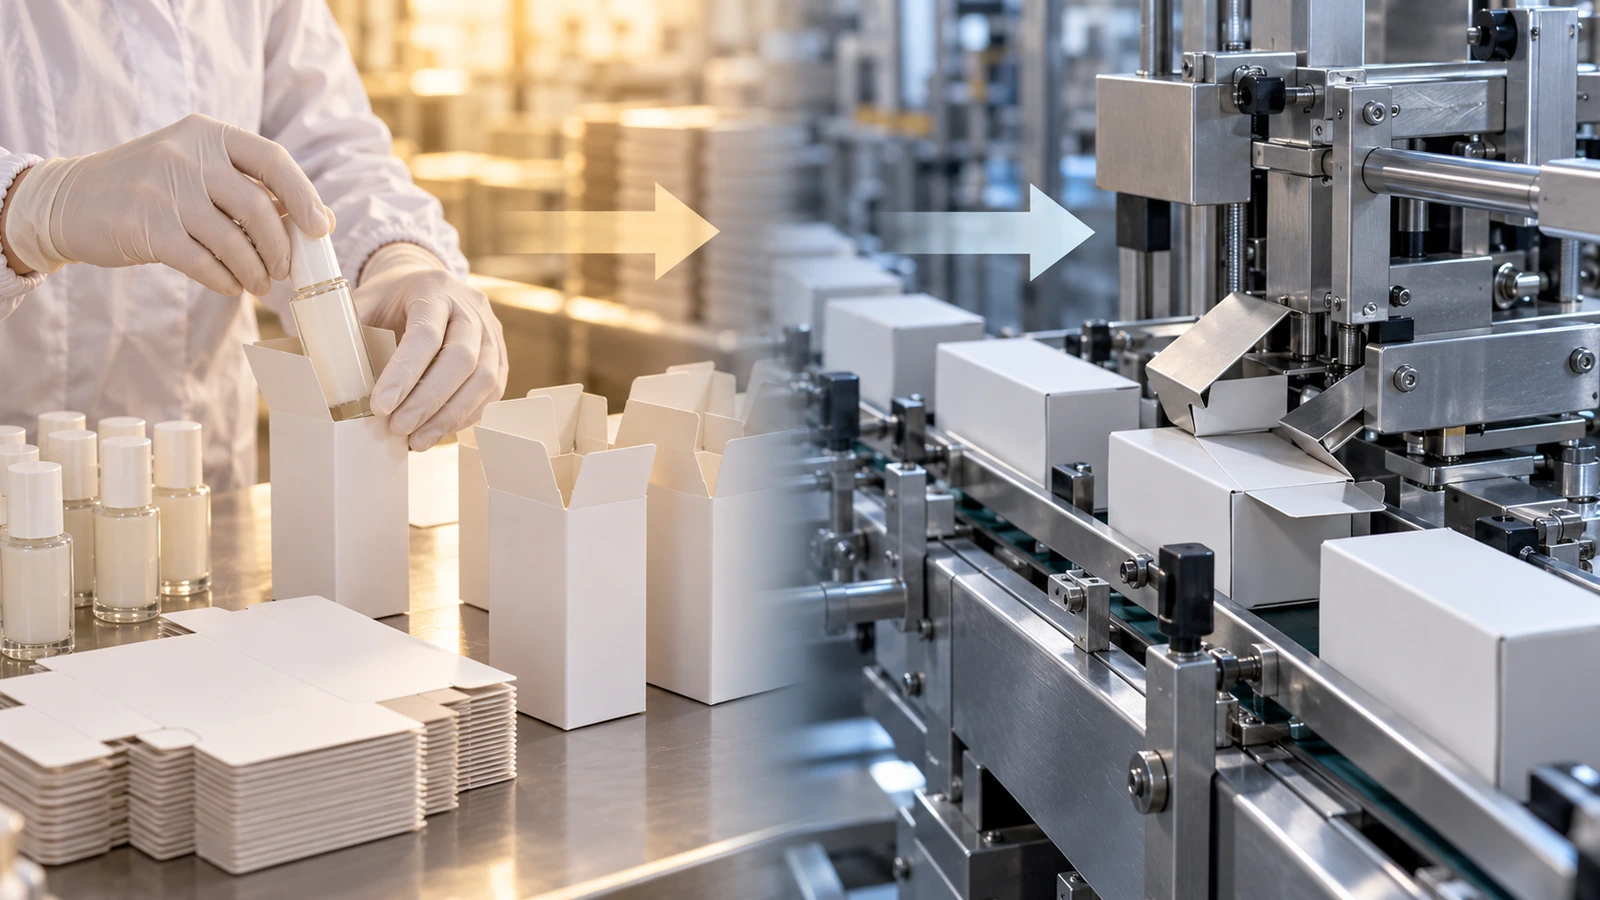
纸盒的结构决定了装填需要多少次手部动作。统计每种设计的这些动作,是在进行产线试运行之前对比各款式的可靠方法。
| 款式 | 人工操作顺序(按结构推导) | 典型动作次数 | 自动化适配性 |
|---|---|---|---|
| STE | 撑开筒身,折下部防尘翼,插好底部插舌,装入产品,折上部防尘翼,插好顶部插舌 | 约 5–6 | 适合为同向插舌设置的卧式端装装盒机 |
| RTE | 步骤与 STE 相同,但插舌朝相反方向闭合 | 约 5–6 | 在端装装盒机上非常常见,并广泛用于制药行业 |
| 自动锁底 | 挤压撑开(盒底成型),装入产品,折上部防尘翼,插好顶部插舌 | 约 3–4 | 人工操作最快;机器需要配备能处理预粘合盒底的成型或顶部装填设备 |
| 扣底 | 撑开筒身,按顺序折四个底部翼片,压紧锁合,装入产品,封上顶部 | 约 6–8 | 多以人工装填;很少用于高速自动化 |
人工线。 自动锁底款式所需培训最少,在临时员工之间也能保持一致。扣底最需要练习,大多数“盒底掉了”的投诉都出在这里。STE 和 RTE 介于两者之间,切口锁扣能明显减少装填过程中弹回打开的盒端数量。
自动线。 在卧式装盒机上,机器从料仓中取出平折纸盒,将其撑开,从侧面把产品推入,再用犁式导轨把防尘翼和插舌折合闭紧。插口封口非常适合这种方式,因为两端都只靠折叠即可封闭。关键在于插舌方向、纸板厚度和压痕质量要与机器的设置相匹配,因此在锁定刀模图之前,请先确认你的装盒机可接受哪些纸盒款式和尺寸。插口封口可以重新打开,所以如果需要防拆封,请把封口贴或撕裂线作为单独的设计决策加入。
运输。 装在瓦楞外箱内运输的纸板插盒,应作为完整系统的一部分进行测试。 ASTM D4169[3] 规定了针对整个运输系统的流通危害测试序列,包括搬运、振动和压缩。单独对一个零售纸盒做跌落测试可能会产生误导。
| 对比项 | STE | RTE | 自动锁底 | 扣底 |
|---|---|---|---|---|
| 翼片方向 | 两个插舌同向 | 插舌相反 | 顶部插口,底部粘合 | 顶部插口,底部相互锁合 |
| 正面板 | 不被打断 | 正面有一条切口边缘 | 顶部整洁,底部平整 | 顶部整洁,底部平整 |
| 纸张出材率 | 通常较低 | 通常较高 | 取决于排版 | 取决于排版 |
| 盒底承重能力 | 轻 | 轻 | 中等到较高 | 中等到较高 |
| 加工厂工序 | 侧缝粘合 | 侧缝粘合 | 侧缝加底部粘合 | 侧缝粘合 |
| 最佳装填方式 | 人工或端装机器 | 端装机器或人工 | 快速人工装填 | 小批量人工装填 |
| 典型用途 | 化妆品、开窗纸盒、礼品 | 制药、大批量零售 | 蜡烛、罐子、瓶子 | 较重的零售商品、小批量订单 |
确定款式之后,测量内部尺寸、选择纸板等级、准备图稿和制定检验标准等剩余工作都因产品而异。这些步骤已在我们的 直插式封口纸盒产品页面 中介绍,此处不再重复。
它是一类折叠纸板盒,由 1 张纸板模切而成,沿单条侧缝粘合,平折运输,用插舌而非胶带封口。直插式、反插式、自动锁底和扣底是它的四种核心变体。
直插盒的两个端部插舌朝同一方向折叠,正面板因此保持完整。反插盒的插舌朝相反方向折叠,展开片可以在纸张上相互嵌套,出材率更好,但正面会留下一条切口边缘。
自动锁底和扣底的承重比插底更大,因为盒底是粘合或相互锁合的,而不是靠摩擦力固定。对于玻璃制品或任何通过快递运输的重物,请加装内衬和外层运输箱。
可以。STE 和 RTE 是卧式端装装盒机的标准配置款式,因为两端都只靠折叠即可封闭。自动锁底纸盒需要专为预粘合盒底设计的设备,扣底则多以人工装填。请向你的设备供应商确认设备可接受哪些款式和尺寸。
加工厂会粘合侧缝,自动锁底纸盒的底部也是粘合的。盒端封口本身靠摩擦力和切口锁扣保持闭合。较重的产品或防拆封要求可能需要额外的封口贴或胶带。
普通纸板插盒一般可进入纸张回收体系。覆膜、塑料窗口、镀金属涂层和食品残留会降低可回收性,是否接收也因当地回收项目而异。
插折式包装是一组可以通过工程设计来权衡的取舍,而不是凭口味决定的事。STE 以牺牲部分纸张出材率换取干净的正面。RTE 牺牲干净的正面,换取出材率和装盒机速度。自动锁底增加一道糊盒工序,使纸盒一次动作即可成型,并能承重更大。扣底免去预粘合,但增加人工。鉴于折叠纸盒需求预计仅温和增长,每年约增长 0.8%,持续到 2029 年(据 Packaging Dive 对行业预测的报道[10]),优势属于那些在印刷前就让结构与产品重量和装填产线相匹配的品牌。如果干净、连续的正面板是你的首要考虑,请查看我们的 工厂直供直插式封口纸盒 ,并按你的确切尺寸申请报价。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶