自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
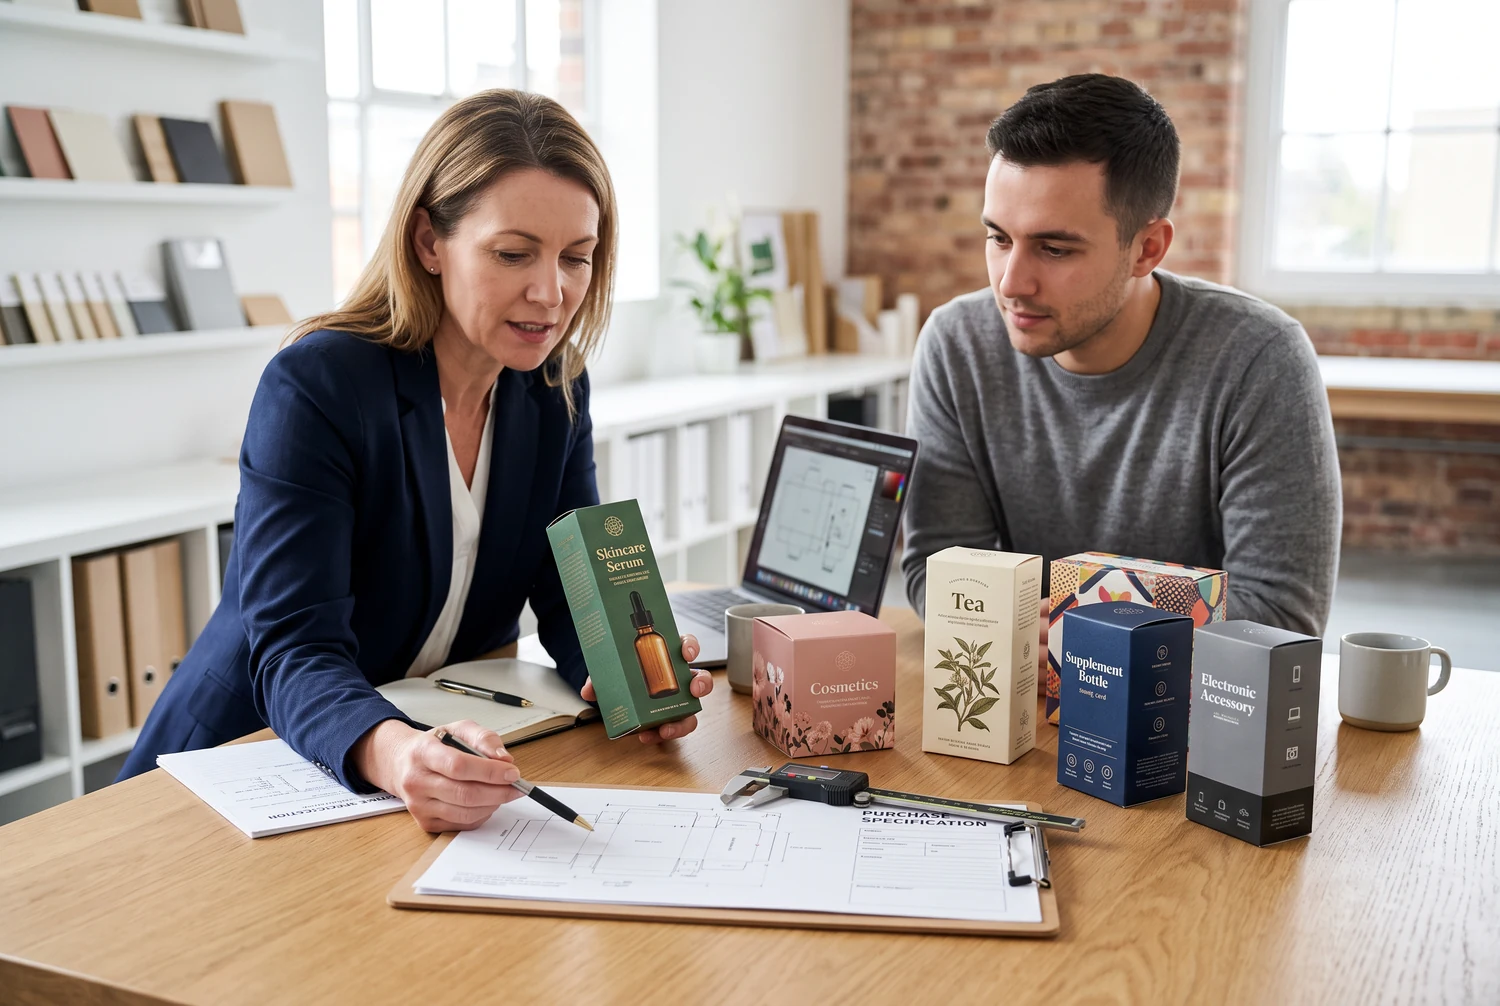
客製同向插舌盒採用完整連續的正面面板、同方向插舌封口、全彩印刷與平攤出貨。適合需要精準尺寸與醒目貨架展示的輕量零售商品,不適合作為重型或易碎商品的獨立運輸箱。
同向插舌式(STE)折疊紙盒適合需要比通用現貨盒更客製化,但又不需要硬質禮盒或瓦楞運輸箱的品牌。常見買家包括化妝品製造商、護膚品牌、營養補充品公司、糖果製造商、特色食品企業、電子配件賣家、訂閱制方案,以及擁有多個 SKU 的 DTC 品牌。
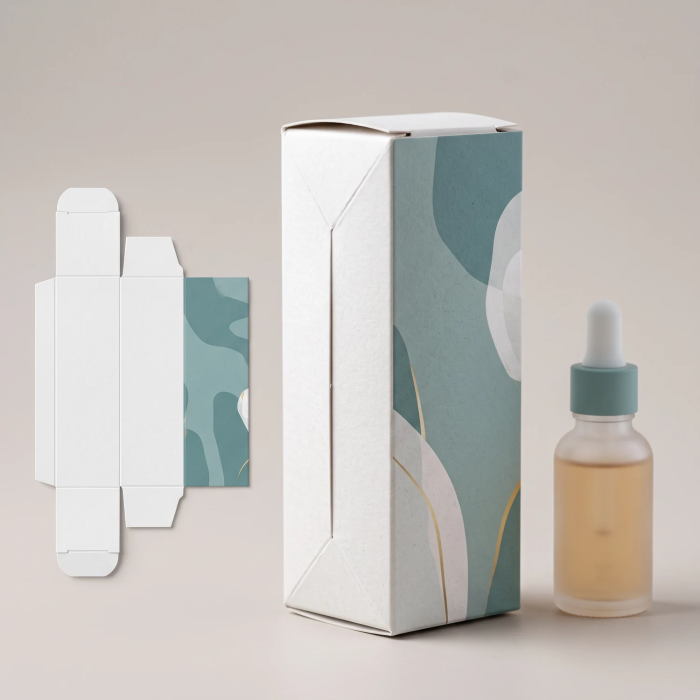
當主要展示面必須維持視覺連續時,這種結構特別合適。上下插舌以同一方向封合,並可配置於背面,讓正面保留給標誌、產品名稱、說明、視窗或促銷圖案。因此,STE 紙盒自然適合需要面向貨架展示的商品,例如精華液、肥皂、茶、糖果、香水、小瓶裝產品及品牌試用套裝。
訂購數量並非唯一的採購判斷標準。產品重量、尺寸、銷售通路、所需表面處理、法規風險、稿件版本數量與交貨期限,通常比件數更能影響正確規格。即使使用相同盒型,跨五個 SKU 的 100 件新品上市訂單,與單一版本的 10,000 件量產訂單,成本結構也不相同。
客製化展示的商業需求不只存在於這一種盒型。Fortune Business Insights 報告指出,2025 年北美占全球客製包裝市場 40.09%。該數據描述的是整體市場,而非 STE 細分市場,但仍凸顯短版客製、品牌化及可回收紙質包裝在該地區的重要性。請參閱北美客製包裝市場占比[1]。
問題:紙盒在 PDF 中看似正確,實際包裝時仍可能失敗。內尺寸可能被誤認為外尺寸,防塵翼可能互相碰撞,視窗可能露出錯誤區域,小字可能跨過壓線,塗層也可能改變預期的顏色與觸感。
問題加劇:量產後,這些錯誤會相互疊加。紙盒太緊會拖慢包裝線;太鬆則會讓產品移動;壓線不良會爆裂;顏色不一致會削弱品牌一致性;未經測試的零售紙盒若被當成快遞箱使用,還可能塌陷。庫存隨即占用資金與倉儲空間,上市日期也不斷延後。
解決方案:將紙盒視為經過工程設計的包裝元件。明確定義產品、註明內尺寸、驗證結構樣品、核准印刷樣、記錄可量測的驗收標準,並比較總到岸成本,而不只看頁面顯示的單價。這套流程能將風險提前,讓修正成本更低。
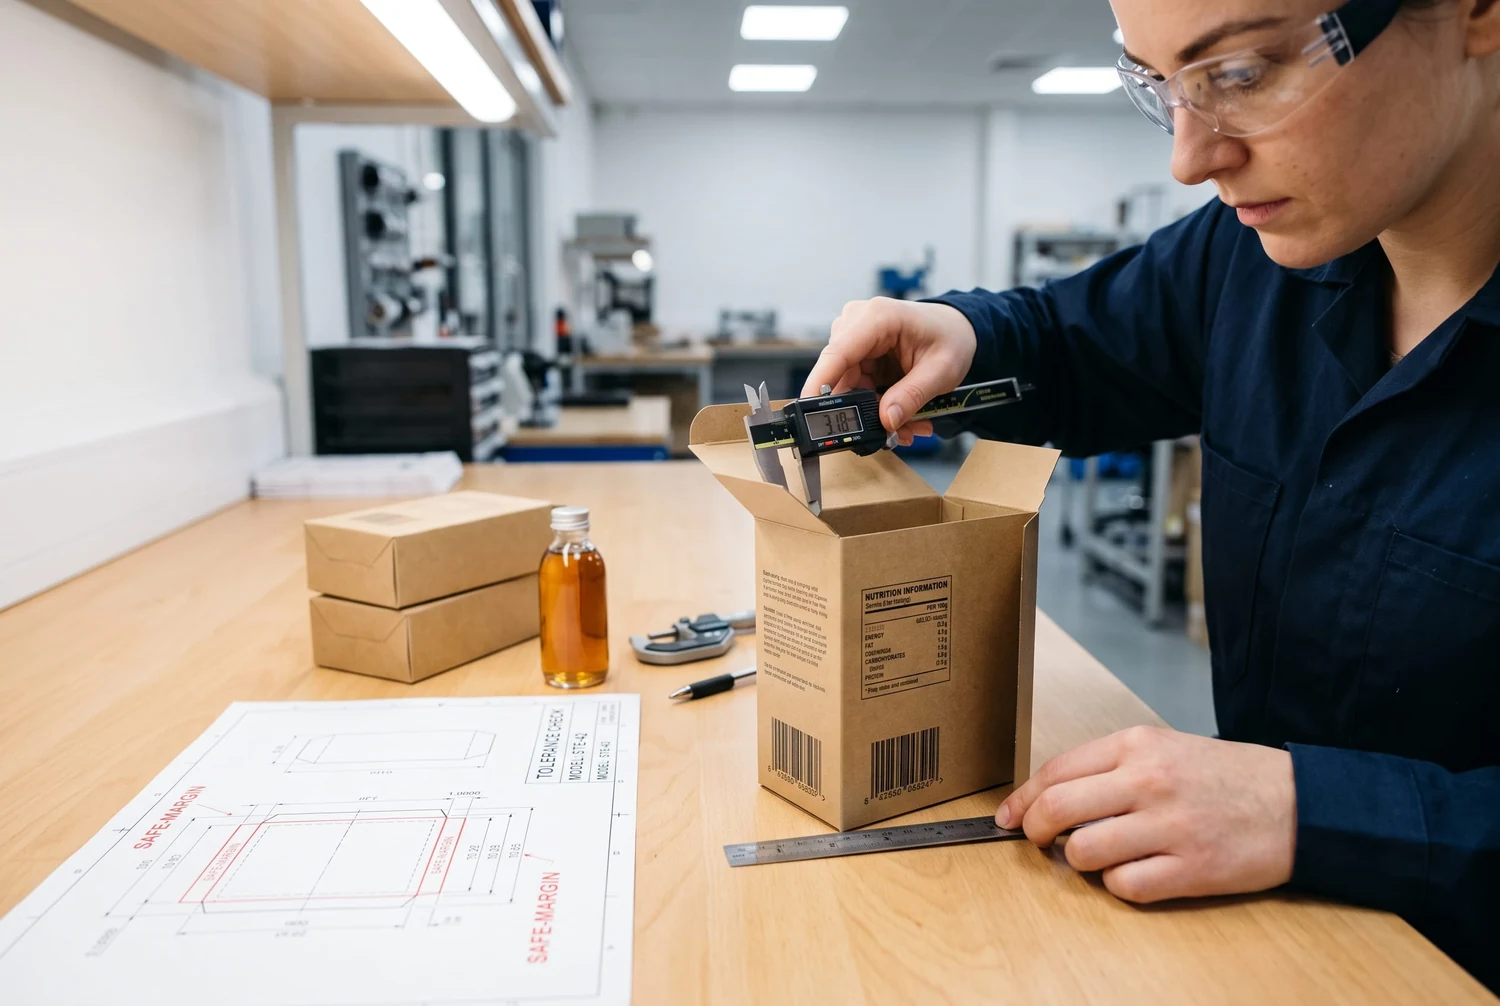
同向插舌盒是一種上下插舌朝同一方向封合的折疊紙盒。其刀模通常包含四個主要盒身面板、一個黏合接舌、兩個主要插舌、防塵翼、切線及壓線。紙盒以平攤形式出貨,包裝時再撐開成形。
將上下封口都配置於背面,可比許多其他結構保留更整潔的正面面板,也有利於正面開窗設計,因為展示面不會被相反方向的封口打斷。不過,在部分拼版方式中,同向結構可能比反向插舌結構耗用更多紙板。實際材料用量取決於紙盒尺寸、紙張尺寸、紙紋方向與拼版,而不是只取決於盒型名稱。
STE 主要是零售紙盒。它能保護輕量及中等重量商品,減少搬運、表面損傷、灰塵及隨意開啟造成的影響,但普通紙板沒有瓦楞坑紋,無法提供包裹運輸所需的抗壓與抗衝擊能力。較重的瓶子、玻璃容器、易碎商品及 DTC 出貨,可能需要內襯、扣底、自動扣底結構、微型瓦楞紙盒或獨立運輸箱。
公開的供應商規格顯示,僅寫「紙板」並不足以精確描述材料。某個市場案例提供 14 pt、18 pt 及 24 pt 卡紙,標示厚度分別為 0.014、0.018 及 0.024 inch。這些是特定供應商的選項,不是通用承重等級。請參閱已公布的 STE 材料規格[3]。
先從實物產品著手,而不是估算盒子尺寸。測量實際量產產品的最大長、寬、深,包括瓶蓋、密封件、按壓頭、標籤及任何突出元件。產品淨重與包裝後毛重應分別記錄。如果紙盒內還要放置內襯、說明單、袋裝配件或多件產品,應先組成完整包裝,再確定內尺寸。
紙材選擇應依產品與通路而定。SBS 具有明亮的印刷表面,適合化妝品與高階零售商品。牛皮紙或未漂白紙板呈現自然外觀,但會改變色彩還原效果。再生紙板有助於達成減少材料的目標,但可能出現色調或表面差異,應在樣品中如實呈現。FBB 能兼顧挺度與重量;若保護性比展示效果更重要,E 楞或 F 楞微型瓦楞材料可能更合適。
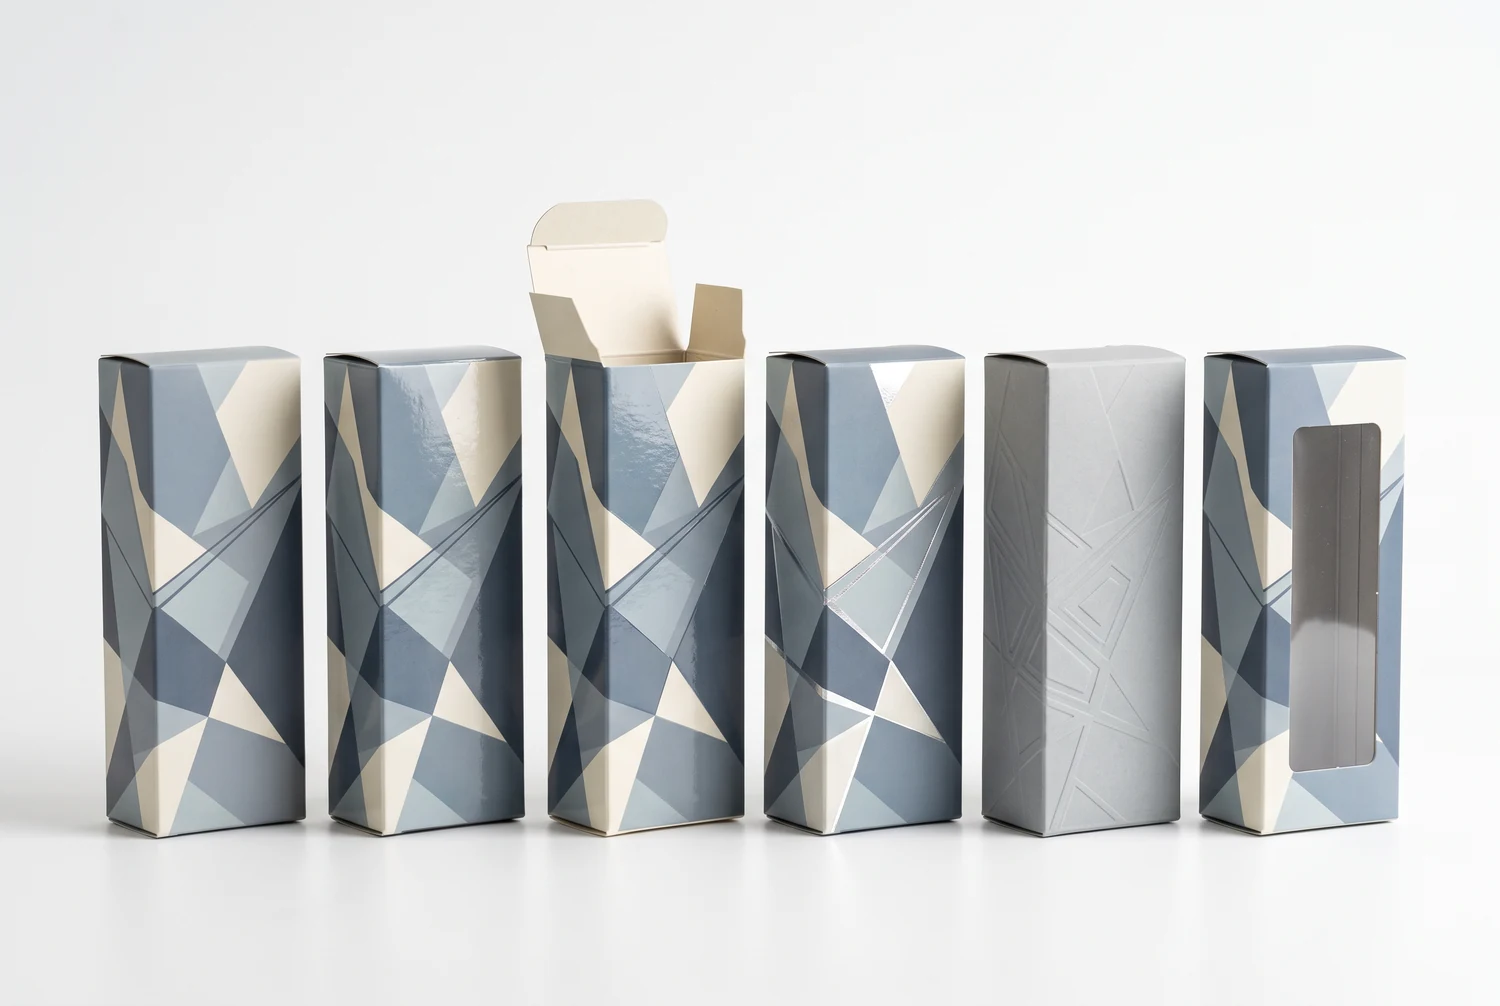
因此,一份實用的詢價單應包含內尺寸、產品重量、紙板等級或目標厚度、各 SKU 數量、印刷覆蓋範圍、表面處理、內襯或視窗要求、包裝後目的地、期限及預定用途。缺少這些欄位時,兩家供應商的報價可能實際對應完全不同的紙盒。
| 選項 | 主要價值 | 採購注意事項 |
|---|---|---|
| 水性亮光塗層 | 色彩更明亮,並具輕度抗刮能力 | 確認光澤度及其與所選紙板的相容性 |
| 水性霧面塗層 | 降低反光,呈現內斂的零售質感 | 深色實地可能以不同方式顯示搬運痕跡 |
| UV 或局部 UV | 高對比或局部視覺強調 | 增加套準要求,並可能影響回收判斷 |
| 柔感膜 | 高階觸感效果 | 增加成本,並引入塑膠層 |
| 燙箔或壓凸 | 呈現金屬感或立體品牌細節 | 需要模具、最低可加工線寬及實體打樣 |
| 視窗 | 直接展示產品 | 減少局部面板面積,並可能加入獨立薄膜材料 |
此表將視覺效果與工程影響分開說明。表面處理應解決明確問題,例如防刮、對比或觸感定位,而不應只因可選就不斷疊加。
封口方向也會影響日常使用。向背面插入的插舌可維持較整潔的正面,通常適合正面視窗或不中斷的品牌面板。向正面插入的插舌,在包裝需要重複開啟時可能較容易操作。插縫鎖扣可提高封口保持力;若需顯示是否曾被開啟,則可能要加防拆標籤或黏合封條。這些設計都不會自動讓標準 STE 紙盒變成兒童安全或重型包裝。
稿件應建立在已核准的供應商刀模圖上,而不是尺寸相近的通用網路範本。結構圖層應與印刷圖層分開,並標示切線、壓線、撕線、黏膠區、視窗及安全區。鎖定刀模圖,避免設計編輯過程中發生位移。
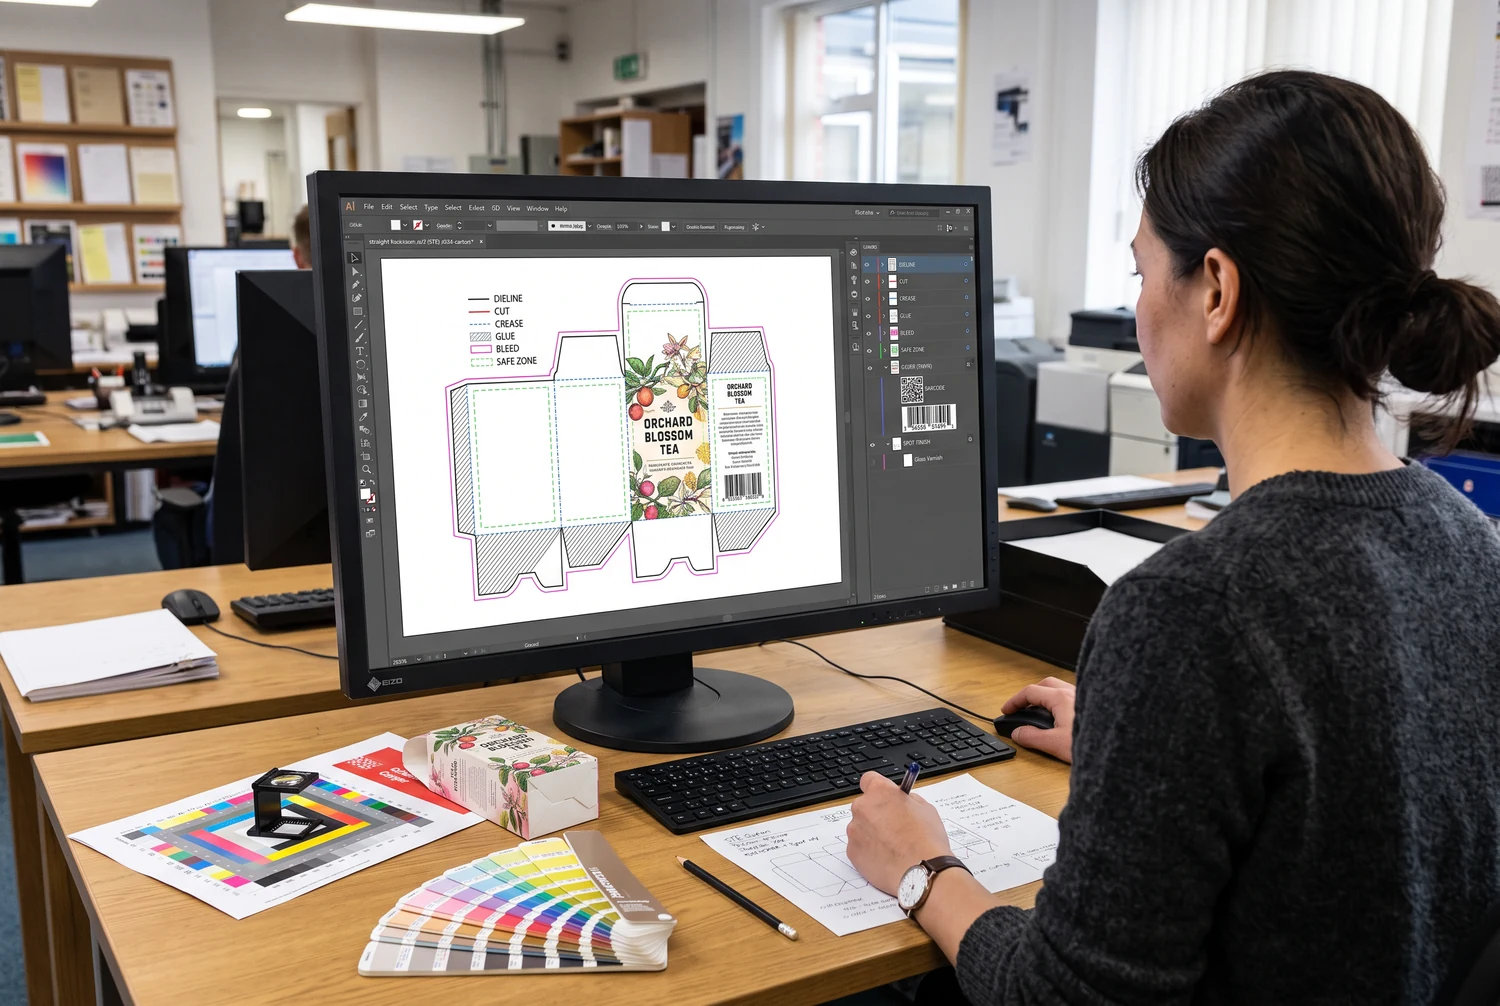
PDF 樣稿可確認版面、文字及分色,但無法重現紙板紋理、塗層觸感、金屬反光或精確的機台印色。若顏色、表面處理、適配或零售展示具有商業重要性,應核准實體印刷樣。記錄已核准的檔名、版本、打樣日期、材料及樣品識別碼,讓工廠與買家共用同一量產依據。
受控流程會將專案拆成多個決策點,讓各項目在價值被不可逆地投入前先取得核准。它也能揭示生產時間與總交付時間之間的差距,這兩個數字經常被混淆。
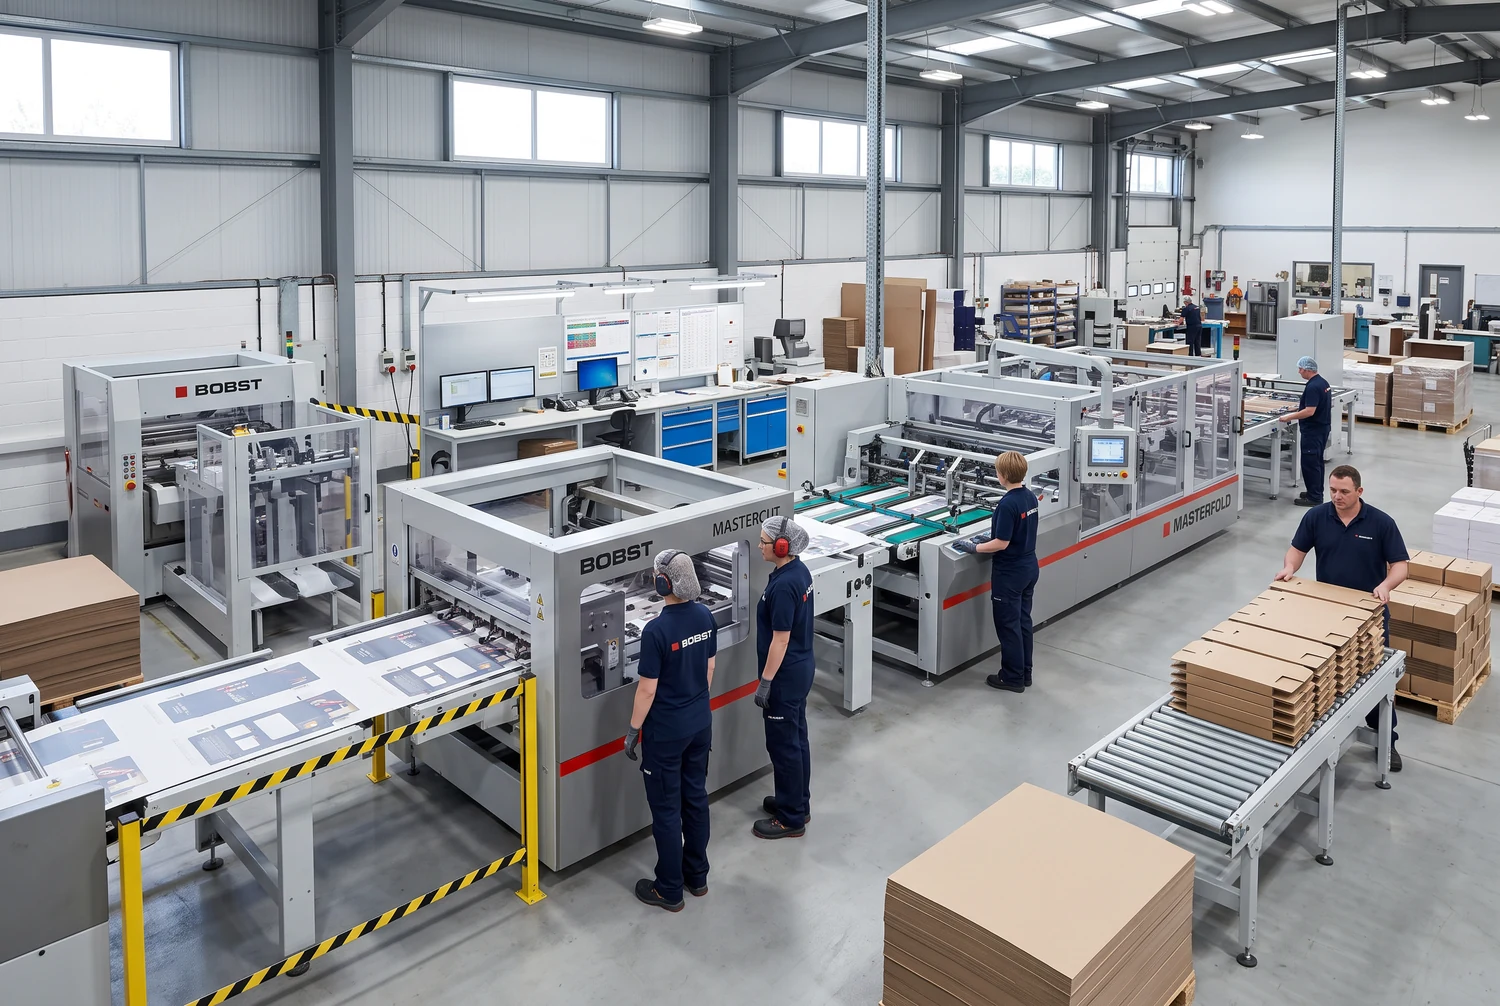
數位印刷通常適合樣品、短版、可變資料及頻繁更換稿件的專案,因為可減少傳統製版與設定需求。對穩定的中大型訂單而言,平版印刷可能更具成本效益,並可對指定特別色與複雜表面處理提供更好的控制。據稱約在 500–1,500 件出現的成本交叉點只能視為規劃假設;尺寸、拼版、紙板、色數、表面處理及損耗都可能使其大幅變動。
若要進行有依據的比較,應使用完全相同的規格,分別索取 250、500、1,000、1,500 及 3,000 件的對應報價。應分開列出打樣、結構設計、模具、印刷、表面處理、包裝、運費、稅金、清關及適用關稅。「無 MOQ」只表示供應商可能接受該訂單,不表示設定成本或不利的單位經濟效益會消失。
只要工廠與買家已驗證量測方法,品質描述就應盡可能數值化。不要只寫「尺寸準確」,而應記錄標稱內尺寸、量測位置、單位、抽樣數量及允許偏差。不要只寫「顏色良好」,而應指定核准的實體樣品、照明條件、量測方法及公差。除非確切材料與結構已經測試且可提供報告,否則不要宣稱黏著循環次數、色牢度、UV 耐候時數或抗壓數值。
| 檢驗項目 | 可量測證據 | 可預防的失敗 |
|---|---|---|
| 尺寸 | 對照核准圖面記錄的長 × 寬 × 深讀數 | 配合過鬆、產品受壓或包裝速度緩慢 |
| 印刷套準 | 量測文字、燙箔、視窗及裁切邊的位置 | 圖案錯位及安全區外露 |
| 顏色 | 核准的機台印刷樣或議定的儀器測量公差 | 不同批次間的品牌色不一致 |
| 壓線與折疊 | 目視裂痕檢查,加上重複組裝樣品 | 纖維爆裂及面板變形 |
| 黏合接縫 | 規定的接縫位置、上膠範圍及拉力檢查方法 | 接縫開裂及多餘黏著劑造成的污染 |
| 適配與封口 | 使用預定產品範圍內的實物進行組裝 | 防塵翼重疊及插舌脫開 |
| 數量與包裝 | 每束數量、每箱數量、批號及裝箱單 | 短裝及版本混裝 |
此表只是框架,並非已完成工廠測試的聲明。最終檢驗計畫應明確說明議定的抽樣方法、公差、責任方及不合格紙盒的處置方式。
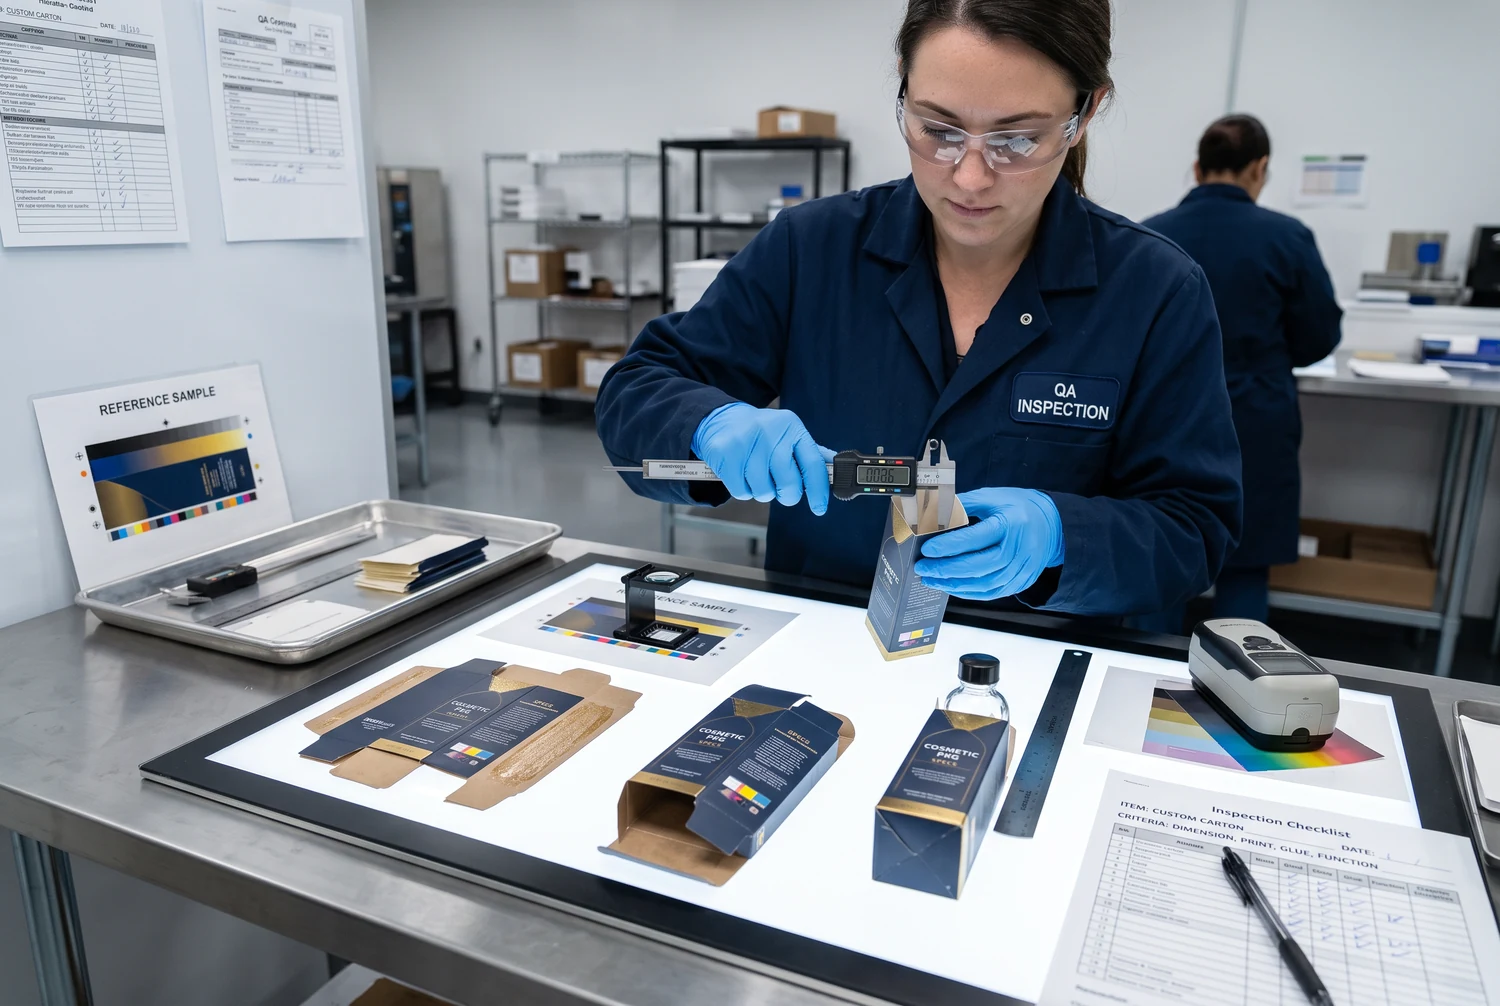
運輸標準也必須套用於正確的對象。ASTM D5118/D5118M[6]涵蓋纖維板運輸箱的製造控制,並明確指出它不會確立紙箱在所有運輸條件下是否足夠。需要評估配送表現時,ASTM D4169[7]可用於規劃完整運輸容器及包裝系統的測試。裝在瓦楞運輸箱內的零售紙盒,應作為該系統的一部分進行評估。
| 結構 | 最適合選用的理由 | 主要限制 |
|---|---|---|
| 同向插舌式 | 正面整潔、適合開窗、零售包裝簡單 | 紙張利用率可能較低;不適合作為重型運輸箱 |
| 反向插舌式 | 可能具有更好的拼版與材料利用率 | 封口方向可能增加正面面板規劃難度 |
| 扣底式 | 為中等偏重產品提供更好的底部支撐 | 需要更多手工組裝步驟 |
| 自動扣底式 | 成形快速,預黏底部穩定 | 加工複雜度與成本較高 |
| 微型瓦楞紙盒 | 提供更高的抗壓與搬運保護 | 厚度較大,印刷與折疊表現不同 |
| 瓦楞郵寄盒或運輸箱 | 適合直接包裹配送及保護性外包裝 | 比紙板盒耗用更多材料與倉儲空間 |
此比較顯示,當展示效果與包裝簡便性是主要決策因素時,STE 最具優勢。若產品重量或配送風險超過原設計邊界,升級結構通常比加膠帶或過度增加紙板厚度更合適。
比較供應商時,應依總到岸成本與證據判斷,而不是口號。確認最終生產地點、是否分包、樣品流程、重印條款、報價有效期、生產排程、運輸方式、貿易條款、關稅責任,以及「生產」、「發運」與「交付」之間的差別。進口紙盒的關稅風險必須依實際 HS 分類、原產地及生效中的關稅清單核查,不能將通用百分比套用於所有紙板盒。
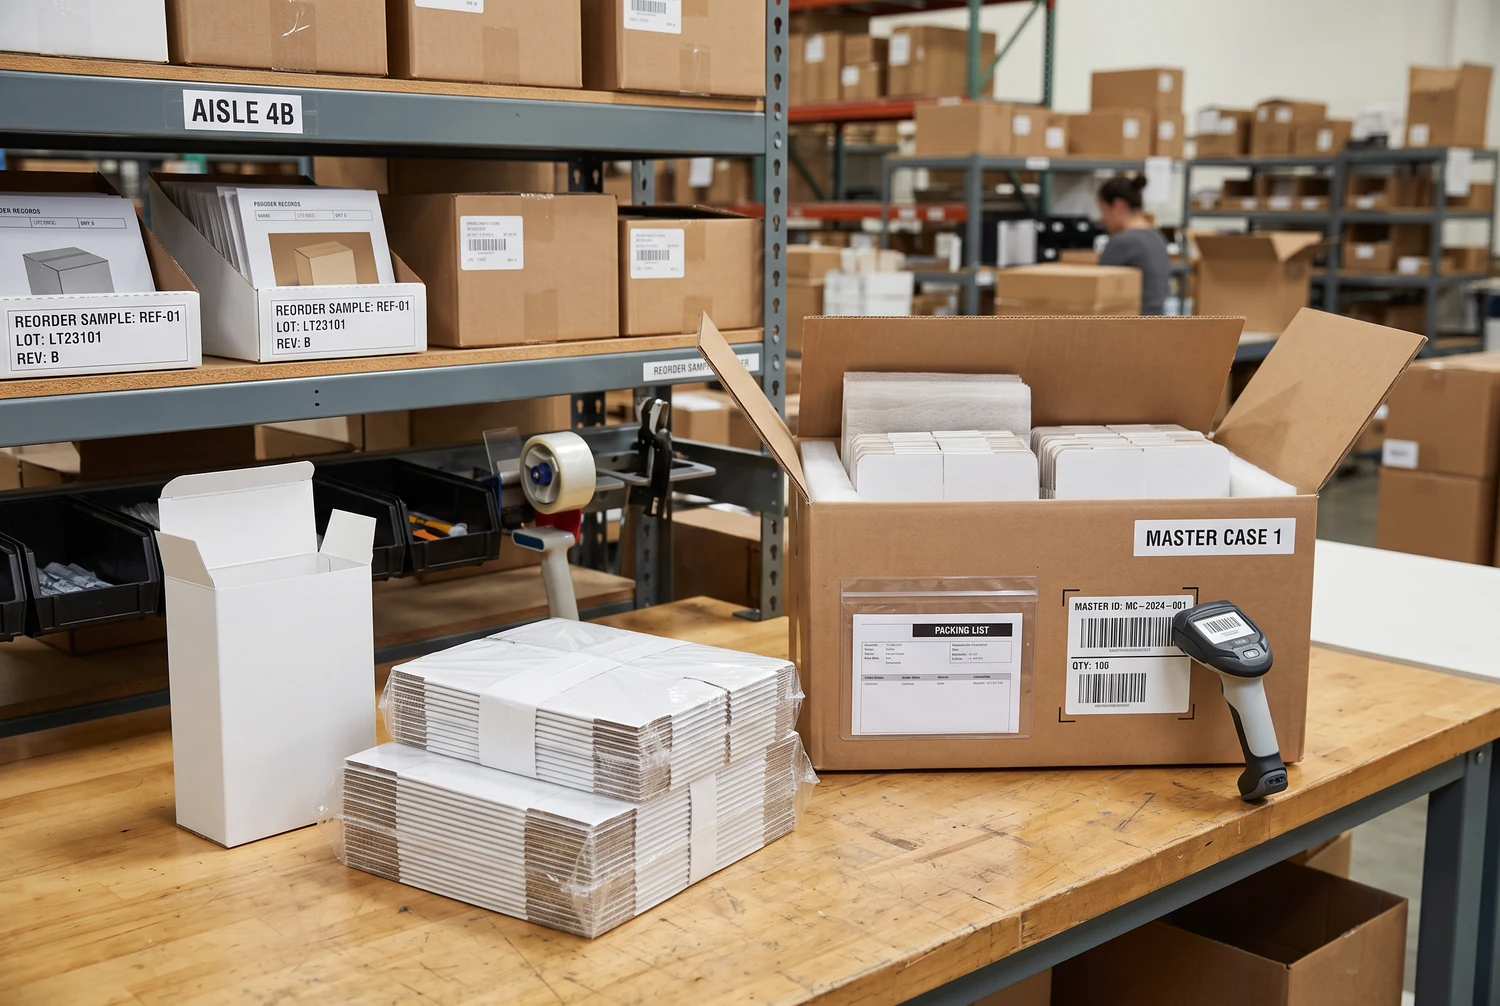
針對重複訂單,應保留簽樣、刀模圖版本、色彩參考、紙板規格、表面處理圖、包裝方式、採購單歷史及問題記錄。這些資料能讓再次訂購重現受控規格,而不是只依靠「與上次相同」這句話。
「食品安全」不是一張通用證書。首先要判斷紙盒是直接接觸食品,還是包覆已密封內包裝的次級包裝。之後必須按照預定使用條件審查紙板、油墨、塗層、黏著劑及視窗薄膜。FDA 食品接觸框架[4]說明黏著劑與著色劑等包裝元件可能屬於食品接觸物質,適用用途必須取得相應授權。
纖維來源應與產品生命週期末端的處理表現分開表述。FSC 認證紙張與包裝[5]可為負責任的森林材料提供產銷監管鏈證據。但該認證本身並不證明食品接觸適用性、碳中和、可堆肥性,或能被每個地區的回收計畫接受。
回收統計也必須附上日期與分母。EPA 以歷史產生量資料計算,報告指出 2018 年美國紙張與紙板容器及包裝的回收率為 80.9%。請參閱EPA 2018 包裝資料集[8]。AF&PA 採用更新的回收計算方法,報告 2024 年紙板回收率為 69%–74%;其類別與計算方式不能直接等同於 EPA 的數據。請查看AF&PA 回收計算方法[9]。
視窗、薄膜覆膜、金屬層、油脂污染及多材料內襯都可能改變實際可回收性。若回收是設計重點,應評估全紙結構、可分離視窗、減少材料重量、水性塗層及清楚的材料文件。聲明應描述適用條件,而不是承諾每位消費者都能在當地回收該包裝。
法規風險也愈來愈因州而異。2025 年的一份法律評析指出,截至 2025 年 10 月 1 日,美國已有七個州制定全面性的包裝 EPR 法律,同時強調各州在涵蓋材料、生產者定義、豁免、申報與費用方面均有差異。請參閱各州包裝 EPR 概覽[10]。跨州銷售的品牌應保留材料重量及元件層級資料,而不能只將包裝記錄為「紙」。
成功的 STE 專案應從產品及其配送路徑開始,而不是從裝飾性範本開始。明確定義內尺寸、毛重、紙板、封口、印刷覆蓋範圍、表面處理、合規風險、各 SKU 數量、驗收標準及到岸成本項目。以白樣驗證結構,以印刷樣驗證外觀,並保留核准規格供檢驗與再次訂購使用。
請提供產品尺寸、包裝後重量、各稿件版本數量、目的地及所需表面處理,以取得一份工廠直供規格與報價。
[1]北美客製包裝市場占比:Fortune Business Insights 報告指出,2025 年北美占全球客製包裝市場 40.09%;這並非 STE 專屬占比。↩
[3]已公布的 STE 材料規格:UPrinting 列出 14、18 及 24 pt 卡紙、客製尺寸、多種塗層選擇,以及符合條件的配置可從樣品數量開始訂購。↩
[4]FDA 食品接觸框架:FDA 說明包裝元件、黏著劑及著色劑可能屬於食品接觸物質,必須按照預定用途進行評估。↩
[5]FSC 認證紙張與包裝:FSC 認證處理的是負責任的森林材料來源與產銷監管鏈聲明,而不是其他所有環境或產品安全屬性。↩
[6]ASTM D5118/D5118M:此規範涵蓋纖維板運輸箱、內襯及套筒的製造控制,但不會確立其在所有配送條件下是否足夠。↩
[7]ASTM D4169:此規範用於根據特定配送風險評估運輸容器及包裝系統;是否適用取決於實際配送系統。↩
[8]EPA 2018 包裝資料集:EPA 使用其歷史產生量資料集,報告 2018 年紙張與紙板容器及包裝的回收率為 80.9%。↩
[9]AF&PA 回收計算方法:AF&PA 報告 2024 年紙板回收率為 69%–74%,並說明更新後的計算結果為何以範圍表示。↩
[10]各州包裝 EPR 概覽:Proskauer 於 2025 年 10 月發布的評析指出,七個州已制定全面性包裝 EPR 法律,並說明各司法管轄區之間存在重大差異。↩
率先評論此產品


社交登入需要補充以下資訊
登入
建立新帳戶