自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
快速解答: 卡扣锁底盒是一种折叠纸盒,四个底翼只需手工 3 次折叠即可互锁,无需胶水或胶带。与插舌底相比,它更能承托密度大的中等重量产品;与预粘的自动锁底相比,它的成本更低,但每个纸盒都必须手工锁底。
零售纸盒的底部,每次被提起、倾斜或扔进包裹时,都要承受产品的全部重量。普通插舌底纸盒的这份重量,只压在一个靠摩擦固定的锁舌上。一个蜡烛罐、一瓶玻璃精华液或一罐保健品,就可能把这个锁舌顶松。一旦滑脱,产品就会从底部掉出。
这一风险还在不断加大,因为越来越多的产品纸盒如今要经过包裹物流网络,而不是静静地摆在货架上。美国人口普查局的 季度零售电子商务报告[1] 显示,线上销售约占美国零售额的六分之一。其中许多订单由小团队打包。美国商会统计,小型企业 占美国企业总数的 99.9%[2],而这些团队通常没有纸盒成型设备。盒底一旦失效,损失的是一件产品、一笔退款和一条差评。
卡扣锁底(1-2-3)正是为填补这一空白而设计的。它为你提供机械锁定的盒底,又省去了让自动锁底纸盒成本更高的粘合工序。本文将介绍底翼的工作原理、正确的折叠方法、哪些产品适合这种款式,以及何时改用其他盒底更合适。
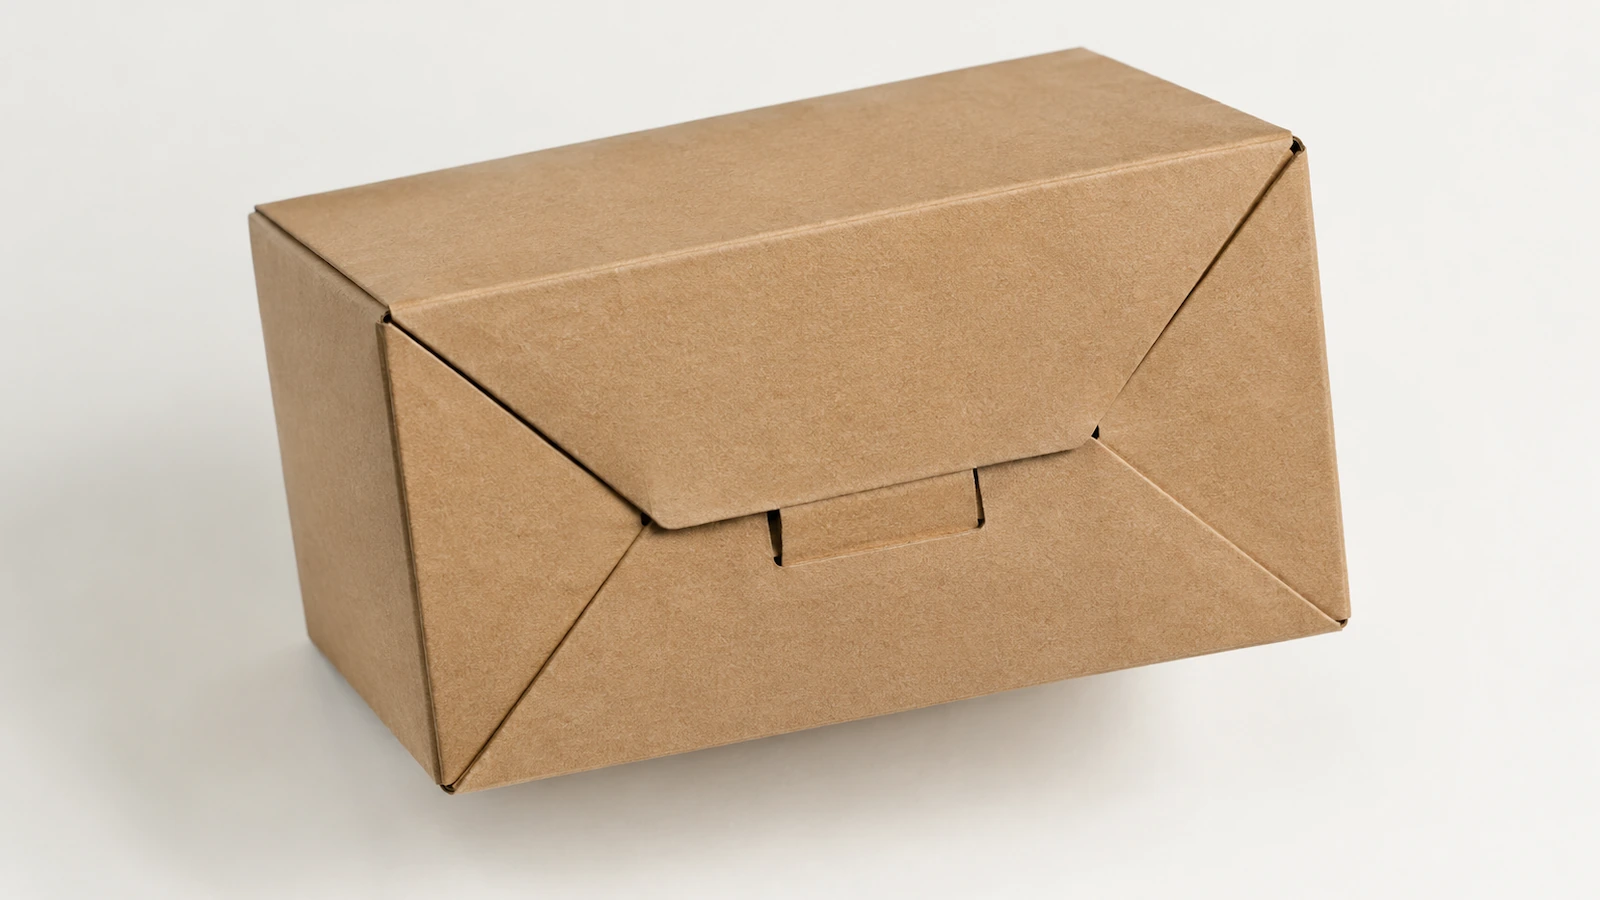
卡扣锁底盒是一种折叠纸盒,四个底翼经模切后可以相互扣合:两个较小的侧翼,以及两个较大的前翼和后翼。按顺序折叠后,它们形成一个封闭的盒底,靠结构本身而非胶粘剂固定。业内对这种结构有几种不同的叫法:
多数款式搭配插舌盒盖,顾客从上方开盒,盒底始终保持锁定。
卡扣锁底纸盒在工厂里唯一涂胶的地方是侧边粘口(也称制造商接头),它把平板坯料粘合成筒状。底翼出厂时未涂胶,处于平展状态。这正是它与自动锁底的根本区别。自动锁底纸盒的底翼在工厂已预先粘合,因此撑开筒身时,盒底会自行展开到位。
在 FEFCO Code[3](瓦楞纸箱款式的行业参照标准)中,预粘自动底设计被归入 07 “预粘”系列。卡扣锁底纸盒由包装员完成成型,因此不属于该系列。
这两种款式都属于更宽泛的“自锁盒”,即任何无需胶带就能保持封合的纸盒。买家常把“自锁”和“自动锁底”当成一回事,但在报价中二者并不相同:一种由你的包装员组装,另一种则由制盒厂完成部分组装。比较价格之前,请先向供应商确认指的是哪一种。
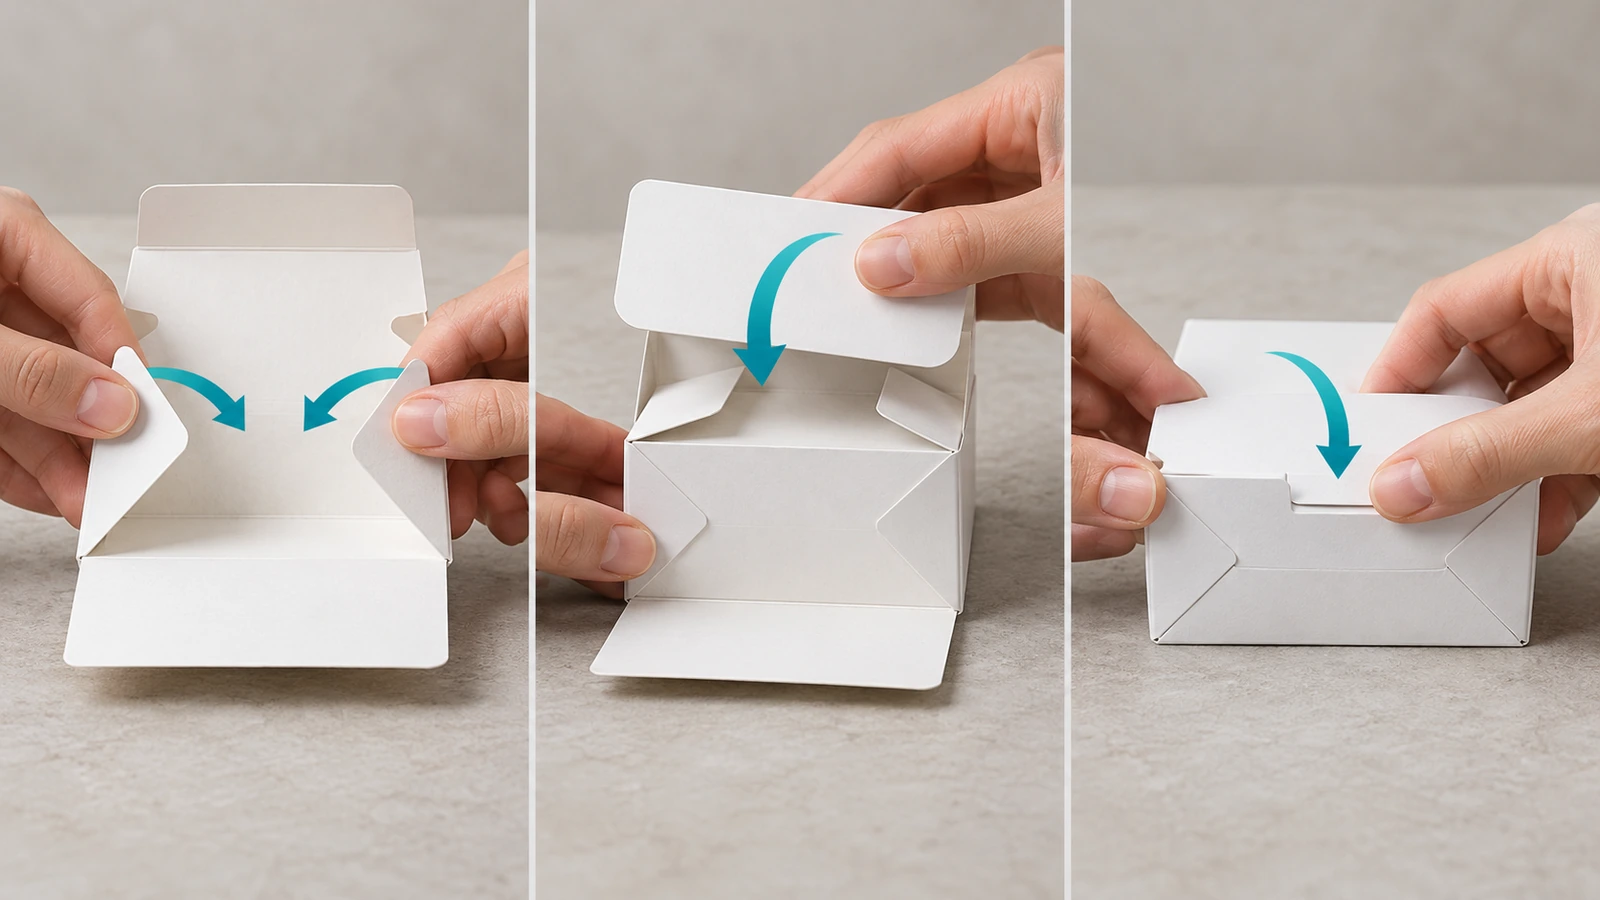
1-2-3 锁底需要按固定顺序折叠。顺序打乱,是盒底看似封好却并未锁住的最常见原因。以下步骤针对标准模切版型。如果你的刀线图采用不同的锁舌布局,请以制盒厂提供的折叠说明为准。
包装线上有两个习惯,可以避免大多数失效:
关于物流履约的行业文章指出,预粘自动锁底纸盒的成型时间约为 2–5 秒,而折叠并封胶带的开槽纸箱则需要 10–20 秒。目前没有广泛公布的可比数据适用于 1-2-3 锁底;它介于两者之间,因为需要折 3 次,但不需要胶带。与其依赖通用数字,不如给自己的团队计时:让两名包装员各成型 20 个样品纸盒,记录每盒的平均秒数,并统计有多少个未通过内侧按压检查。这样就能得到人工成本和锁扣失误率,可以代入本文后面的对比中。
没有适用于所有 1-2-3 锁底的单一重量上限。承重能力取决于你可以指定的三个变量:
任何供应商给出的承重额定值都只能作为起点,请用你的实际产品加以测试。
这种款式在以下产品上表现最佳:
在四种情况下,它就不那么合适了:
关于瓦楞款式的纤维板箱制作规范,参见 ASTM D5118[4]。要检验盒底能否经受真实的流通环境, ASTM D4169[5] 提供了三个保证等级的跌落、振动和压缩试验程序。实用的做法是让装满产品的样品按与你的流通渠道相符的程序试验,然后重点检查盒底的各个角,因为锁扣未到位或超载时,最先撕裂的就是这里。
这类决策的需求十分广泛。 关于定制包装的市场研究[6] 将该品类的增长归因于电子商务和品牌差异化。化妆品、蜡烛、食品和保健品品牌是锁底纸盒的核心用户,正处在这一增长的中心。
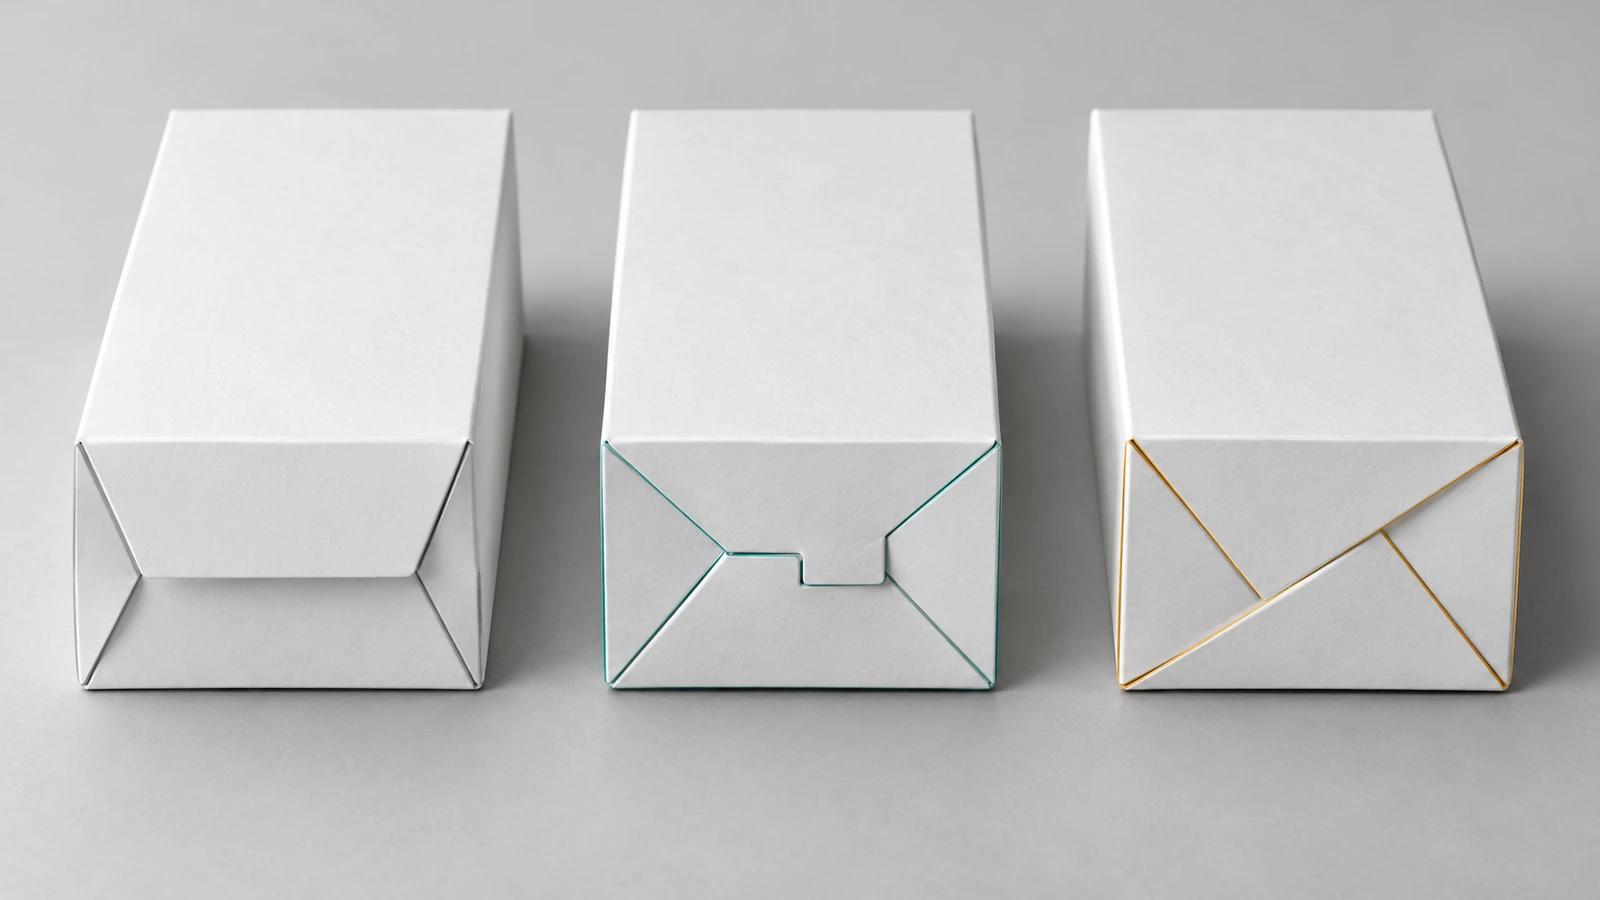
三种款式都可以采用相同的图案和表面处理。区别在于由谁来完成盒底、盒底有多牢固,以及每个纸盒在采购和折叠上的成本。
| 对比项 | 插舌底 | 卡扣锁底(1-2-3) | 自动锁底 |
|---|---|---|---|
| 盒底闭合方式 | 一个底翼靠摩擦插入 | 四个底翼手工互锁 | 预粘的底翼在撑开筒身时展开并锁定 |
| 盒底的工厂粘合 | 无 | 无(仅侧边粘口) | 有,需多一道糊盒机工序 |
| 包装员操作量 | 1 次折叠 | 3 次折叠加锁扣检查 | 一推即成,盒底自行成型 |
| 相对单价 | 最低 | 居中 | 最高 |
| 盒底牢固度 | 仅适合轻质产品 | 完全到位时,适合密度大的中等载重 | 在纸板额定范围内,适合中等至较重的载重 |
| 典型失效方式 | 锁舌在载荷下滑脱 | 手工组装时锁舌未完全到位 | 粘合接头不牢、公差过松导致锁扣不到位,或超载 |
| 最适合 | 轻质零售商品、预算有限 | 较重的小件商品、中低产量、SKU 众多 | 高产量包装线、SKU 统一 |
已发表的对比对于哪种锁底更结实看法不一。有的认为 1-2-3 锁底更牢固,也有的认为做工良好的自动锁底与封了胶带的纸盒不相上下。实际的结论是,结构强度更多取决于纸板选择和底翼设计,而不是盒底款式的名称。真正的取舍在于单价与人工:卡扣锁底采购更便宜,自动锁底折叠更省事。
使用计时测试得出的数据:
如果人工成本更高,或者锁扣失误率持续造成货物损坏,预粘款式就物有所值。如果价差更大,而且你的团队能可靠地把锁扣锁到位,就继续使用卡扣锁底。
有三种运营信号,通常会促使品牌转换:
到那时, 定制自动锁底折叠纸盒 可以保持相同的印刷外观,同时省去手工折叠。该页面还涵盖规格、审批测试和报价,因此这些步骤在此不再赘述。
反过来也同样可行。一个品牌起初以较大的产量使用自动锁底纸盒,后来拆分成许多小批量的款式,就可以把这些款式改用 1-2-3 锁底,从而降低单价。
不是。两者都靠机械方式锁定、无需胶带,但卡扣锁底出厂时底翼未涂胶,由你的包装员分三步折叠。自动锁底在工厂已预先粘合,撑开纸盒时盒底会自行成型。多出的这道粘合工序,正是自动锁底纸盒每件单价更高的原因。
不需要。正确到位的 1-2-3 锁底仅靠底翼的结构就能保持牢固。只有当你自己的运输测试显示盒角会张开时,才值得加胶带,而这通常说明是锁扣没有到位或纸板规格不足,而不是缺少胶粘剂。
没有通用的额定值。承重能力取决于纸板厚度或楞型等级、底翼重叠量,以及产品是压在一个小点上还是压在整个盒底上。请索取采用你拟用纸板的样品,装入实际产品,并在定稿之前,按适合你运输渠道的 ASTM D4169 试验程序进行试验。
纸板锁底纸盒通常属于零售包装,需装入瓦楞运输箱或邮寄盒中运输。1-2-3 锁底的瓦楞款式,只要纸板等级适合载重,且纸盒通过了流通测试,就可以单独寄送。
通常不能原样沿用。两种盒底使用不同的刀线图,因此即使正面和侧面不变,底板图稿、涂胶区和出血也要重新排布。请为新刀模预留一轮打样。
几乎总是因为前翼的锁舌只卡住了 1 侧,或者底翼的折叠顺序错了。请在平整的表面上,按 1-2-3 顺序重新折叠,并沿整条接缝按压。如果折叠正确仍然下垂,说明纸板对这个载重来说太轻了。
卡扣锁底处于纸盒结构的中间地带。它能以低于预粘纸盒的成本,为密度大的产品提供机械锁定的盒底,代价是团队每次都必须准确完成三步折叠。它最适合较重的小件产品、中等产量以及经常变动的 SKU 组合。
请用你的真实产品和真实包装员来测试。独立行业媒体对纸盒设计趋势的报道,例如 Packaging Digest[7] ,以及更广泛的 电子商务统计数据[8] ,都指向同一个方向:产量越大,包装所耗费的每一秒就越会变成真金白银。
当计时数据表明手工折叠的成本高于粘合溢价时,可以对比预粘的 自动锁底纸盒 ,针对同一产品,按你的尺寸和产量申请报价。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶