自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
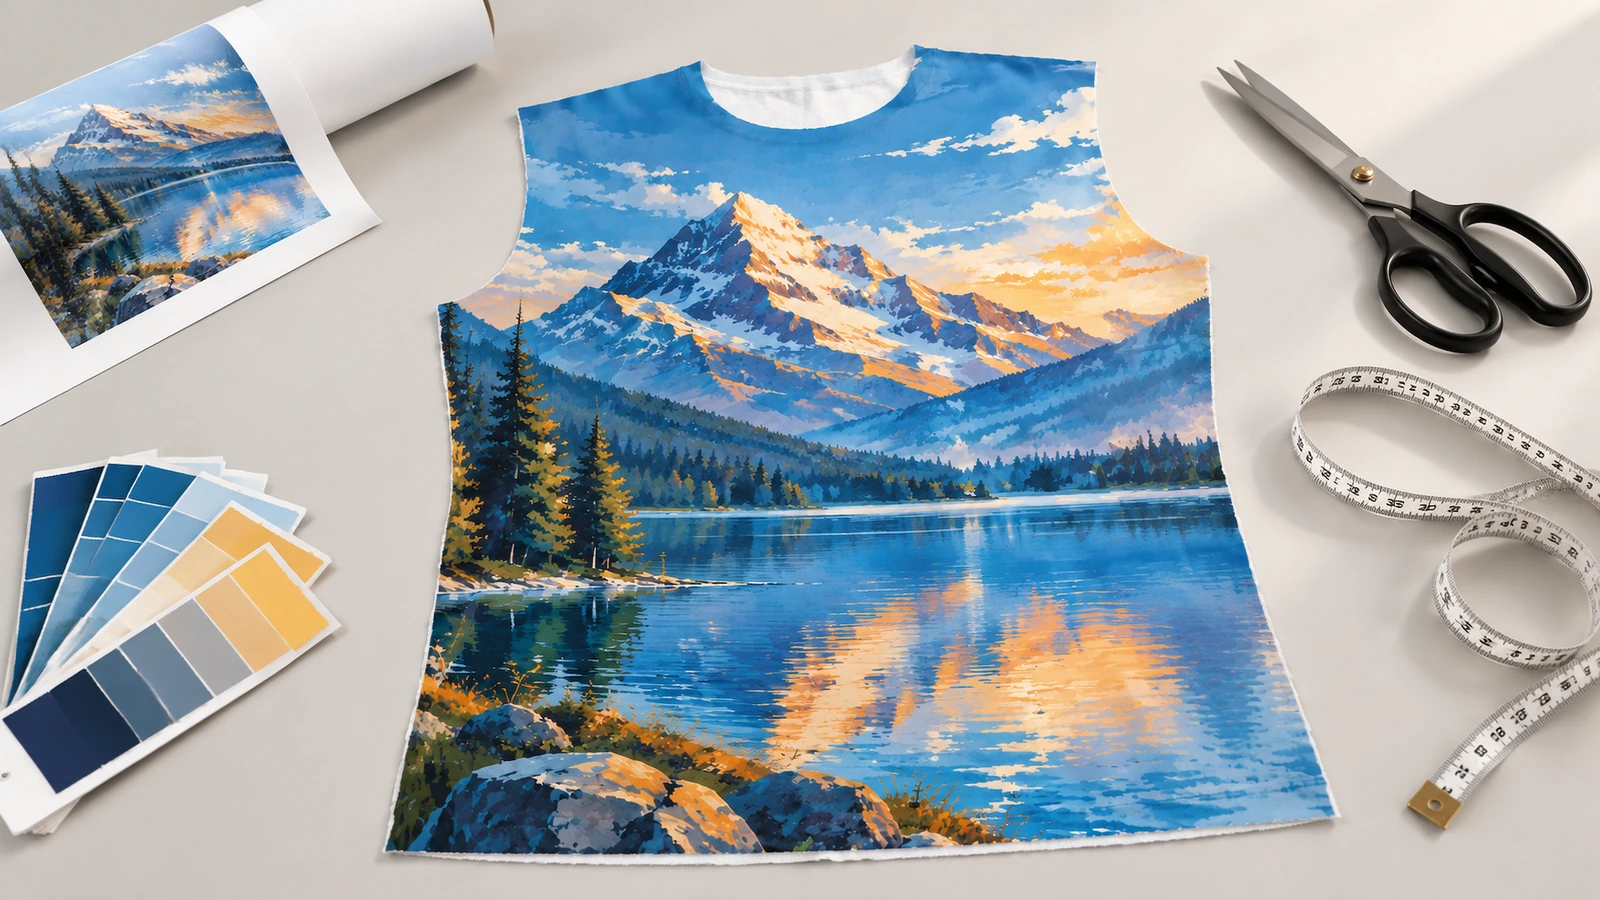
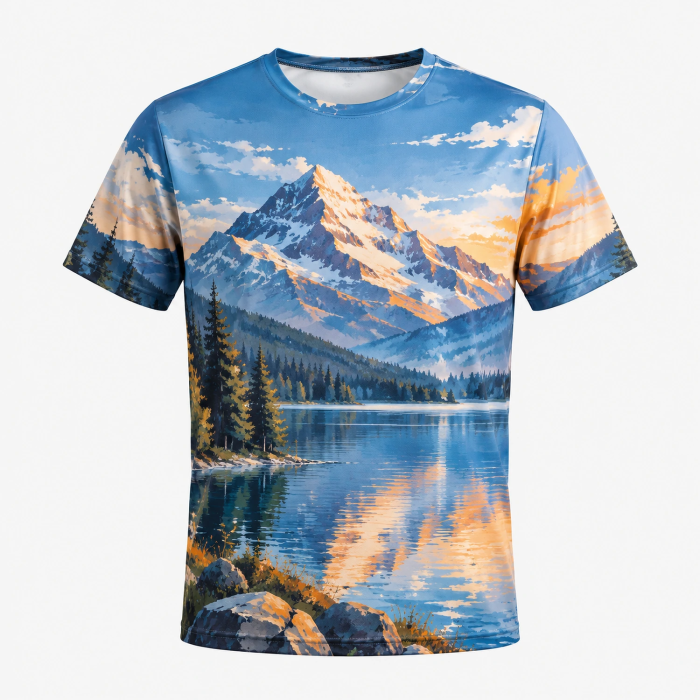
定制热升华 T 恤采用聚酯面料,图案以染料蒸气经热转印进入纤维。表面没有墨层,因此全彩满版设计不会开裂或剥落。该工艺仅适用于白色或浅色高聚酯含量面料;不能印白墨,也不适用于深色 T 恤或棉质面料。
定制全幅印花涤纶 T 恤的大多数买家并非为了选购热转印设备的业余爱好者,主要分为三类。球队经理、教练和联赛运营方需要在轻薄训练服上印制姓名、号码和全彩队徽。学校活动负责人会订购校色精神服、运动日和筹款活动用 T 恤。市场、人力资源和活动负责人则为慈善跑步、企业联赛和展会统一着装。印刷店和小型品牌也会采购成品全幅印花 T 恤进行转售。PW Consulting 援引 Impressions Magazine 的数据称,体育与竞技运动的占比约为 50.41%,基数为全球染料升华服装收入 2025;个性化时尚的占比接近 27.65%,企业与促销用途的占比接近 21.94%(PW Consulting 市场报告[1])。这些数字描述的是整个服装品类,而非搜索份额,但与实际下单的人群相吻合。
这些买家的需求很集中:希望一张订单同时包含青少年和成人尺码,并能在赛季后期方便补单;颜色必须与现有队服一致;到货日期不能延后,因为赛季或活动不会等。
若是单件柔软、贴肤棉感的 T 恤,并且是黑色底衫印照片,应选择 DTG 或 DTF,下方对比中有详细说明。
问题通常出在空白衫,而不是图案。 热升华染料只与聚酯结合。对于 50/50 棉涤混纺 T 恤,聚酯纤维会着色,而棉纤维基本不着色。洗涤与其说会洗掉图案,不如说会显露出下方未染色的棉纤维,因此看起来像迅速褪色(Subligenius 混纺分析[2])。Jennifer Maker 给出了实用下限:T 恤应为 65% 聚酯或更高[3] ,才能保留热升华染料。刚从热压机取下时看似完美的 T 恤,首次洗涤后可能变灰,球队往往会责怪印刷商。
这种损坏无法返工,因为染料已经成为纤维的一部分。 设计本身完美,但压机留下的明显印痕或烫焦区域会毁掉整件 T 恤(Bubbakins Blanks[4])。一家制造商在 Reddit 上反映,其产品出现轻微重影,偏移量为 2–3 mm,约占其产量的 15–20%(制造质检讨论帖[5])。对于首场比赛日期已经确定的球队名单,以上任何一种问题都意味着要在赶工期限内重新下单。
解决办法是将升华工艺作为一套受控流程来执行,并书面明确各环节的边界。 本产品规格为全幅印花涤纶 T 恤。每笔订单都会经过四个检查节点:第一,确认纤维成分和底色;第二,按全尺寸对设计稿进行印前检查;第三,在实物样衣上确定并锁定压烫工艺参数;第四,只有该样衣经过水洗和检验后,才会批准大货生产。
面料克重、准确成分配比、MOQ(最小起订量)和交货周期,均以您的书面报价为准,并在您的生产前样衣上得到验证。
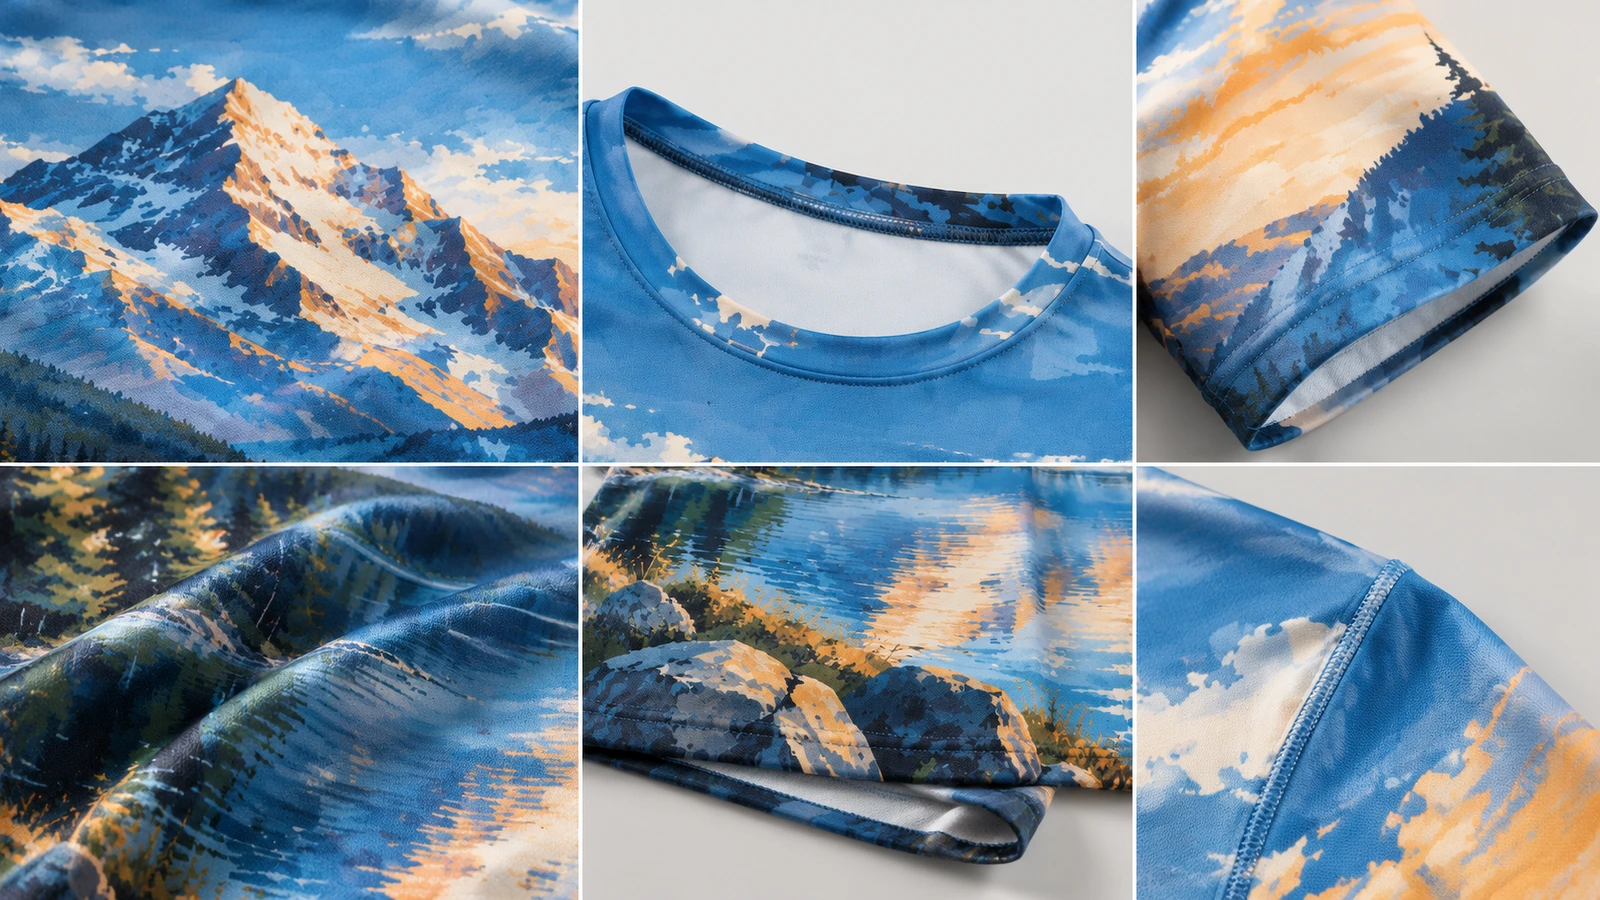
染料升华分两步进行。首先,将分散染料印在转印纸上;随后,热量和压力使染料变成气体,进入聚酯纤维。LogoSportswear 说明,聚酯分子受热后会打开,使气体能够渗入,因此图案成为面料的一部分。该页面也明确说明其限制:其热升华 T 恤仅有白色,且“不能用于需要白色印刷的设计”(LogoSportswear 指南[7])。图稿中的任何白色都会直接显示为底布颜色。
“满版印花”还涉及成衣结构选择,通常有两种方式:
报价应注明采用哪种方式,因为两种方式在接缝和腋下的外观不同。
| 纤维成分 | 预期印刷效果 | 适合鲜艳的定制订单吗? |
|---|---|---|
| 100% 聚酯,白色或浅色 | 细节最清晰,饱和度最高 | 是,默认选择 |
| 65–80% 聚酯 | 可用;饱和度约低 15–25% | 仅在接受较浅颜色时适用 |
| 65/35 聚酯-棉 | 刻意褪色的复古效果 | 仅适用于复古风格设计 |
| 50/50 聚酯-棉 | 褪色且柔和 | 否 |
| 100% 棉 | 染料无法结合,会被洗掉 | 否;请使用 DTG、DTF 或丝网印刷 |
| 深色面料,任意混纺 | 图像几乎可能消失 | 否 |
100%、65/35 和深色面料行来自 VistaPrint 的 2026 指南[10]。65–80% 和 50/50 行来自 Alpha Print Supply[11]。实际而言,选择低于 65% 聚酯的混纺是风格决定,而不是节省成本。批准图稿前请核对纤维标签。
市场数据也反映出对聚酯的同样依赖。Mordor Intelligence 指出,2025 年聚酯占热升华基材收入份额的 64.71%(Mordor Intelligence[12])。The Cannata Report 援引 Grand View Research 的数据称,热升华印刷市场在 2025 年为 USD 16.4 十亿美元,到 2030 年将达 USD 28.0 十亿美元,复合年增长率为 11.3%(Cannata Report[13])。其他机构公布的总额不同,是因为其混合了印刷市场和服装市场的统计范围,因此任何单一数字都应仅作趋势参考。
可读性是另一项设计边界。由于没有白墨,置于印花浅色区域上的浅色文字会消失。低分辨率徽标放大到满版尺寸会显得像素化。请按完整印刷尺寸检查姓名、号码和赞助商标记的对比度与大小,而非仅看缩略图。

先以报价中注明的纤维成分、面料克重和底色为准。然后决定领标方案,其中涉及两项法律要求:
尽早在缝制标签和后领印标之间作出选择,因为印标也位于热压区域内。
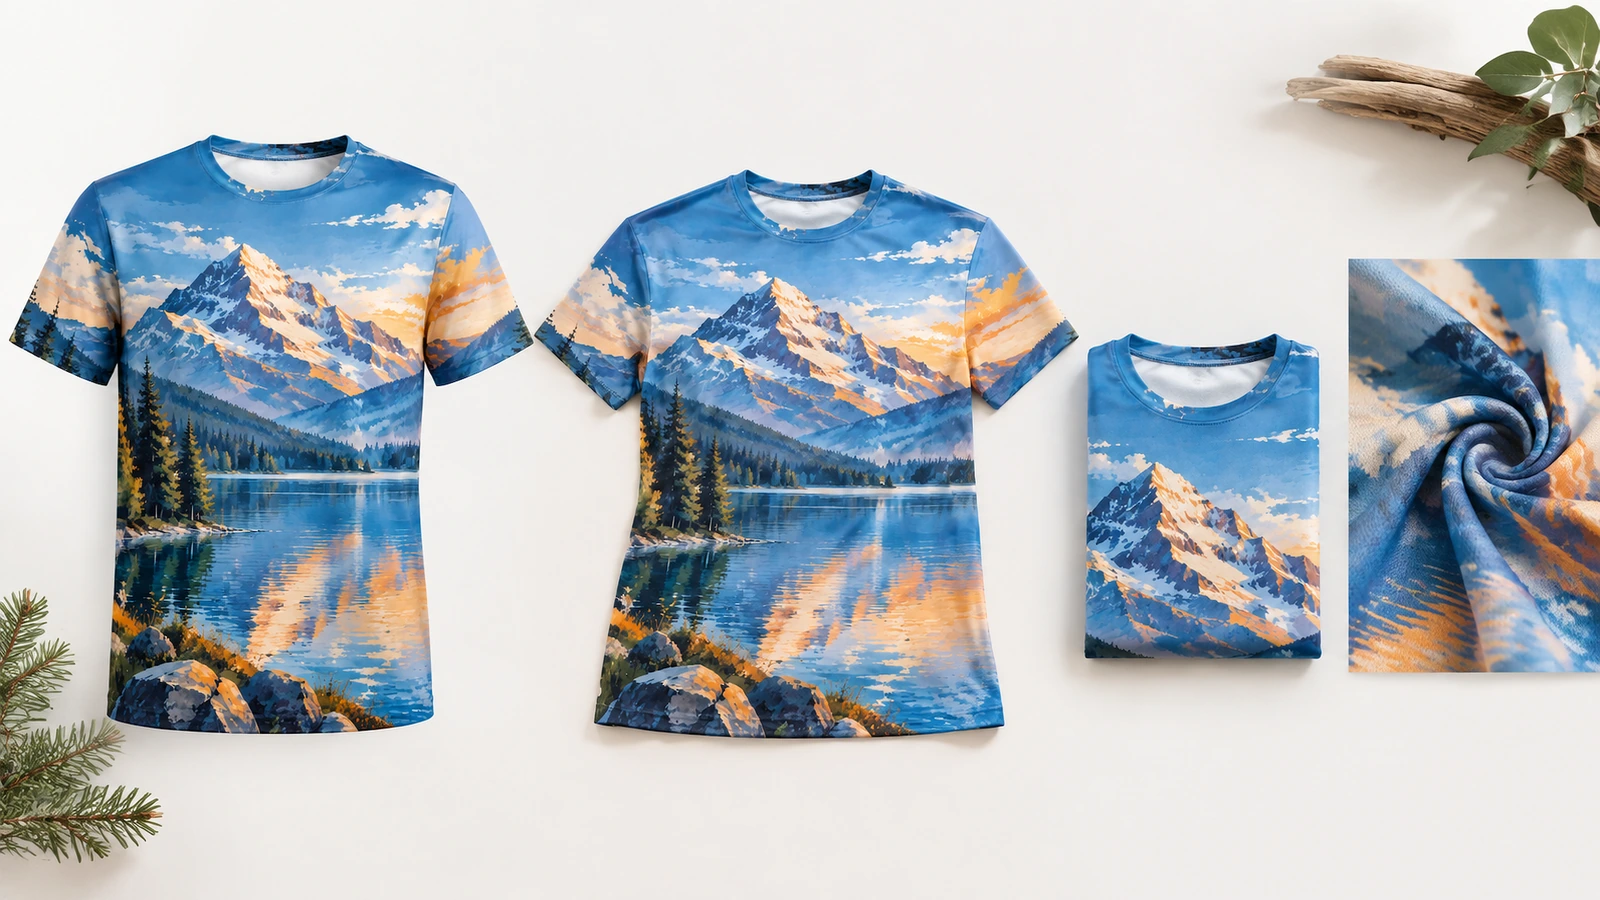
每个文件都应满足四项要求。位图图稿在最终尺寸下至少应为 300 DPI,徽标和文字必须为矢量图。设计需镜像处理,因为转印纸是正面向下热压的。颜色应使用印刷商推荐的 ICC 配置文件打样,而非在未经校准的屏幕上判断。
生产还必须使用专用热升华墨水和纸张。HTVRONT 指出,普通墨水 不会气化或结合[16]。应在印刷前而非印刷后拒绝低分辨率上传文件。
| 基材 | 温度 | 时间 | 压力 |
|---|---|---|---|
| 聚酯面料,标准热升华纸 | 400°F(约 204°C) | 35–45 s | 约 40 psi,中压 |
| Vapor Apparel 类聚酯服装 | 380–390°F | 45–55 s | 约 40 psi,中压 |
Sawgrass 表示,这些设置“仅应作为起始参考”(Sawgrass 热压设置[17])。实际效果取决于空白衫、校准后的热压机和试压。标准流程是先预压 3–5 秒以去除水分,固定转印纸,加保护纸防止重影,并在撕纸前让衣服冷却。
含氨纶的混纺面料在大货生产前需要单独测试。
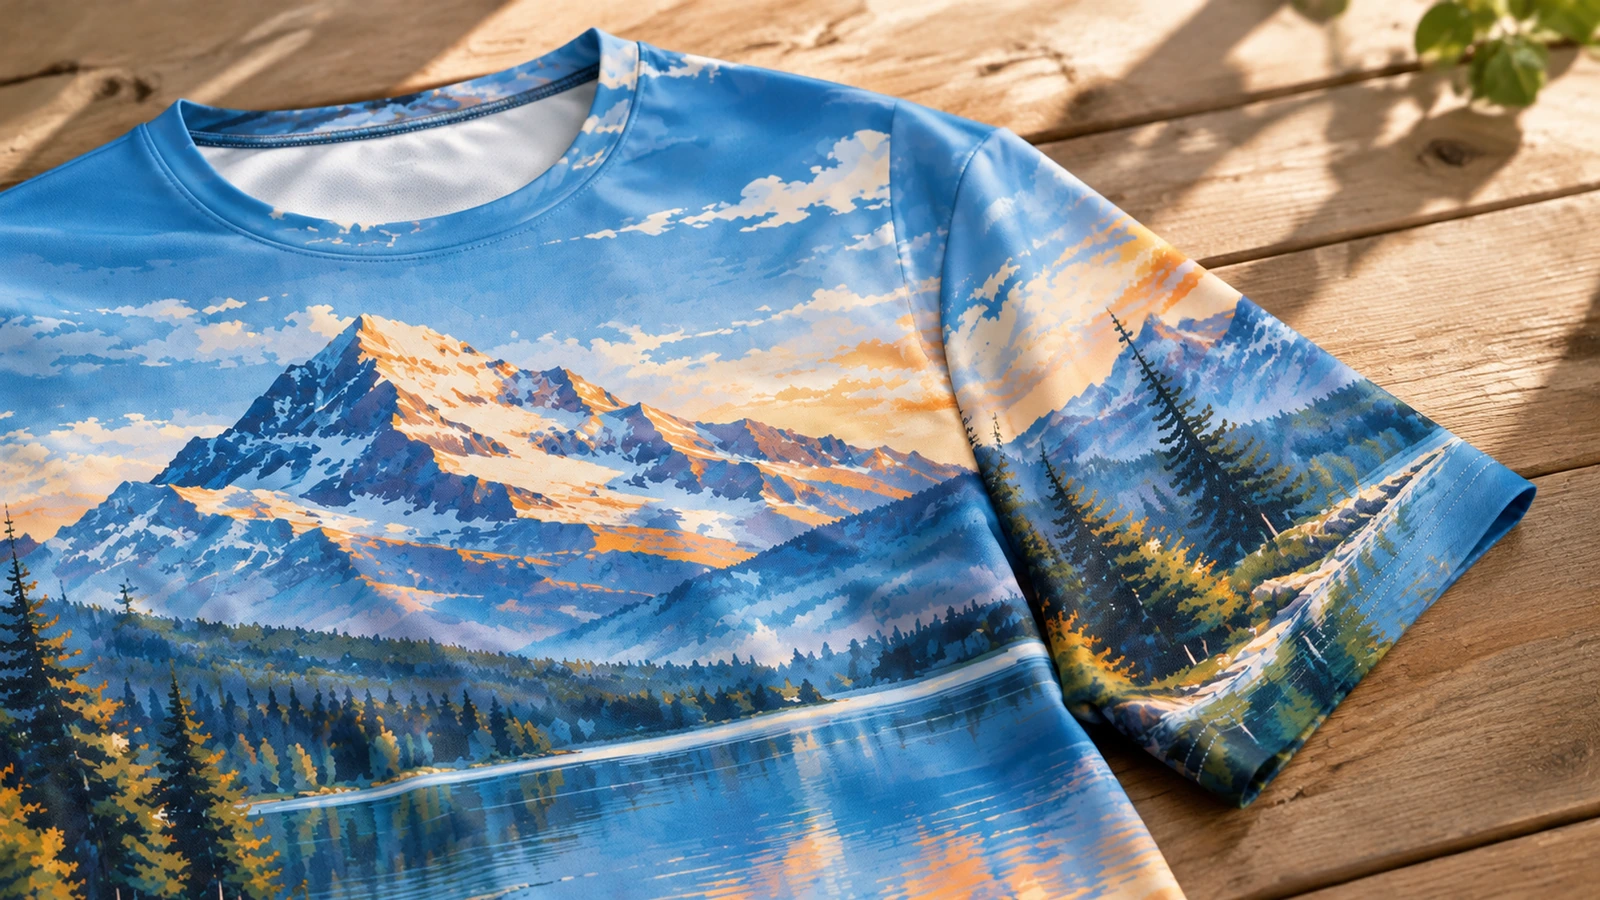
应在洗涤后评估样品,而不是刚从热压机取下时。将其与未洗样品一起洗约五次,然后比较饱和度、边缘和手感。实验室验证可采用三种测试方法:
水洗和色牢度测试将在您的生产前样衣上进行。
目视检验应检查重影、发黄、纸边形成的方形压痕、绒屑斑点、白色缝线和腋下缺色;还应确认位置是否符合已批准的效果图。若缺陷反复出现,应停线,直至纠正纸张、热压机或工艺参数。二次热压通常会使图像模糊,而非修复问题。
| 工艺 | 最适合的面料 | 深色 T 恤上的白墨 | 手感和耐久性 | 最佳适用场景 |
|---|---|---|---|---|
| 热升华 | 白色或浅色聚酯,约 65–100% | 否 | 无胶感;染料位于纤维内部 | 球队、活动和满版设计 |
| 丝网印刷 | 棉、混纺、聚酯 | 可以 | 表面墨层;固化后非常耐用 | 大批量纯色订单 |
| DTG | 主要是棉 | 可以,需预处理 | 柔软;热水洗涤时更易褪色 | 小批量棉质订单、照片 |
| DTF | 棉、聚酯、混纺 | 可以 | 膜层;大面积印花有塑料感 | 深色或混纺面料短单 |
| 刺绣 | 大多数面料 | 线色 | 最耐用的工艺之一 | 胸前徽标、姓名、制服 |
Rally Towels 的 2026 决策指南认为,对于 50 件以上、1–6 色的订单,丝网印刷成本最低且最耐用。该指南还指出,热升华设计因染入面料而不会开裂或剥落(Rally Towels 指南[21])。T-Shirt Envy 在自己的测试中报告,DTG 印花约经 25–35 次洗涤后出现明显褪色。这是自述数据,并非标准测试结果(T-Shirt Envy[22]).
当以下条件全部满足时,应选择热升华:T 恤为白色或浅色聚酯,且设计需要渐变、照片或无限色彩,并且要求无胶感。以下情况应切换工艺:
不要因期待棉质柔软感而购买热升华。若手感重要,请在确认订单前先测试更柔软的高聚酯混纺样品。
| 检查项 | 应要求的内容 | 订单确认 |
|---|---|---|
| 纤维成分和克重 | 可用于标签的百分比;oz/yd² 或 g/m² | 在报价中确认 |
| 印刷方式 | 裁片印花后缝制满版,或成衣空白衫局部印花 | 在报价中确认 |
| 最小起订量和阶梯价格 | 按设计和尺码分别书面列明最低数量 | 取决于报价 |
| 交期 | 分别列明打样、样品和发货日期 | 图稿批准后确定 |
| 洗涤与色牢度 | 五次洗涤对比;如需要则采用 AATCC TM61 | 待在样品上测试 |
| 合规文件 | 阻燃情况、OEKO-TEX 证书编号、青少年追踪标签 | 待按订单确认 |
请分别书面确认打样、样衣和发货日期,因为文件审批加上水洗样衣通常比印刷本身耗时更长。
成人服装受 16 CFR 1610 阻燃标准约束。CPSC 指出,克重为每平方码 2.6 oz(88.2 g/m²)或更高的平纹面料,无论纤维成分如何,均可免于测试(CPSC 指南[23])。在依赖该豁免前,请确认实际面料克重和整理方式。如要求 OEKO-TEX STANDARD 100,请核验证书编号。2026 年 6 月 1 日起,2026 法规对所有认证强制生效,并收紧了对印刷等湿法工艺的接受要求(OEKO-TEX 2026 规则[24])。证书涵盖有害物质;并不对耐洗耐久性评级。
护理对耐久性的影响不亚于印刷本身。Printable Press 估计,100% 聚酯上制作良好的印花,在冷水轻柔洗涤时,可经受 50–100 次以上洗涤而不会明显褪色。低聚酯含量混纺或热水洗涤则可能在 10–20 次洗涤内褪色(Printable Press 褪色指南[25])。其 护理指南[26] 建议将 T 恤翻面、冷水洗涤,并避免使用漂白剂、柔顺剂和烘干纸。请将这些说明印在洗护标签和装箱单上。
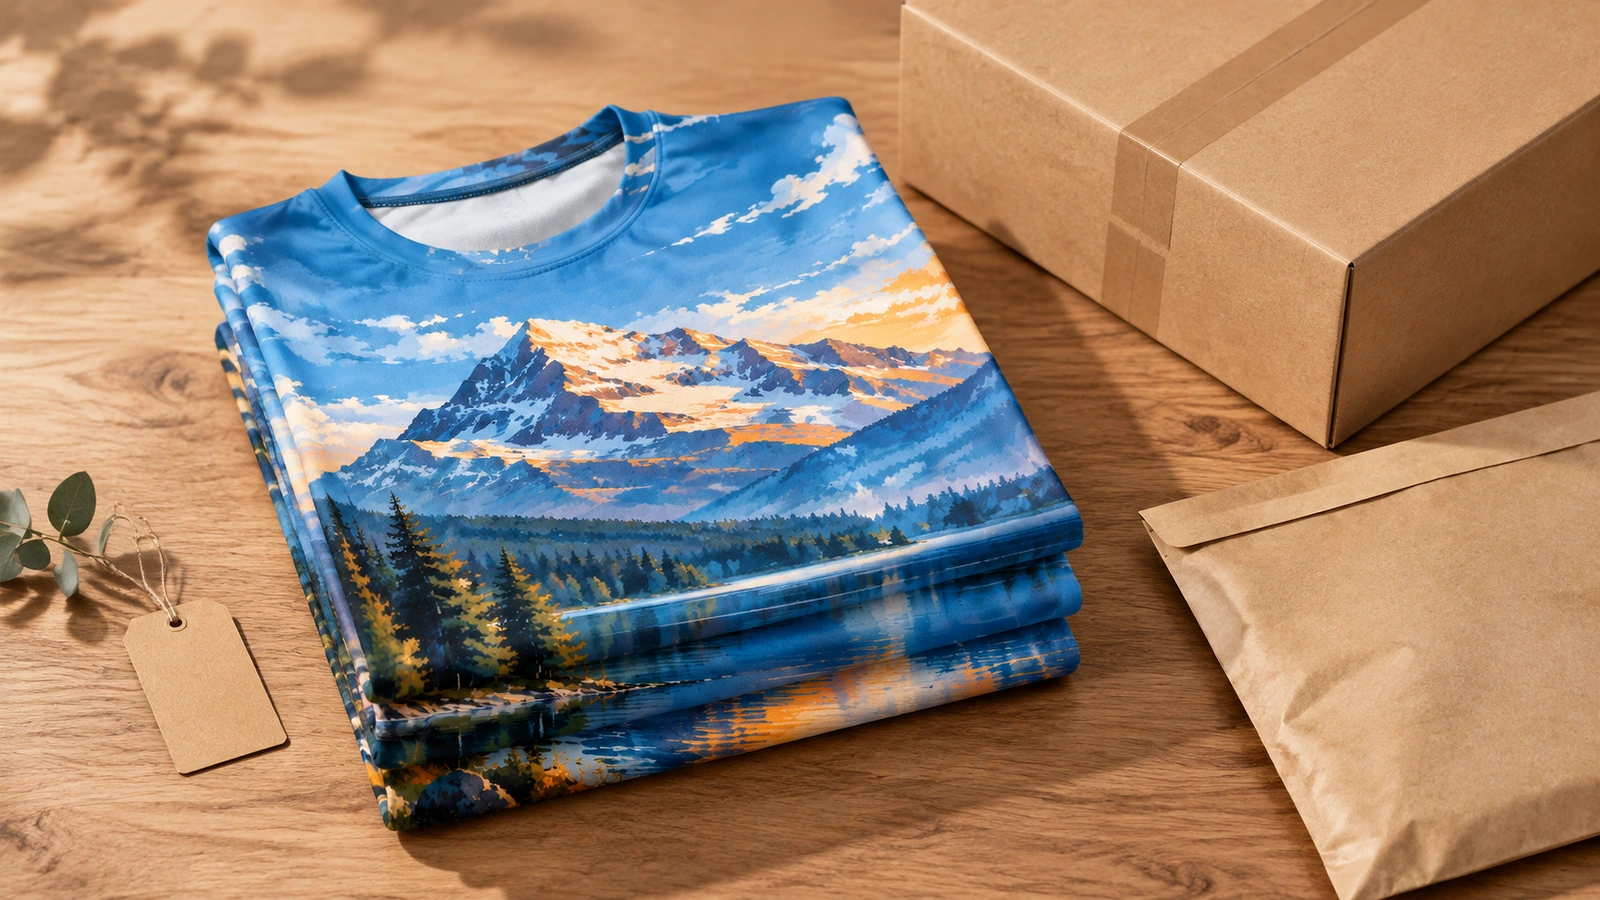
返单时,请将已批准样品、热压工艺参数和最终图稿版本归档在同一订单编号下。大名单订单前应要求提供尺码套装,因为运动版型可能偏小。按尺码或球员姓名包装可加快分发。请在报价中确认包装方式和纸箱唛头。
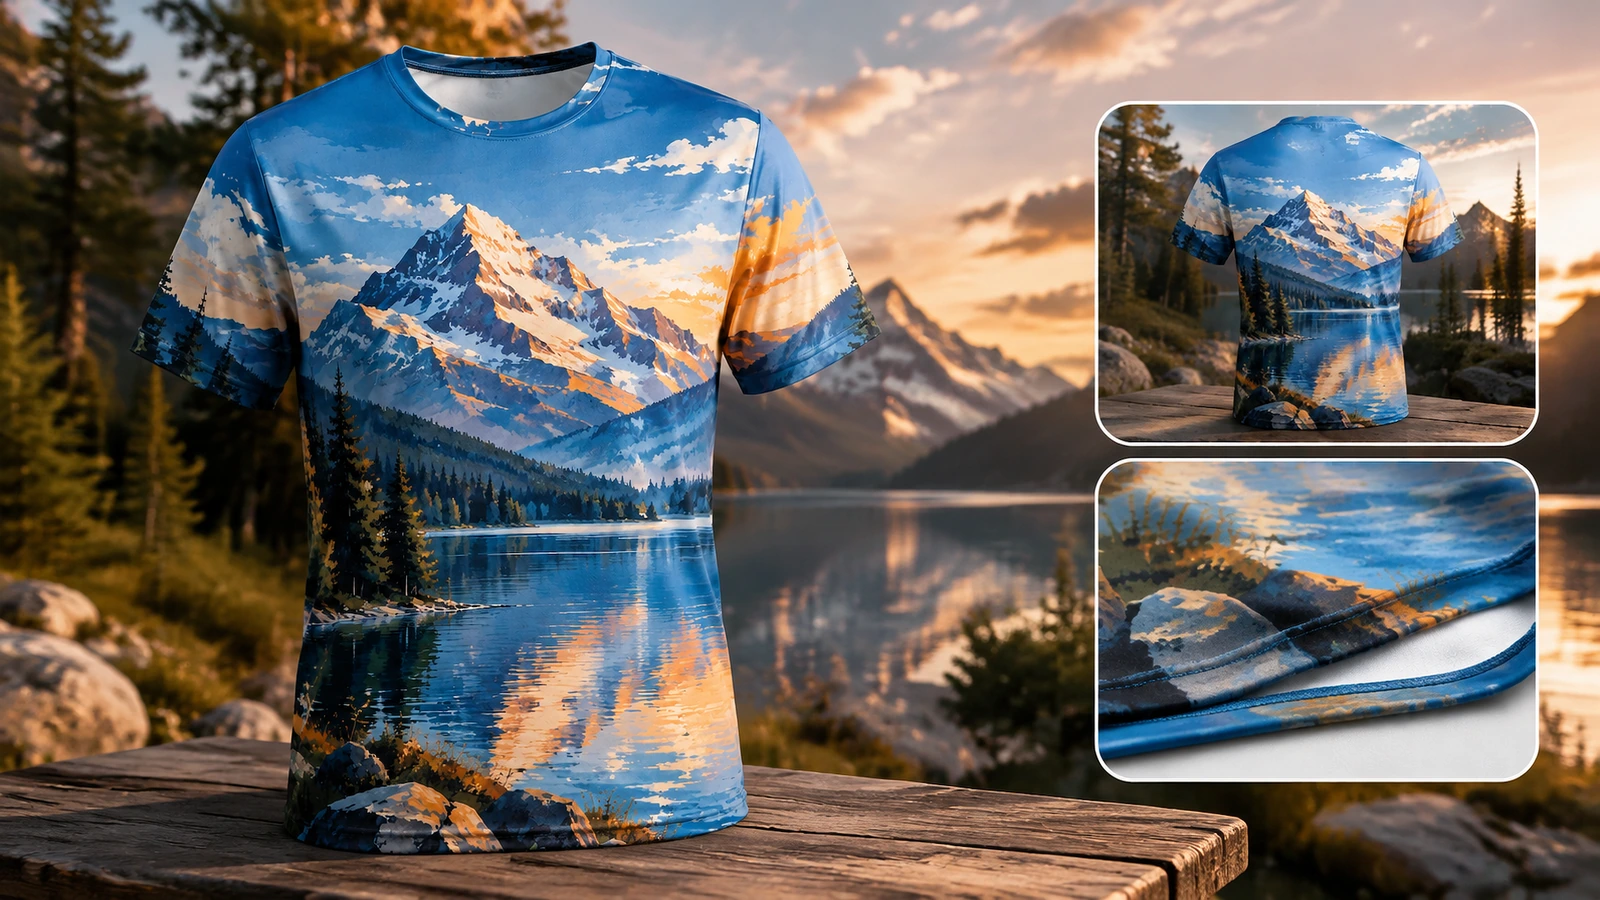
升华工艺适用于浅色涤纶上的全彩图案,这类图案不会有明显手感,也能避免开裂和剥落。它不适用于棉质、深色 T 恤或白色字样。本产品即按这些条件提供。其成分配比、克重、MOQ 和交货周期均写入您的报价,大货生产以经压烫、水洗和检验后的样衣为准。 发送您的设计稿、尺码明细和到货日期,即可申请报价和生产前样衣。
[1]PW Consulting:按应用划分的 2025 年热升华服装收入。 ↩
[2]Subligenius:为什么 50/50 混纺看起来会褪色。 ↩
[3]Jennifer Maker:热升华的最低聚酯含量为 65%。 ↩
[4]Bubbakins Blanks:压痕和焦痕会毁掉 T 恤。 ↩
[5]Reddit r/manufacturing:15–20% 的产出出现重影。 ↩
[7]LogoSportswear:工艺原理;仅白色服装;不支持白色印刷。 ↩
[8]Elevation Sports:先印后缝可避免白色缝线。 ↩
[9]PRINTING United:2026 年 3 月 6 日推出局部升华。 ↩
[10]VistaPrint:面料效果和文件准备。 ↩
[11]Alpha Print Supply:按聚酯含量划分的饱和度。 ↩
[12]Mordor Intelligence:2025 年聚酯基材份额为 64.71%。 ↩
[13]The Cannata Report:Grand View 市场规模和复合年增长率。 ↩
[14]16 CFR 303.16:FTC 纤维成分披露规则。 ↩
[15]CPSC:儿童产品追踪标签要求。 ↩
[16]HTVRONT:必须使用专用热升华墨水。 ↩
[17]Sawgrass:热压机起始设置。 ↩
[18]AATCC TM61:加速洗涤耐洗色牢度方法。 ↩
[19]AATCC 117/133:干热和热升华色牢度说明。 ↩
[20]AATCC TM150-2025:洗涤后服装尺寸变化。 ↩
[21]Rally Towels:2026 装饰工艺决策指南。 ↩
[22]T-Shirt Envy:自述的 DTG 褪色测试。 ↩
[23]CPSC:服装阻燃性与克重豁免。 ↩
[24]OEKO-TEX:STANDARD 100 法规于 2026 生效。 ↩
[25]Printable Press:按混纺和护理方式估算洗涤寿命。 ↩
[26]Printable Press:热升华 T 恤洗涤说明。 ↩
率先評論此產品


社交登入需要補充以下資訊
登入
建立新帳戶