


 博客PDF離線閱讀
快速解答: 树脂 3D 贴纸的原理就像一枚小透镜:透明的滴胶层会加深色彩、放大中心区域,并使靠近边缘的内容发生弯曲变形。要想让图稿在首次打样时就通过,关键文字应避开滴胶层的肩部,模切的尖角要做圆角处理,金属质感要来自印刷底膜而不是树脂,凡是浅色图案会接触日光的地方,都应以脂肪族聚氨酯取代标准环氧树脂。
2026 年十月更新 · 面向品牌、包装与产品团队的设计与印前指南
树脂 3D 贴纸很少在报价阶段出问题,问题往往出在打样阶段。PDF 在屏幕上看起来完美无缺,可实物样品送到时,序列号在边缘处变形,细线边框仿佛消失了,白色底面在上市几个月后泛成奶油色,而草书标志中纤细的连笔则让树脂聚成了一块块凹凸不平的小岛。每修改一次,就要多打一轮样。有些问题,比如黄变和边缘翘起,要等标签已经贴到出货的产品上才会显现。
这些问题几乎都可以在印刷之前,根据图稿文件和树脂规格预先判断出来。滴胶层不是涂层,而是覆盖在设计之上的光学元件,会改变每一条线、每一种颜色和每一个形状的呈现方式。下文会说明各类设计元素在树脂下的表现,以及树脂化学体系如何改变效果,并附上一份印前团队在交付文件前可以对照使用的图稿检查清单。有关样品、阶梯报价和适用场景等采购问题,请参阅我们的 定制环氧树脂滴胶贴纸 页面。
树脂 3D 贴纸究竟会对图稿产生什么影响
滴胶贴纸是在印刷并模切好的标签表面,滴上一层透明液态树脂制成的。树脂向外流动,直到抵达切割边缘,由表面张力将其止住,形成一道弧形弯月面,固化后便成为一枚实心透镜。完整的结构说明可参见我们的产品页面。对设计师而言,最重要的一点是:固化后的滴胶层是一枚平凸透镜,它的不同部位对图稿的处理方式各不相同。
不妨把每个滴胶层划分为三个光学区域:
- 冠部 (相对平坦的中心区域)。这里还原得最忠实。设计看起来略有放大,色彩饱和且富有光泽,这正是买家愿意为之付费的“宝石”效果。
- 过渡区 (中心与边缘之间的区域)。曲率在这里逐渐增大,头顶光源的高光会落在这一圈上。在某些观看角度下,这一区域的深色小字可能被眩光遮住。
- 肩部 (紧靠切割线内侧的陡峭边缘)。这里的折射最强:线条会弯曲,小字会变形,任何印刷缺陷都会被放大。一份被广泛引用的印刷商指南说得很直白:这道弧面会放大肩部之下的一切。
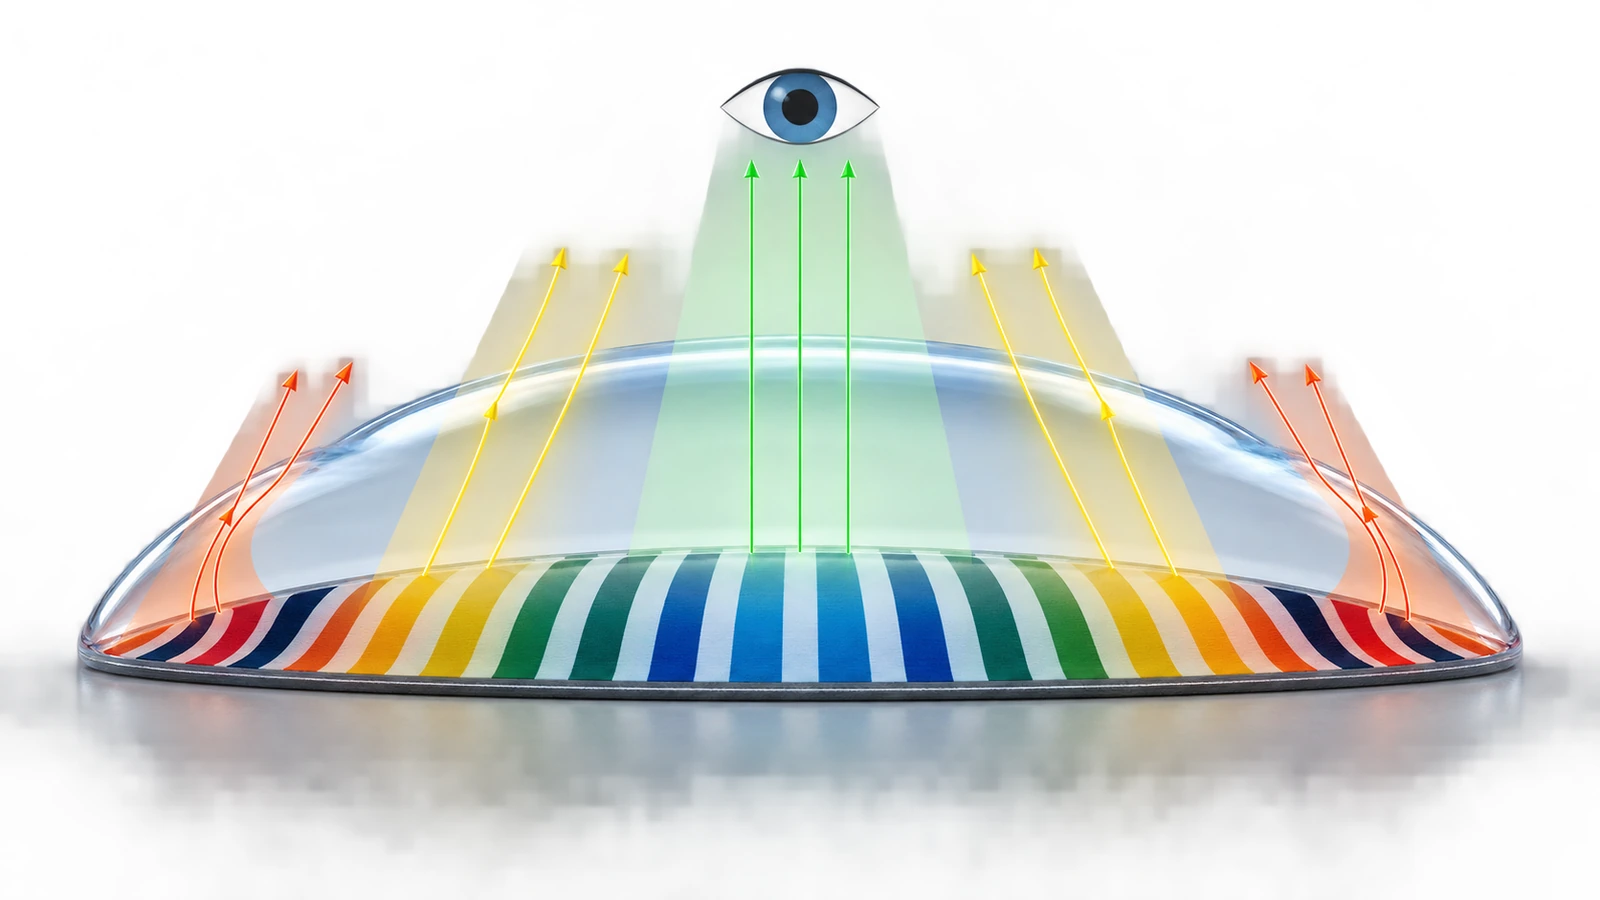
这种分区正是大多数首次打样被退回的原因。品牌团队批准的是一份平面 PDF,其中每个元素的视觉分量都相同;滴胶之后,靠近边缘的元素可读性下降,中心的元素则更加突出。好的滴胶图稿是为透镜而排版的,而不是为平面稿而排版的。
树脂选择如何改变光学效果
刚固化的环氧树脂和聚氨酯看上去几乎一模一样,都是透明、高光泽且富有立体感。差异会在随后的数周乃至数月中显现,而且对颜色的影响大于对形状的影响。
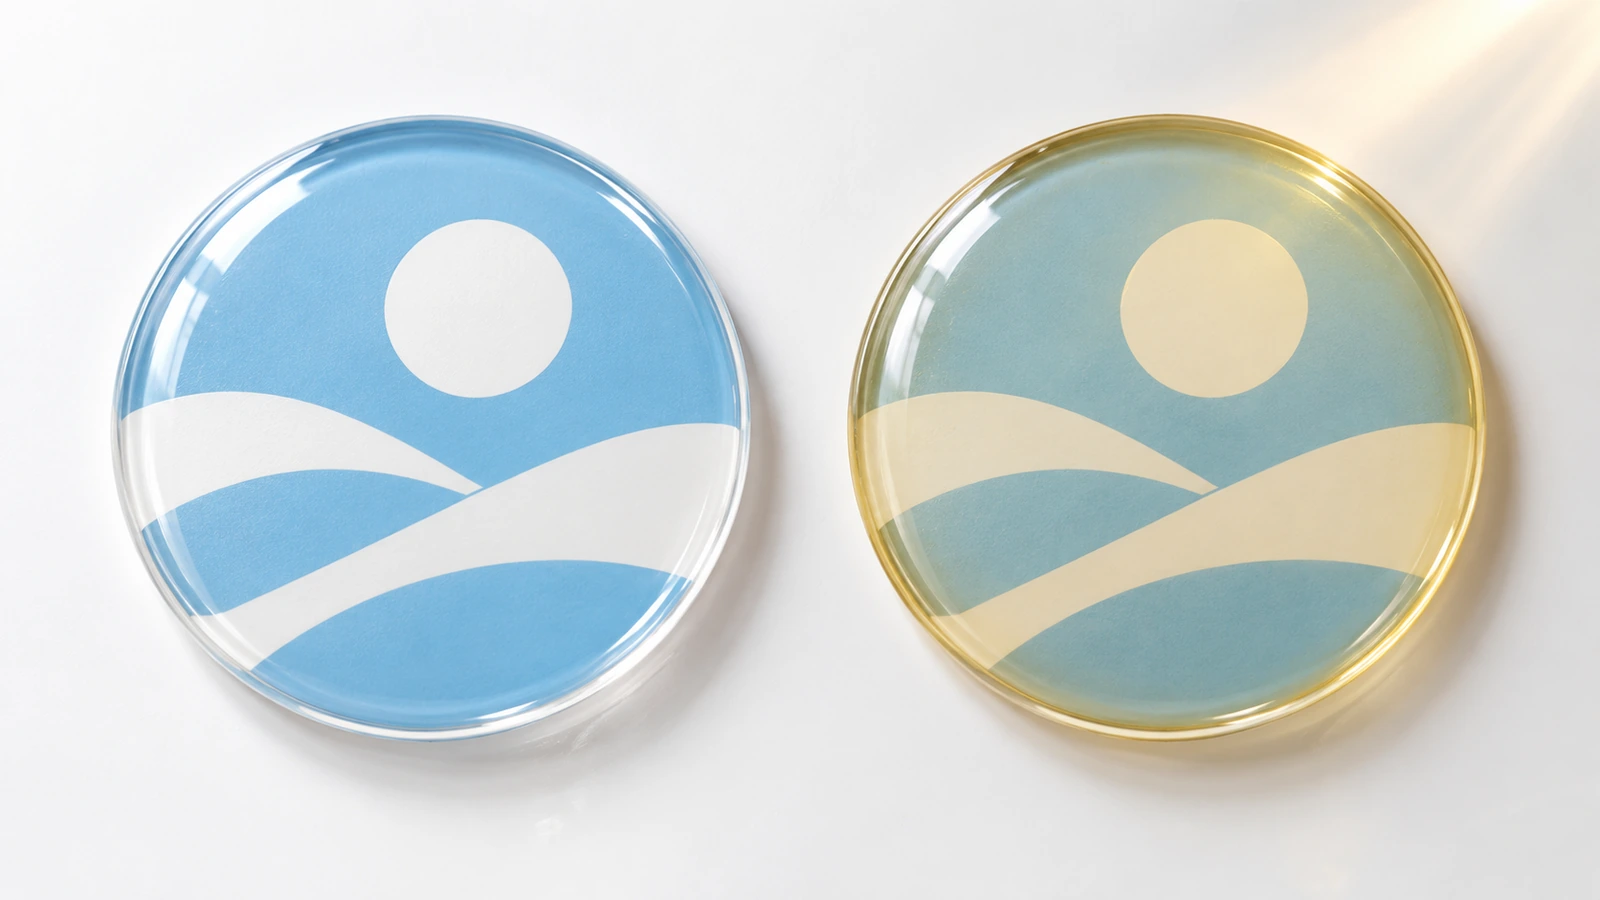
标准环氧树脂 固化后坚硬、刚性。由于滴胶层能清晰地保持形状,边缘看起来锐利、如玻璃般通透。代价是颜色稳定性:环氧体系在紫外线和高温下容易黄变。滴胶生产商表示,在日光下经过一两个季节就能察觉到这种变化,即使在没有阳光直射的仓库或机器外壳上,也可能出现由高温引起的变色。这种变化不可逆,在白色、浅灰、浅蓝和粉彩色图案上最为明显。涂料研究表明,树脂和固化剂的选择决定了这种表现。美国涂料协会发表的一项研究介绍了一种环脂族环氧树脂搭配低黄变胺类固化剂的体系,它显著改善了光泽度和保色性,具体测试为 按 ASTM G154 循环 2 进行的加速紫外老化测试[1]。该研究针对的是工业金属涂料,而不是贴纸。它给设计师的启示是:“环氧树脂”并不对应单一的光学表现,而“低黄变”的说法只有与具体的测试方法挂钩才有意义。
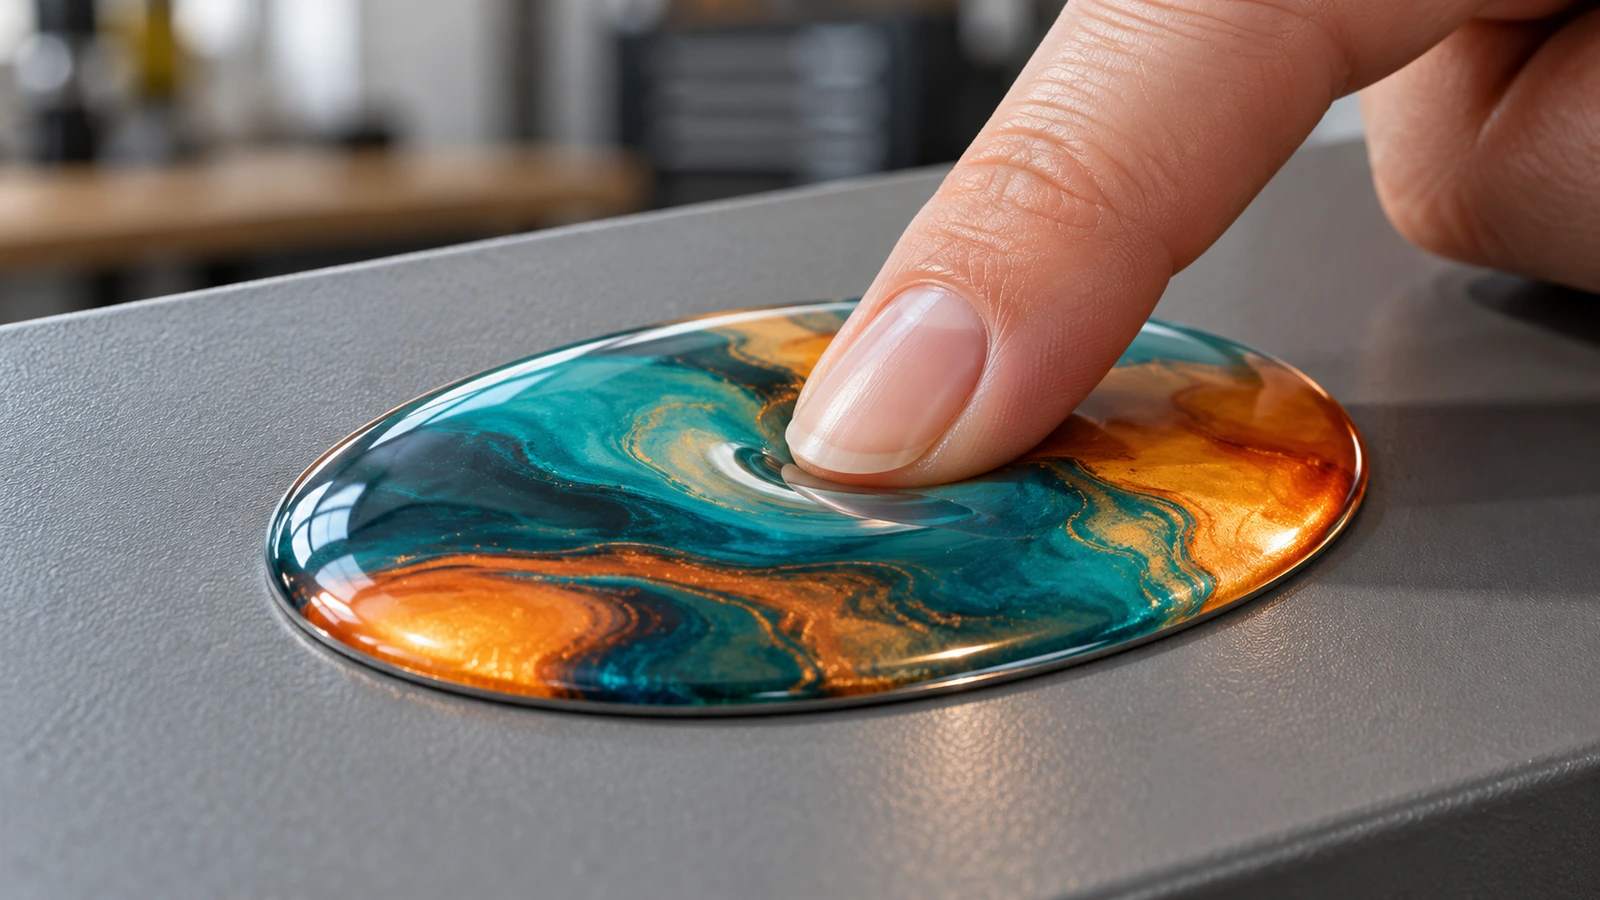
脂肪族聚氨酯(PU) 固化后仍保持柔韧。柔性滴胶树脂的邵氏 A 硬度通常约为 70–90,而结构型环氧树脂的邵氏 D 硬度可超过 80。柔软的滴胶层能从轻微压痕中恢复:用指甲按压优质 PU 滴胶层,痕迹在十来秒内就会消退。从光学角度看,对于白色和浅色品牌色需要在户外保持准确的树脂 3D 贴纸,脂肪族 PU 就是合适的树脂。 芳香族聚氨酯 是一种更便宜的变体,同样会在紫外线下黄变,因此仅写“聚氨酯”并不足以构成完整规格。请要求供应商书面注明“脂肪族”。
UV 固化树脂 在灯照下数秒即可固化,而不是等待许多小时。这很适合快速生产,但其长期颜色表现取决于具体配方,因此在供应商拿出耐候数据之前,请按环氧树脂对待。
有一个市场上的怪现象会影响图稿审批:许多标注为“环氧”的产品页面,实际描述的是聚氨酯涂层,还有些供应商根本不说明化学体系。行业的惯常做法是把未标明类型的树脂视为室内用产品。在批准浅色图稿之前,务必书面确认树脂的类别。你选择的贴纸树脂,决定了白色能不能一直保持为白色。
如何为滴胶准备图稿:八个步骤
以下步骤按印前审核人员检查滴胶文件的顺序排列,每一步都针对一种具体的打样被退回原因。
步骤 1:先确定使用环境,再确定颜色
室内、平面、使用寿命较短的应用可以使用环氧树脂;日光照射、曲面或品牌生命周期较长的场景,则应选用脂肪族 PU。请先做出这一决定,因为它会影响设计中可以安全使用的浅色面积。如果预算已经锁定了环氧树脂,就把大面积白色区域改为中间色调或饱和的品牌色,它们比纸白色更能掩盖轻微的泛暖变化。我们的产品页面已说明如何界定使用环境并确认样品,本指南不再重复。
步骤 2:做出适应透镜的版面
- 把标志图形、产品名称以及一切必须被读到的内容放在冠部。
- 序列号、网址、细小的法律声明文字和细线不要放在肩部。如果必须出现,就把它们向内移动并放大,而不要指望边缘留白。
- 背景色、纹理和图案之类的装饰元素可以延伸到切割线,那里的轻微变形看起来很自然。
- 把背景色越过模切线向外延伸作为出血,这样即使切割略有偏移,树脂下方也不会露出未印刷的细边。请向印刷方索取滴胶产品的出血值和安全区数值,并将其设置到模板中。
步骤 3:简化模切形状
树脂依靠与切割边缘之间的表面张力成形,因此轮廓决定了滴胶层的形态。尖锐的外角和狭窄的内角会使表面张力不稳定:树脂要么溢出轮廓,要么回缩,使尖角处露出裸露的印刷面。狭窄的颈部和细小的连接桥会把一个滴胶层分裂成大小不均的几瓣。内部镂空,比如沿轮廓切割的文字标志中字母的内孔,会增加额外的边缘,每个边缘都需要各自的弯月面。
实用的解决办法是把所有拐角做成圆角,并把复杂的标志放在圆形、椭圆形、圆角矩形或柔和盾形等简单的底托形状上。标志的细节依然保留在印刷层中,而树脂则只需围绕一条干净的边缘铺展。多元素的复杂轮廓还会增加滴胶点位和废品,所以较简单的刀模往往更容易以较低成本稳定生产。

步骤 4:为光泽与层次感规划色彩
滴胶层会提高饱和度和光泽,所以按哑光色样确认的颜色,在树脂之下会显得更深、更浓。深海军蓝可能看起来近乎黑色,中绿色的强度会增加。如果品牌色有 Pantone 目标值,请在印在最终底膜上的滴胶实物样张上确认,而不是依据平面印刷品或屏幕。大面积实地黑色看上去很奢华,但其实像镜子一样会反射光源。如果需要深色背景,请使用反白或明亮的文字,避免眩光吞没信息。
步骤 5:处理细线、小字和渐变
透镜放大设计的同时,也会同样忠实地放大印刷缺陷。网点、渐变中的色带以及轻微的套印不准都会变得更明显,尤其是在靠近肩部的位置。实际操作中:
- 使用矢量图稿和已转曲的字体。避免使用低分辨率的位图标志,因为放大会暴露像素边缘。
- 向印刷方询问滴胶产品可达到的最小正线和反白线宽,然后按 100% 尺寸打样。
- 让渐变平滑而舒展。靠近边缘的极细微色阶变化容易出现色带。
- 避免使用紧贴模切线的发丝线边框。当一条细边框在透镜下偏离中心时,哪怕很小的切割公差也会显得很明显。
步骤 6:金属质感来自底膜,而不是树脂
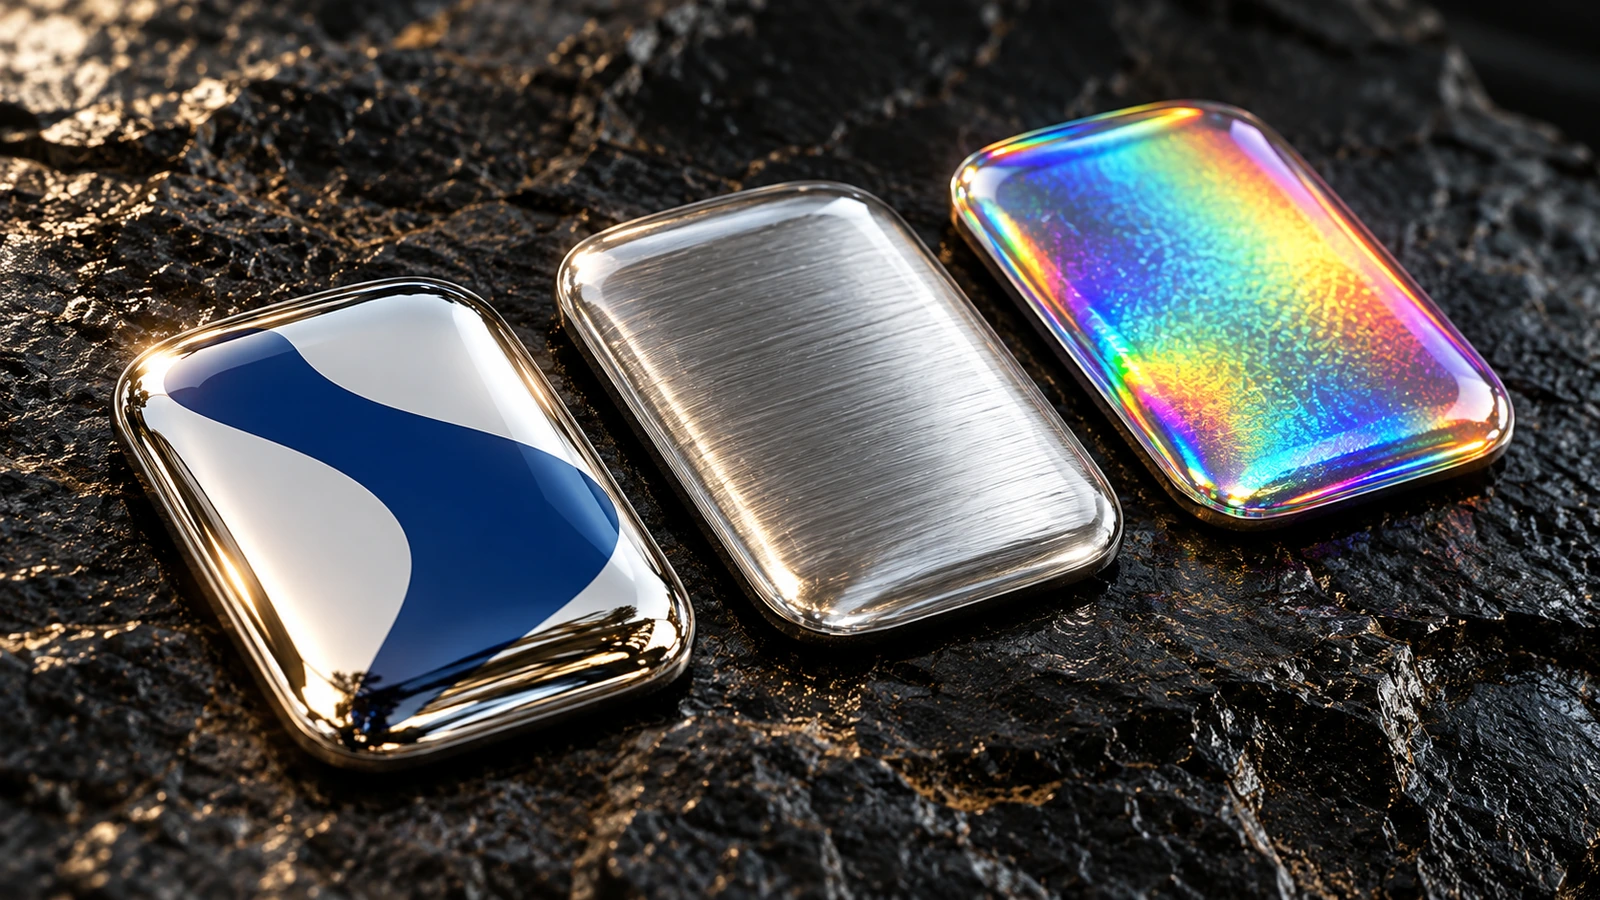
金属和镭射效果最能发挥滴胶的优势,前提是这些效果存在于印刷底膜中。常见的实现途径有:
- 镀铬或拉丝金属膜。 颜色印在白底层之上,没有白底层的区域则透过滴胶层显出金属本色。在树脂之下,亮铬看起来像液态金属,拉丝质感则更有层次。修复老式电脑机箱徽章的爱好者反映,拉丝贴纸材料配合滴胶树脂效果很好,原因正在于此。
- 镭射金属箔。 透镜会放大彩虹纹路,并在观看者倾斜产品时增添流动感。
- 白色底膜上的金属油墨。 这类效果更含蓄,对比度也更低。请务必打样确认,因为滴胶层可能会把金属闪烁感压平成单纯的光泽。
请在文件中把白底层设置为单独的专色图层。油墨必须在滴胶之前完全固化。水性油墨干燥不足是树脂脱层的常见原因,而丝印、胶印、激光和热转印的印刷品与树脂的结合更为可靠。
步骤 7:核对实物样品,而不仅仅是颜色
滴胶实物样张送到后,检查的内容不要只限于颜色。在低角度光线下观察边缘:滴胶层应完全延伸到切割边,拐角处没有回缩,也没有溢出。再留意气泡、浑浊的条纹和发黏的位置。生产方面的指导意见认为,这些缺陷与小至 1–2% 的配比误差有关,也与湿度有关,因此滴胶车间通常将温度保持在 22–24°C 左右,相对湿度保持在低于约 40–45%。用指甲按压中心,确认树脂类别与订单一致。然后把几张样品贴到真实的产品表面上,而不是样卡上。用异丙醇清洁表面,从中心向外按压,施工时表面温度保持在约 10°C(50°F)以上。如果粘附力在合同中有约定,请索取按公认方法测得的剥离数据,例如 ASTM D3330/D3330M[2],并询问测试时使用的是哪种试验表面。
步骤 8:检查具有法律效力的文字
图稿上的某些文字承担着设计之外的义务。如果滴胶标签用作永久性的设备铭牌或安全标识,UL 会对整个标签结构(面材、油墨、胶粘剂和安装表面)进行评估,依据的是其 标识与标签系统计划[3],并参照 UL 969(6th 版,2025 年)[4]。装饰性的滴胶标签不会自动获得这种资质。图案中印有“Made in USA”之类的产地标注时,必须符合 美国联邦贸易委员会(FTC)的“Made in USA”标准[5],该标准已编入 16 CFR 第 323 部分[6]。如果标签贴在食品包装上、靠近食品接触区域,请注意欧盟关于环氧涂层中双酚 A 的规定已根据 法规 (EU) 2024/3190[7]发生了变化。该法规针对的是食品接触涂层,并不泛指所有滴胶标签。适用于滴胶订单的更完整的 2026 年规则汇总见我们的 滴胶树脂标签产品页面.
对比:各种工艺如何呈现常见设计元素
此表仅对比光学表现。关于这些工艺在成本和预算上的取舍,请参阅产品页面。
| 设计元素 | 标准环氧树脂滴胶 | 脂肪族 PU 滴胶 | UV 固化树脂滴胶 | 平面乙烯基 + 覆膜(无滴胶) |
|---|---|---|---|---|
| 初始透明度与光泽 | 极高,如玻璃般通透 | 极高 | 高;取决于配方 | 光泽适中,无层次感 |
| 白色与粉彩区域的长期表现 | 在紫外线和高温下泛暖或泛琥珀色;不可逆 | 据供应商的户外使用说明,保持透明 | 在提供耐候数据之前无法证实 | 取决于覆膜的抗紫外线等级 |
| 靠近边缘的细线和小字 | 因肩部折射而变形 | 因肩部折射而变形 | 因肩部折射而变形 | 平整、准确地还原 |
| 金属与镭射底膜 | 透镜增强效果明显 | 透镜增强效果明显 | 透镜增强效果明显 | 可见,但较平淡 |
| 压痕与划痕 | 永久性;表面坚硬 | 轻微压痕可恢复 | 通常较硬;痕迹永久 | 覆膜上会出现擦痕 |
| 曲面 | 边缘容易翘起或开裂 | 可贴合平缓曲面 | 取决于配方 | 贴合性好 |
| 最适合的图稿 | 饱和色、室内、平面、使用寿命短 | 浅色品牌色、户外、使用寿命长 | 验证后的快速交付批量 | 极小文字、大曲率、加热工艺 |
任何滴胶产品都有两条限制。第一,切勿让滴胶成品通过覆膜机、热压机或烤箱,因为树脂会先于下方的乙烯基软化,并留下永久性痕迹。第二,滴胶层封住的是正面,而不是背面。水会从胶粘层的边缘渗入,所以施工时的表面处理,比树脂所称的防水性能更重要。
常见问题
常见问题:序列号之类的小字可以放在树脂 3D 贴纸上吗?
可以,前提是文字位于冠部,并且字号比平面标签上所用的更大。放在陡峭肩部的文字会弯曲,换个角度就可能无法辨认。如果该编号需要被扫描设备或检验人员读取,请把它放在中心,或者印在单独的平面标签上。
常见问题:为什么我的白色背景在批准几个月后变成了奶油色?
白色是最容易暴露树脂老化的颜色。标准环氧树脂和芳香族聚氨酯在紫外线和高温下都会变色,而且这种变化不可逆。对于日光下使用的浅色图稿,请书面指定脂肪族聚氨酯;如果已确定使用环氧树脂,则把设计改为中间色调的背景。
常见问题:草书或沿轮廓切割的标志,可以不加底托形状直接滴胶吗?
有时可以,但纤细的笔画和内角会把弯月面分裂成大小不均的几瓣,树脂也会在尖角处回缩。把草书标志放在圆角的底托形状上,树脂就只需围绕一条干净的边缘铺展,每一笔也都留在滴胶层之下。
常见问题:如何判断样张用的是环氧树脂还是聚氨酯?
用指甲按压滴胶层中心。如果痕迹在十来秒内消退,说明是柔性聚氨酯;如果痕迹永久存在,或者表面硬得压不出痕迹,说明是环氧树脂。随后还要书面确认准确的树脂类别和等级,因为两者的全新样品看起来几乎完全一样。
常见问题:2026 年,粘合剂和树脂的文件应涵盖哪些内容?
请索取树脂和胶粘层两者的安全数据表。在美国,粘合剂的制造商和进口商现在需要一次性申报 自 2011 年起使用的 PFAS(依据 TSCA 第 8(a)(7) 节)[8],包括加工助剂。另外, 40 CFR 751.407[9] 规定:含有 PIP (3:1) 的物品,在 2026 年 10 月 31 日之后禁止商业分销,因此请确认结构中的任何胶粘剂或添加剂都不含该物质。
常见问题:滴胶贴纸适用于瓶子或头盔这类曲面产品吗?
平缓曲面上的小尺寸滴胶贴纸,通常可以使用柔性聚氨酯。刚性的环氧树脂容易在边缘开裂或翘起,而在大曲率表面上,无论使用哪种胶粘剂,滴胶层的边缘都会剥离。对于曲率很大的表面,印刷平面乙烯基并覆膜是更稳妥的设计选择。
要点回顾
- 浅色最先暴露树脂老化,因此任何“低黄变”的说法都应与具体的测试方法挂钩。 — 已发表的低黄变环氧研究采用 ASTM G154 循环 2 QUV-A 测定光泽度和保色性(来源)
- 粘附力要在真实的产品表面上验证,而不是在样卡上。 — ASTM D3330 涵盖 180° 剥离(方法 A)和 90° 剥离(方法 F)(来源)
- 铭牌图稿是作为完整的标签体系来审批的,而不是作为贴纸设计。 — UL 969, 6th 版,2025 年发布(来源)
- 图稿中印有“Made in USA”字样,属于受监管的声明。 — 16 CFR 第 323 部分要求所有或几乎所有部件均在美国制造并采购自美国(来源)
- 胶粘剂的化学成分是规格的一部分,而不是事后才想到的问题。 — 含 PIP (3:1) 的物品,在 2026 年 10 月 31 日之后禁止分销(来源)
- 供应商文件应能追溯隐藏的添加剂。 — TSCA 对粘合剂 PFAS 的申报要求可追溯到 2011 年(来源)
结语
滴胶标签能否一次打样通过,归根结底在于为透镜做设计:把重要内容放在冠部,让易损的细节远离肩部,给树脂一条简单圆润的边缘,把金属效果做进底膜,并选择一种长期颜色表现与品牌白色及粉彩用量相匹配的树脂。请以贴在真实表面上的滴胶实物样张作为审批依据,而不是平面 PDF。
如果你的图稿已经就绪或基本就绪,请连同使用环境和表面情况的说明一并发给我们。在任何内容进入印刷之前,我们会对照上述要点逐项检查。请从我们的 定制滴胶树脂贴纸 页面开始,申请报价和打样。
参考来源
- 美国涂料协会,CoatingsTech 杂志,《适用于工业直接涂覆金属(DTM)涂料的高固含、低黄变环氧体系》,发布于 2025-12-18;访问于 2026-10。 https://www.paint.org/coatingstech-magazine/articles/higher-solids-lower-yellowing-epoxy-system-for-industrial-dtm-coatings/ ↩
- ASTM International,ASTM D3330/D3330M-04(2025),《压敏胶带剥离粘附力标准试验方法》,批准于 2025-08-01;经 ANSI Webstore 获取。 https://webstore.ansi.org/standards/astm/astmd3330d3330m042025 ↩
- UL Solutions,标识与标签系统计划;访问于 2026-10。 https://www.ul.com/services/marking-and-labeling-systems-program ↩
- ANSI/UL 969,《标识与标签系统标准》,6th 版,发布于 2025-07-24(修订于 2025-07-28);经 ANSI Webstore 获取。 https://webstore.ansi.org/standards/ul/ul969ed2025 ↩
- 美国联邦贸易委员会,《遵守“Made in USA”标准》,企业指南;访问于 2026-10。 https://www.ftc.gov/business-guidance/resources/complying-made-usa-standard ↩
- 《电子版联邦法规汇编》,16 CFR 第 323 部分,“Made in USA”标注规则;文本截至 2026-10。 https://www.ecfr.gov/current/title-16/chapter-I/subchapter-C/part-323 ↩
- 《环氧涂层中双酚 A 及其衍生物的迁移与对 BPA-NI 产品的需求:促成法规 (EU) 2024/3190 的科学见解与展望》,综述,2025-11-19;经 ResearchGate 获取。 https://www.researchgate.net/publication/397781637 ↩
- Adhesives & Sealants Industry,《PFAS 更新 2026:美国与全球策略持续完善,粘合剂和密封剂受到更多关注》,2026-04-22。 https://www.adhesivesmag.com/articles/102349-pfas-update-2026-continued-refinement-of-us-and-global-strategies-and-greater-focus-on-adhesives-and-sealants ↩
- 康奈尔大学法学院法律信息研究所,40 CFR § 751.407,苯酚,异丙基化磷酸酯 (3:1) 禁令;访问于 2026-09。 https://www.law.cornell.edu/cfr/text/40/751.407 ↩


社交登入需要補充以下資訊
登入
建立新帳戶