自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
快速答案: 要确定平袋尺寸,先用产品的堆积密度把净重换算为体积,再选择能容纳该体积并留有顶部空隙的内部宽度和长度,然后加上封边宽度、撕口区以及任何挂孔预留区,得出你报价所用的外部尺寸。
在索取报价前先弄清平袋尺寸如何确定,可以省去一整轮打样。多数尺寸错误源于同一个习惯:凭感觉挑一个现成规格,然后希望产品能装进去。本指南提供一套可重复的计算方法,从产品的体积、重量、形状和灌装方式出发,最终得出成品宽度和长度,并包含封边、撕口、顶部空隙和挂孔的余量。
问题所在。 平袋看起来很简单:两个面、三道出厂封边、一个开口边。平袋也是市场上最常见的袋型。Smithers 估计, 620.5 十亿个站立袋和平袋[1] 将于 2024 年在全球使用,其中平袋约占该市场的四分之三。由于这种形式非常普遍,买家常常以为任何制袋商的标准尺寸都能适用,但实际上往往并非如此。
为何会造成损失。 袋子太小,封口时产品会卡在封口钳口中,从而削弱最终封边或造成渗漏。袋子太大则会留下明显松弛,浪费膜材,并让更多氧气和水分通过多出的表面积渗入。如果增加挂孔却未预留挂孔预留区,冲孔可能切入产品区。这些失误都只会在订单印刷之后才显现。
解决办法。 由内向外确定尺寸。先计算产品实际所需的空间,再为每个非产品区加上固定余量。下面的方法适用于粉末、颗粒、膏状小袋和固体物品。
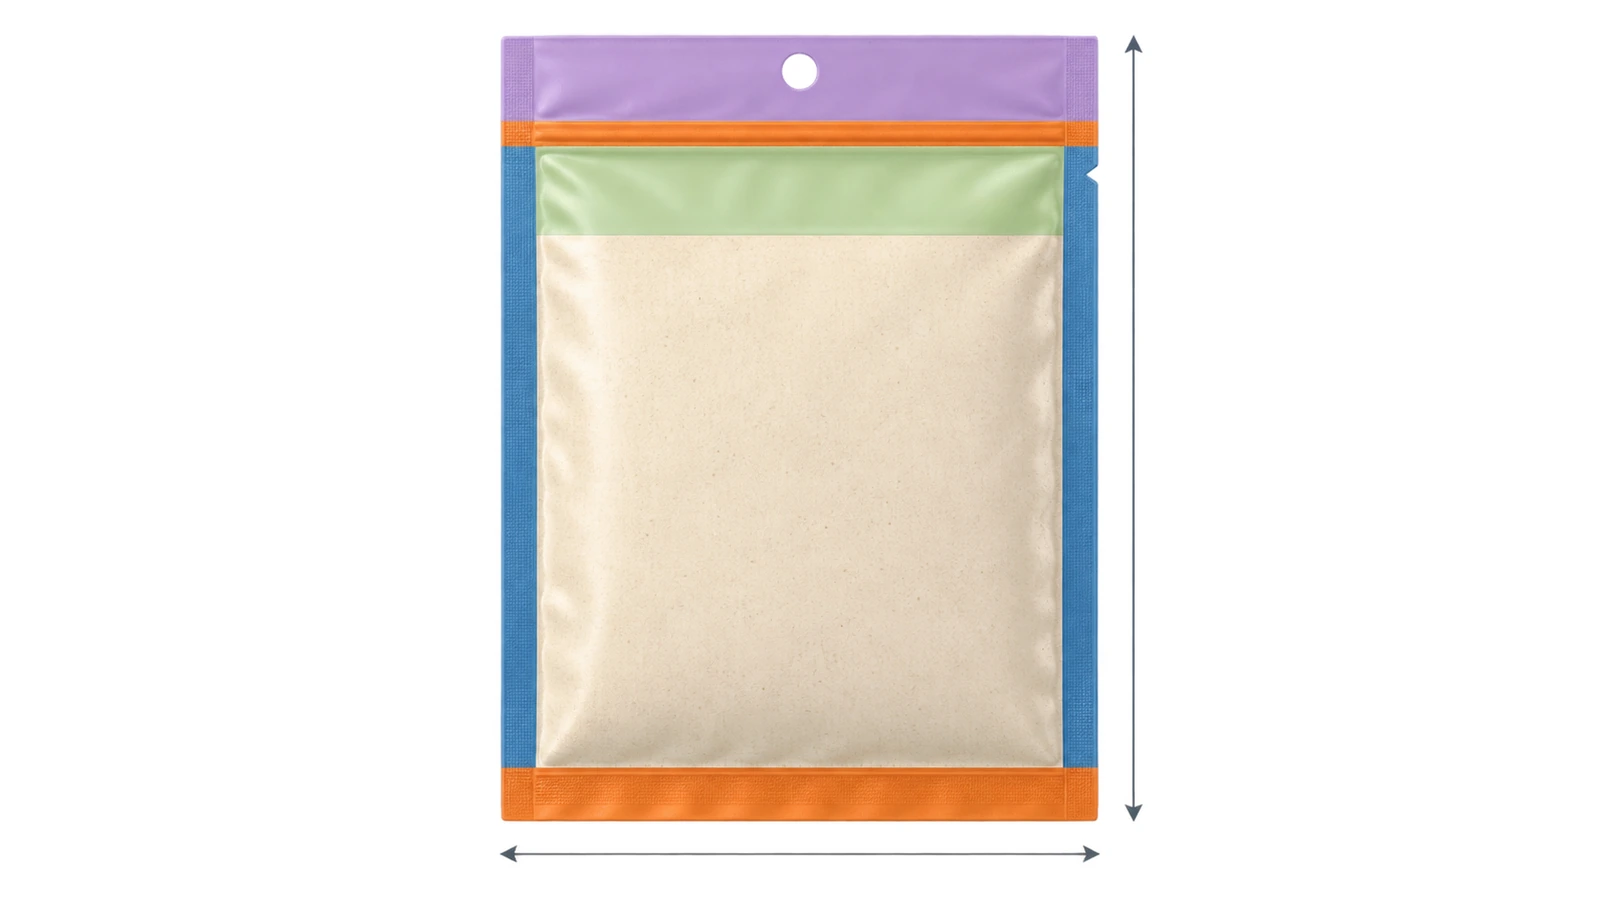
加拿大食品检验局(CFIA)的蒸煮袋手册将最常见的预成型袋描述为一种 由袋子制造商预先封好 3 个侧边[2]的袋型,因此灌装机只需一根热封条即可封口。这一结构决定了你必须规定的测量项目:
制袋商通常报价的是外部尺寸,以宽 × 长表示,开口边位于长度方向的顶端。你的计算方向则恰好相反:先从内部空间出发,再向外加上封边。封边的经济性并不简单。一项 1999 US 年的美国专利(涉及 3 边封袋)指出,省去第四道封边, 可使材料成本降低约 10%[3]。该数字来自一位发明人的设计,但它说明了小袋的膜材中有多少会位于封边区。
袋子装的是体积,而不是克数。称量一定体积的产品时,应以它到达灌装机时的实际状态为准,而不是运输后沉降的状态。用净重除以该松散堆积密度,即得灌装体积。对于粉末,还需测量振动后的振实密度。两者之间的差距可以告诉你产品会沉降多少,以及运输后会出现多少明显的松弛空间。松散堆积密度为 0.45 g/mL 的粉末,大约需要 67 mL 才能灌装 30 g;堆积密度为 0.65 g/mL 的粉末,同样重量只需 46 mL。因此,在知道密度之前,“平袋能装多少”无法用克数回答。
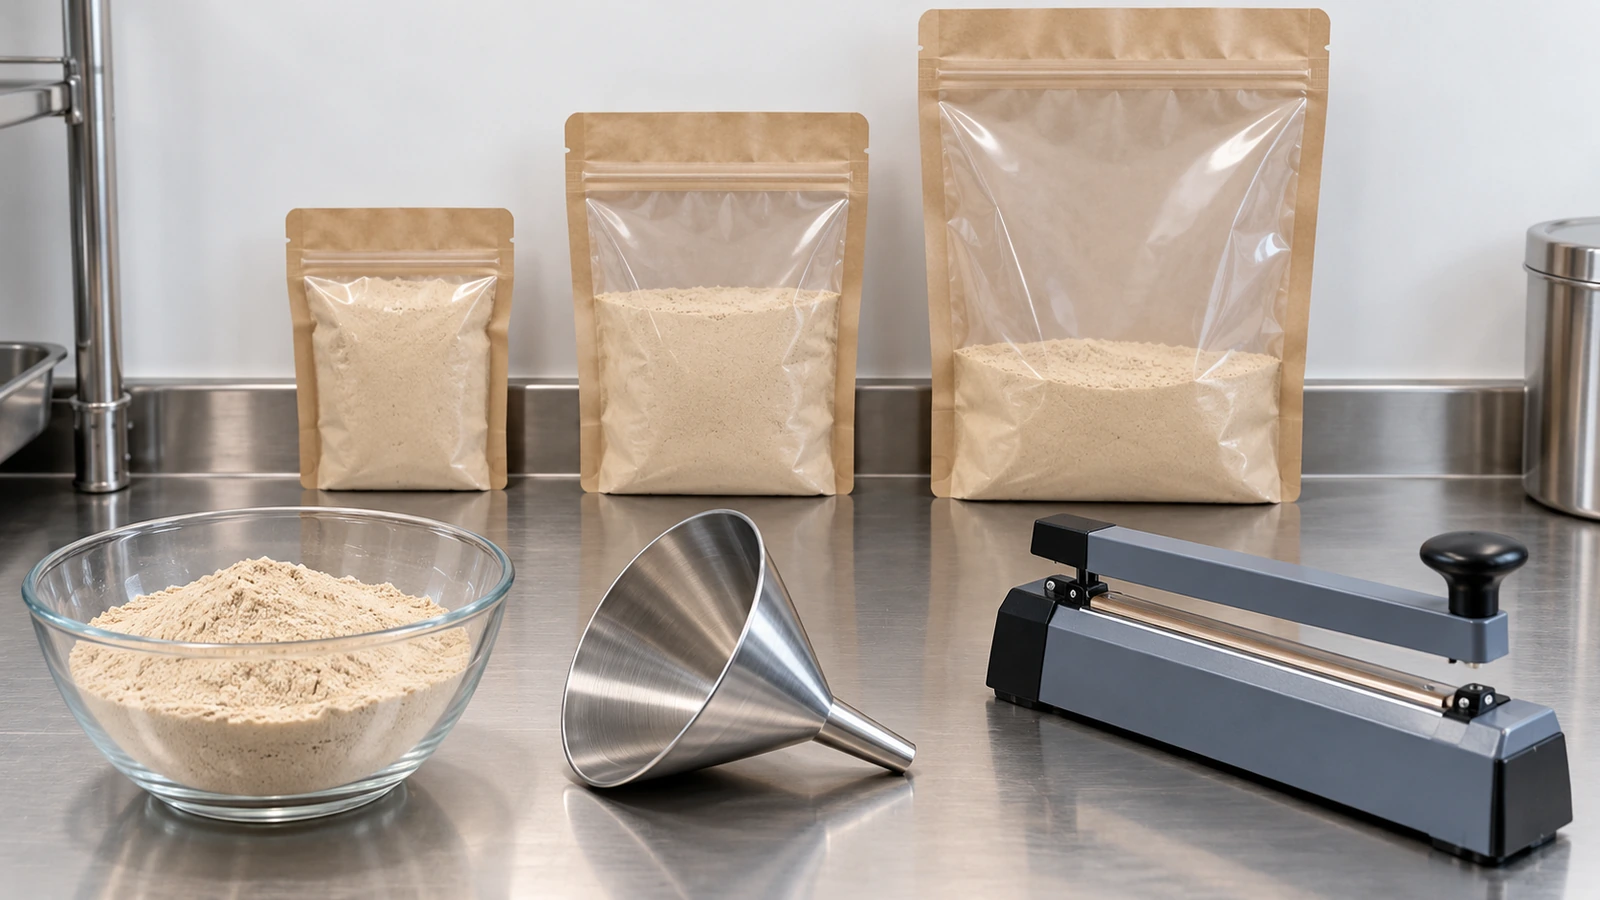
宽度通常由灌装方式决定,而不是由图形决定。需测量三项:灌装嘴或漏斗的外径、灌装机上袋口(或手工操作时)能张开多大,以及任何固体物品的最宽尺寸。内部宽度必须能让灌装嘴通过,并为操作员或夹持装置留出撑开袋口的空间。对于湿巾、小袋中的小袋或样品卡等固体物品,两侧都应留出间隙,使物品能顺利滑入,而不会在封合层上拖擦。
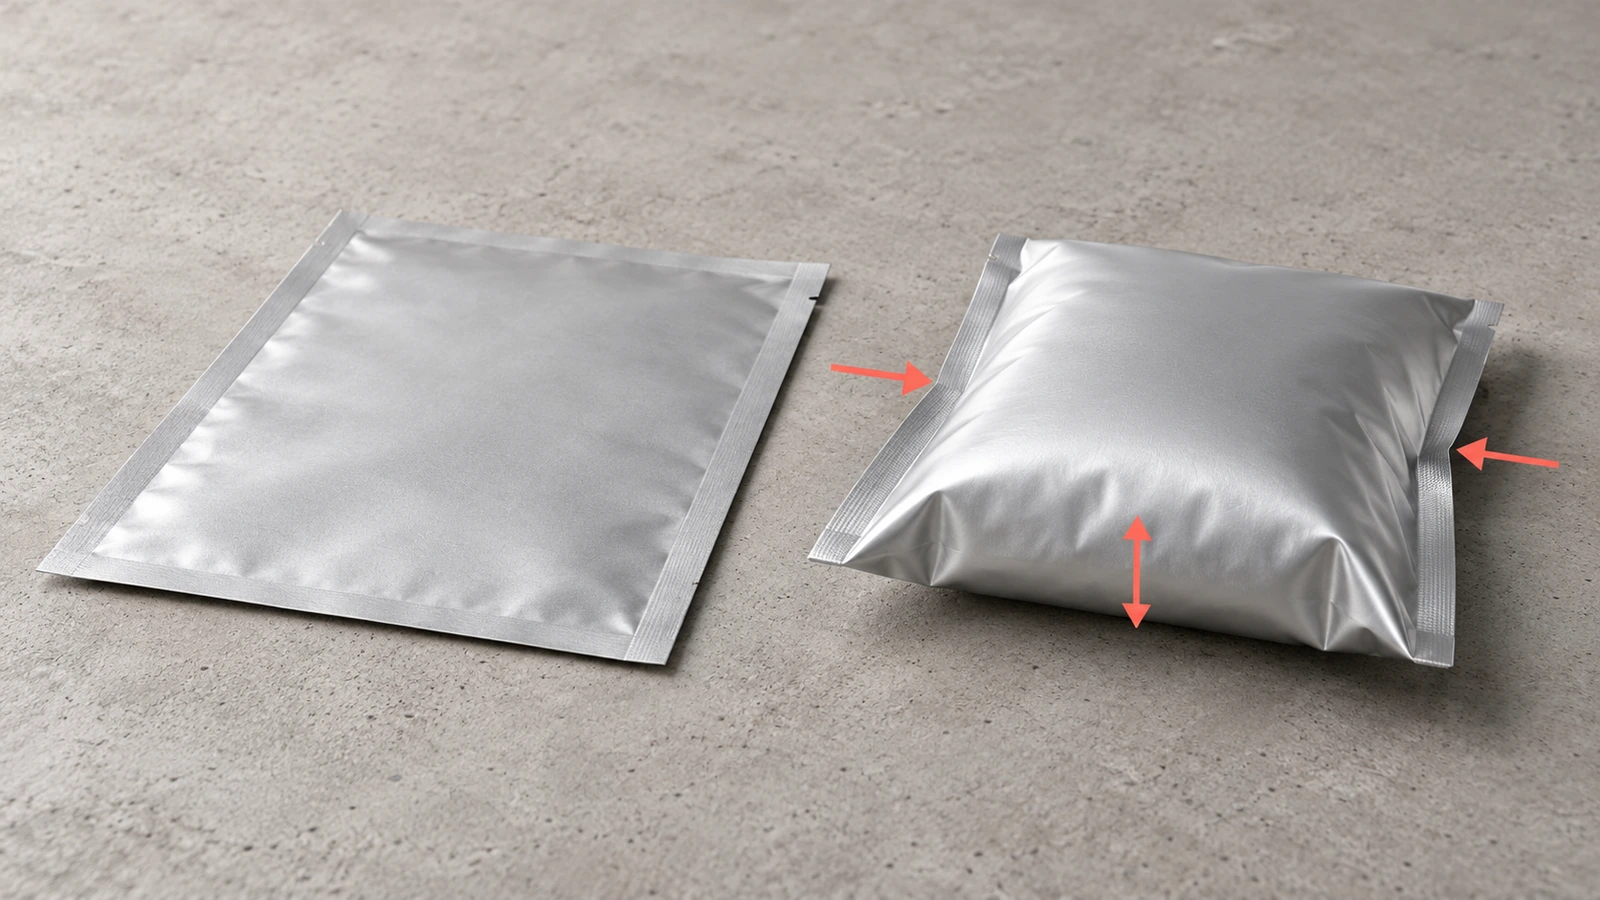
平袋装料后会鼓成枕形,平面占地面积随之缩小。一个有用的上限来自数学中的“纸袋问题”,它近似给出一块密封的柔性薄膜矩形所能容纳的最大体积。设内部宽度为 w、内部长度为 l(其中 l ≥ w):
V_max ≈ w³ × [ l / (π × w) − 0.142 × (1 − 10^(−l/w)) ]
对于正方形袋,该公式给出的结果约为 0.19 × w³。应将其视为上限,因为装到这一程度的袋子既没有顶部空隙,也没有可供封合的平整区域。对于应相对平整铺放并保持封边区清洁的粉末,合理的首个样机可将装量目标定为 V_max 的约 40–60%。这一范围只是起始假设,而非标准;步骤 8 会对其加以确认。
封边宽度余量在袋子尺寸确定中有 2 个方面。封边必须足够宽,才能经受套准偏差、褶皱和搬运,但每多一毫米都会增加宽度和长度。已公布的规范给出了一个有用的下限。美国国防后勤局口粮包装要求 PCR-G-003B 将有效封边定义为熔合、连续且不含产品的封边,并且具有 最小宽度为 1/16 英寸[4],若三条封边中任一条的平均值低于每英寸宽度 6 lb,则拒收该批产品。CFIA 手册将边缘分层后剩余完整宽度不足 3 mm 的封边归为严重缺陷。
这些是最低验收值,而非设计目标。制袋商通常提供的标称封边宽度处于 5, 8 或 10 mm 范围内;请询问你的供应商封口钳口能做出哪些宽度,并围绕其中一种进行设计。较宽的侧封边也能为撕口提供起始空间。强度需另行检验: ASTM F88/F88M-23[5] 用于测量剥开封边条所需的力,并记录其失效方式,但它并不能证明袋子不漏。封边问题并不罕见。一项对 FDA 召回数据(从 2019 年一月到 2025 年一月)的分析发现, 不完整或有缺陷的封边[6] 是与封边完整性相关的医疗产品召回的原因,占 54%(430 起,共 791 起)。这些是医疗产品,但失效点——封边形成——在食品袋和化妆品袋中是相同的。
顶部空隙是产品顶部与最终顶封边内缘之间的透明膜区域。它可防止产品进入封口钳口,对粉末而言最为关键。Bamps 及同事于 2019 年开展的剥离测试研究发现,封边区的粉末污染会使优化后的封边强度降低约 16–79%,具体取决于封合层。CFIA 手册还指出液体的一个相关问题:封口前抽真空过度,可能将产品吸入封边区。顶部空隙应根据灌装方式确定:螺旋给料灌装的细粉比颗粒更易扬尘,手工灌装的袋子则需要留出手指空间以撑平袋口。不要只为外观确定顶部空隙;过多松弛会让高端产品看起来像是装得不足。
撕口位于侧封边中。它必须位于灌装线上方,以免消费者撕穿产品,同时位于顶封边下方。若袋子带有拉链,撕口应位于拉链上方;若撕线位于可重新封口条的下方,拉链就失去作用。封边设计对开启力的影响,与撕口位置同样重要。在一份 FDA 不良事件报告中,一名客户每天开启约 400 个试剂卡袋,并报告员工前臂受伤。调查将 难以打开的袋子[7] 的问题归因于锯齿状撕口与三肋侧封边的组合,用户发现双肋封边加单个撕口更容易打开。在规定撕口时,请在刀版图上标出其距顶边的高度;若撕口区与顶部空隙重叠,则需增加长度。
如果袋子要悬挂在挂钩上,应在顶封边上方增加挂孔预留区。制袋商发布的尺寸指南建议,对于圆孔或欧式挂槽,该预留区高度为 1 to 1.5 英寸(约 25–40 mm),具体取决于孔型以及零售挂钩所需的平膜量。若无预留区,冲孔就会落在封边或产品区。欧式挂槽比小圆孔需要更高的预留区。预留区纯粹是额外增加的长度,因此,装入纸箱或邮寄袋运输的袋子无需设置。
袋子尺寸也决定阻隔性能。氧气透过率按照 ASTM D3985[8] 测定,以每平方米每天为单位报告,因此到达产品的氧气总量与膜面积成正比。超大袋子在相同膜材规格下会让更多氧气进入。下文的示例对此进行了量化。
小袋还会提高膜材与产品的比例,这对食品接触评估很重要。在美国,直接接触食品的封合层通常为聚烯烃,并覆有 21 CFR §177.1520[9],并在该条款规定的条件下使用。在欧盟, 依据 (EU) No 10/2011 法规[10] ,将总迁移量限制为 10 mg(按每 dm² 食品接触面计)。一个 30 g 的样品小袋,其每克膜面积可能是家庭装的数倍,因此请供应商确认迁移测试能反映你实际的袋子尺寸和食品类型。产品页面说明了应索取哪些文件;本指南仅涵盖尺寸方面的内容。
最后,按计算尺寸以及上下各相邻一个尺寸档位订购空白袋或素面袋。在你的实际产线或手工灌装方式下灌装、封口,然后检查四个方面:产品位于撕口下方,封边区清洁可见,灌装后的袋子能放入其纸箱或邮寄袋,并且经过模拟沉降的振摇测试后,松弛程度可接受。
本示例使用说明性数值来展示计算过程。请以你自己的测量值替换每一项。
最终规格可写为:外部尺寸 96 mm W × 131 mm L,8 mm 封边,撕口位于灌装线与顶封边之间的侧封边中,开口在顶部。这样的说明,制袋商无需猜测即可直接报价。
| 方法 | 所依据的输入 | 失效之处 | 最适用于 |
|---|---|---|---|
| 凭感觉挑选现成规格 | 目测判断,并在桌上放一个样品 | 忽略了密度、沉降和顶部空隙;常常尺寸偏大,造成松弛填充并增加膜面积 | 仅适用于非常早期的情绪板 |
| 复制竞争对手的袋子 | 用尺子测量一只袋子 | 他们的产品密度、灌装方式和封边宽度都与你的不同 | 粗略的参考点 |
| 根据体积计算(本指南方法) | 堆积密度、喷嘴尺寸、封边宽度,以及撕口和预留区需求 | 容量公式只是近似值;实际灌装表现仍会有所差异 | 编写可直接报价的规格 |
| 先计算,再进行灌装试验 | 以上全部,外加实体样机 | 需要一轮简短的打样 | 任何将进入自动化产线或零售渠道的产品 |
计算方法能让你得到一个站得住脚的尺寸;在印版或大批量数码印刷锁定之前,灌装试验会对其加以确认。
这取决于内部尺寸和产品密度。纸袋近似法给出:对于内部宽度为 w 的正方形袋,理论上限约为 0.19 × w³。内部尺寸为 80 × 115 mm 的袋子,上限约为 164 mL。对于平放的粉末包装,应按该上限的约 40–60% 进行灌装规划,然后再通过灌装试验加以确认。只有在测量产品的堆积密度之后,才能换算成克数。
制袋商通常报价的是外部尺寸,即从边到边,以宽 × 长表示。你的计算应从内部尺寸出发,再加上封边宽度、顶部空隙、撕口区和预留区。请在你的需求说明中同时注明两者,并写明你假设的封边宽度,以免有人重复扣除封边。
请使用供应商封口钳口实际能做出的标称封边宽度,通常在 5–10 mm 范围内,并将其加到每一条封边上:两侧、底部以及灌装后的顶封边。已公布的验收下限要窄得多,例如 1/16 英寸的最小有效封边(出自 DLA PCR-G-003B),以及 CFIA 蒸煮袋手册中 3 mm 的残余封边阈值。因此设计时应远高于这些下限。
粉末比固体需要更多顶部空隙,因为封边区的粉尘会削弱封边;一项 2019 年的剥离测试研究测得强度损失约为 16–79%。确定内部宽度时,应确保能让螺旋给料器或漏斗通过;灌装量应远低于顶封边;并检查振实密度,以免运输后袋子看起来只装了一半。
制袋商的尺寸指南通常会在顶封边上方为圆孔或欧式挂槽预留约 25–40 mm(1–1.5 英寸)的预留区。如果袋子要装入纸箱运输,就不必设置预留区,因为它只增加膜材而不增加容量。
如果你计算出的尺寸恰好与某个规格吻合,就可以。若最接近的现成规格大得多,你就要为多出的膜材付费,接受通过增加的面积进入的更多氧气,并承担明显松弛填充的风险。请先完成计算,再与可用规格进行比较。
尺寸确定是只有你能提供的部分,因为只有你清楚产品的密度、灌装方式,以及袋子将如何运输或陈列。请向制袋商提供四个数值:灌装体积、内部宽度与长度、你假设的封边宽度,以及预留区高度(如有),同时标明从顶边量起的撕口位置。有了这些信息,材料选择、文件和订单流程都能快速推进。我们的 定制 3 边封平袋 页面介绍了这些后续步骤,以及如何提交可直接报价的需求说明。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶