自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
快速回答: 当一个人要从同一张共用底纸上揭取多个图案时(如促销套装和零售包装),请选择模切贴纸整版。当每张贴纸单独发放或单独邮寄时,请选择独立模切单张贴纸。只要由标签分配器或贴标机完成贴附,就选择卷装。
大多数贴纸 RFQ 会详细描述图稿、材料和数量,却把形态当作事后补充。其实形态这个决定,决定了谁来处理贴纸、如何包装、算上人工后每件的真实成本,以及某个图案卖得比另一个快时库存会怎样变化。本指南从这五个方面对比模切贴纸整版、独立单张和定制卷装,帮助您在首次校样之前就明确指定合适的形态。
颜色问题在校样阶段就能看出来。形态问题通常要晚得多才暴露,出现在包装台或生产线上,而此时订单早已印制完成并付款。
这些失败模式是可以预见的。散装单张贴纸放进促销套装后会滑出原位,包装工只好改为手工清点,套装组装速度随之变慢。把整版寄给原本期待卷装的代工包装商,无法装进贴标头,机器作业就变成了手工作业。为零售包装订购卷装,则迫使零售商把每张标签揭下来重新装袋。在公开的买家评价中,反复出现的一类投诉是半切没有切到底纸:一位买家反映,在 500 件装的促销订单中,没有一张贴纸能从底纸上分离。图稿没有问题,问题出在切割方式和形态与用途不匹配。
解决办法是在报价之前先确定形态。可以从三个问题入手:谁来贴贴纸、有多少个图案一起交付、产品如何到达最终用户手中。下面各节会把这些问题转化为规格说明。
三种形态都可以使用同样的印刷乙烯基材料。区别在于刀具切入的深度以及底纸的共用方式,而这两点决定了贴纸以什么形态出厂。
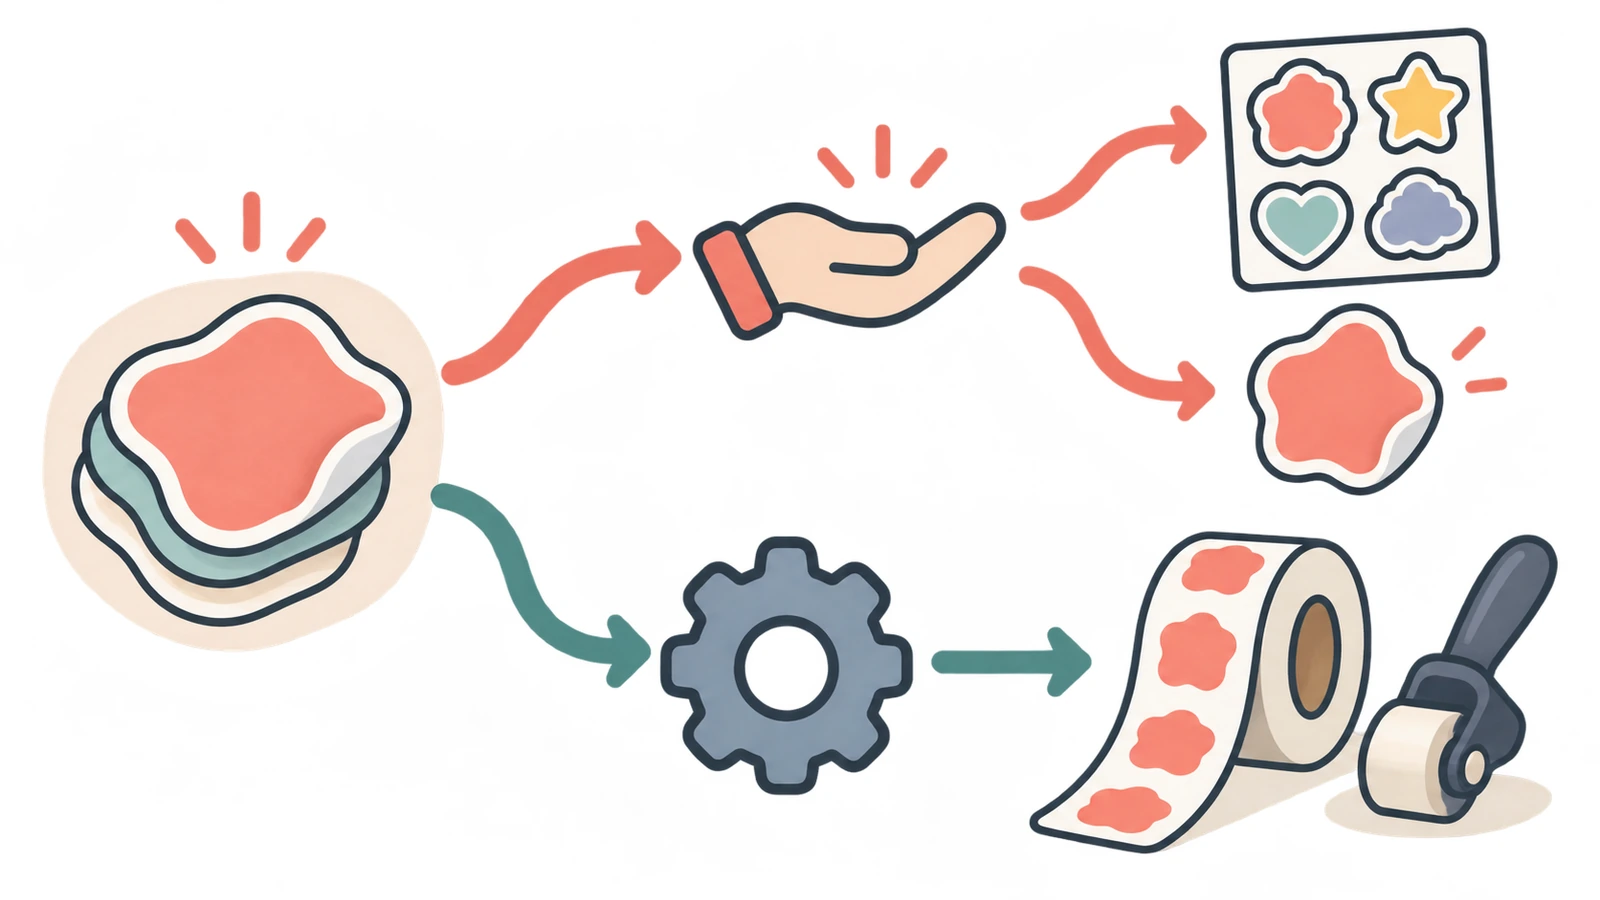
模切贴纸整版 将多张贴纸集中在同一张共用底纸上。每个造型都经过半切,即刀具切穿面膜和胶层但停在底纸上,随后整版外缘再全切成矩形或品牌轮廓。整版是发货、包装和销售的单位,用户逐张揭下贴纸。
独立模切单张贴纸,常以定制异形贴纸的名称销售,采用全切:面膜和底纸沿图稿轮廓一起切断,因此每张贴纸都是独立的个体,自带底纸。每张都可以单独发放、放入邮包,或放在柜台上。
定制卷装 在连续底纸上承载半切标签。标签之间的废膜称为废边,会被剥除,底纸则卷绕在纸芯上。卷装专为标签分配器或自动贴标机设计,因此需要整版和单张从不涉及的规格:纸芯直径、最大外径、标签间距、标签方向和退卷方向。
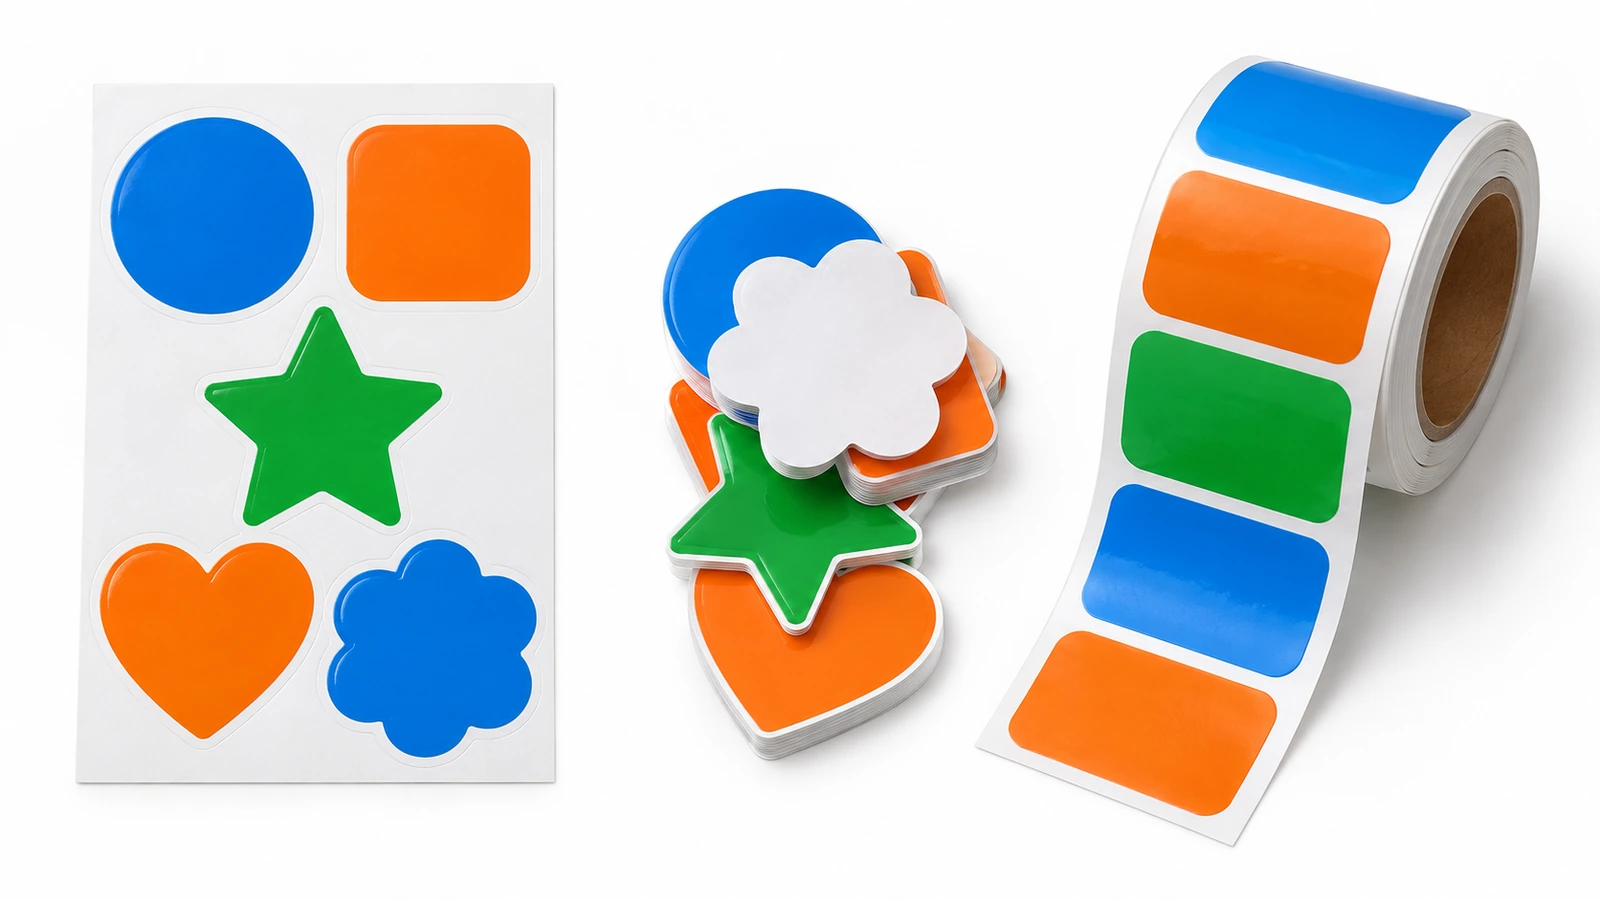
该表对比的是形态,而不是材料。同样的面膜和胶层可以用于三种形态中的任何一种;差异来自切割、搬运和包装。
| 项目 | 模切贴纸整版 | 独立模切单张贴纸 | 定制卷装 |
|---|---|---|---|
| 切割方式 | 造型半切,整版外缘全切 | 每件全切 | 连续底纸上半切,废边已剥除 |
| 流转单位 | 1 张整版,承载一整套图案 | 单张贴纸 | 一卷承载数百或数千张标签 |
| 贴附方式 | 手工贴附,由最终用户逐张揭下 | 手工贴附,由最终用户或工作人员完成 | 标签分配器、半自动或在线贴标机 |
| 包装方式 | 平放:封套、挂头卡、套装内衬 | 按数量装袋、散放入内或卡装 | 按卷数装箱,有时加热缩膜包装 |
| 主要单件成本驱动因素 | 每版造型数量、排版紧凑度、整版裁边 | 每件的切割路径、清点和装袋人工 | 标签节距、废边损耗、复卷和卷装设置 |
| 库存表现 | 每版图案比例固定;一个 SKU 包含整套图案 | 每种图案各自单独补货 | SKU 少、数量大;需要按卷和批次追踪 |
| 最适合 | 促销套装、零售包装、贴纸套组、多标签说明 | 赠品、邮包内衬、单一标志商品 | 包装线、大批量邮包封口、产品贴标 |
| 需检查的失效点 | 半切过浅无法揭起,或过深切到底纸 | 边缘粗糙易翘起,底纸难以起揭 | 沿卷方向切割线偏移,退卷方向错误 |
常有一种看法,认为整版总是更便宜,因为多张贴纸共用一张底纸。这只有在造型排得很紧凑时才成立。一张整版上放一个大标志和三个小图标,浪费的膜材可能比用数码切割机切出的四张单张贴纸还多。卷装在大批量时能降低单张标签成本,但会增加纸芯、卷绕和卷装标签的设置工作,这在长批量中的影响比短批量小。
如果由机器贴附,答案就是卷装,其他所有选择都取决于贴标机。请向产线工程师或代包装厂了解贴标机型号、可接受的纸芯直径、可容纳的最大卷径,以及退卷位置,即标签从卷上出来时的方向。如果按定制要求卷绕的贴纸卷退卷位置不对,标签会上下颠倒或侧向送出,事后重新复卷还要额外人工。如果由人工贴附,请继续看第 2 步。
当一位接收者应一次收到三到八种图案时(例如品牌套组、产品的安全图标或收藏套装),整版能让整套图案保持在一起,把包装变成一次取件而不是多次。当每位接收者只拿到一种图案时,单张贴纸可避免印出没人要的贴纸。
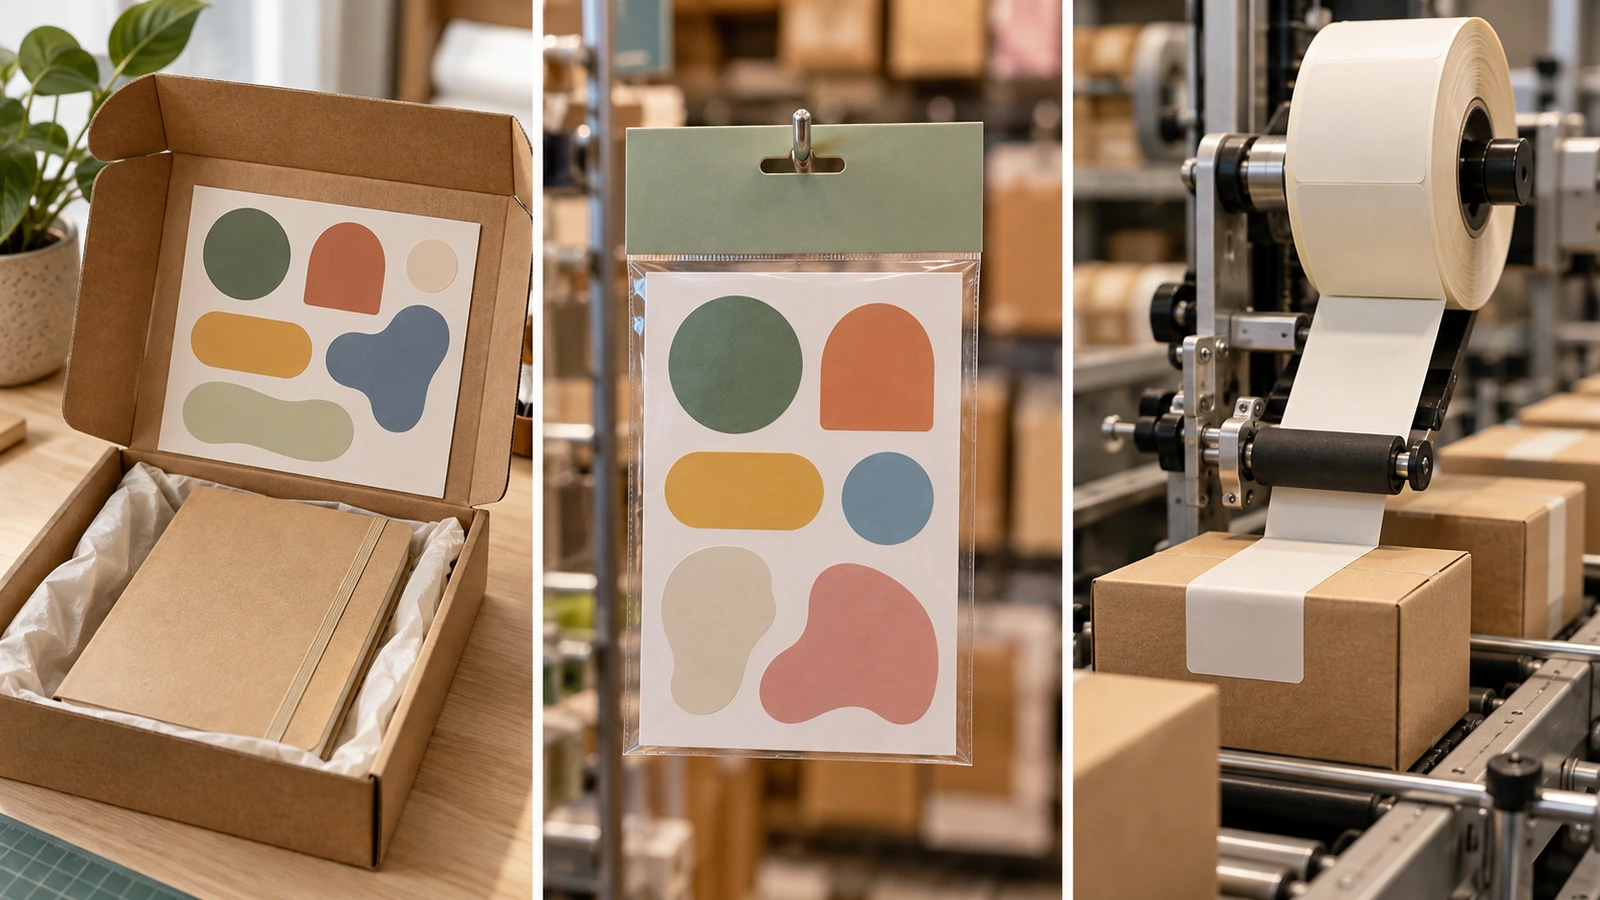
整版平放,适合塑料袋、套装盒和零售封套,印刷好的整版还可以兼作包装自己的展示卡。单张贴纸会按数量装袋,或散放进邮包,因此请注明是否需要预先清点,以及每捆的数量。卷装以装箱方式交付;请告知供应商每卷的标签数量,使数量与您的生产批次一致,操作员无需在班次中途接卷。
报价只涵盖印刷和切割。您的真实单件成本还包括交付之后发生的环节:清点、装袋、揭取和贴附。如果能省去手工贴附,价格略高的卷装也可能是最便宜的选择;整版则可以把八次取件变成一次,从而胜过单张贴纸。请要求供应商就同一图稿给出两种形态的报价,以便同口径比较,再加上您自己估算的每件人工成本。
整版固定了各图案之间的比例。如果一版六枚的整版上某个图案的消耗速度是其他图案的两倍,您在还剩其他五个图案库存时,它就已经用完了。单张贴纸可以逐个图案补货,但会增加 SKU 数量和库位。卷装以较少的 SKU 容纳大量数量,但需要批次追踪,因为质量问题往往影响整卷或整批,而不是零散的几件。
请用直白的措辞写明“整版半切”“全切单张”或“卷装半切,已除废边”,并附上与印刷文件分开的矢量切割线。含糊的措辞是多数形态投诉的根源,因为“模切”对一家供应商可能指全切单张,对另一家则指半切造型。对于带有紧凑内角或细连接桥的定制模切乙烯基贴纸,请在批准整批生产之前,要求提供所选形态的实物切割样品。
| 使用场景 | 推荐形态 | 原因 | 在 RFQ 中注明 |
|---|---|---|---|
| 入职或促销套装 | 整版 | 每套只需取一次,整套图案始终一起到达 | 整版轮廓、每版图案数量、整版是否适配套装内衬 |
| 零售贴纸包 | 整版,或封套内的单张贴纸 | 整版可兼作展示卡;单张贴纸适合盲盒包或自由搭配包 | 挂孔或挂头卡区域、平放包装、每包数量 |
| 活动与展会赠品 | 单张贴纸 | 工作人员逐张发放;不会浪费在无人想要的图案上 | 捆装数量、图案在总数量中的分配 |
| 电商邮包内衬 | 单张贴纸或小整版 | 可平放进邮包而无需弯折;小整版可印上保养或复购图案 | 内衬最大尺寸、袋装或散放 |
| 生产线产品贴标 | 卷装 | 贴标机需要连续底纸、稳定的标签节距和明确的退卷方向 | 纸芯、最大外径、间距、退卷位置、每卷标签数 |
| 大批量箱封或邮包封口 | 手持标签分配器上的卷装 | 比揭整版更快,且手指不会碰到胶层 | 分配器兼容性、每卷标签数 |
| 资产或序列号标识 | 带连续编号数据的整版或卷装 | 保持编号顺序,散装单张贴纸做不到 | 编号范围、顺序方向、每个位置一个编号 |
混合方案很常见。品牌可能把卷装发到包装线用于产品标签,同时把同一图稿的模切贴纸整版发给零售合作伙伴。如果两者都要,请要求一次印刷、两条后加工路线,使各形态之间颜色保持一致。
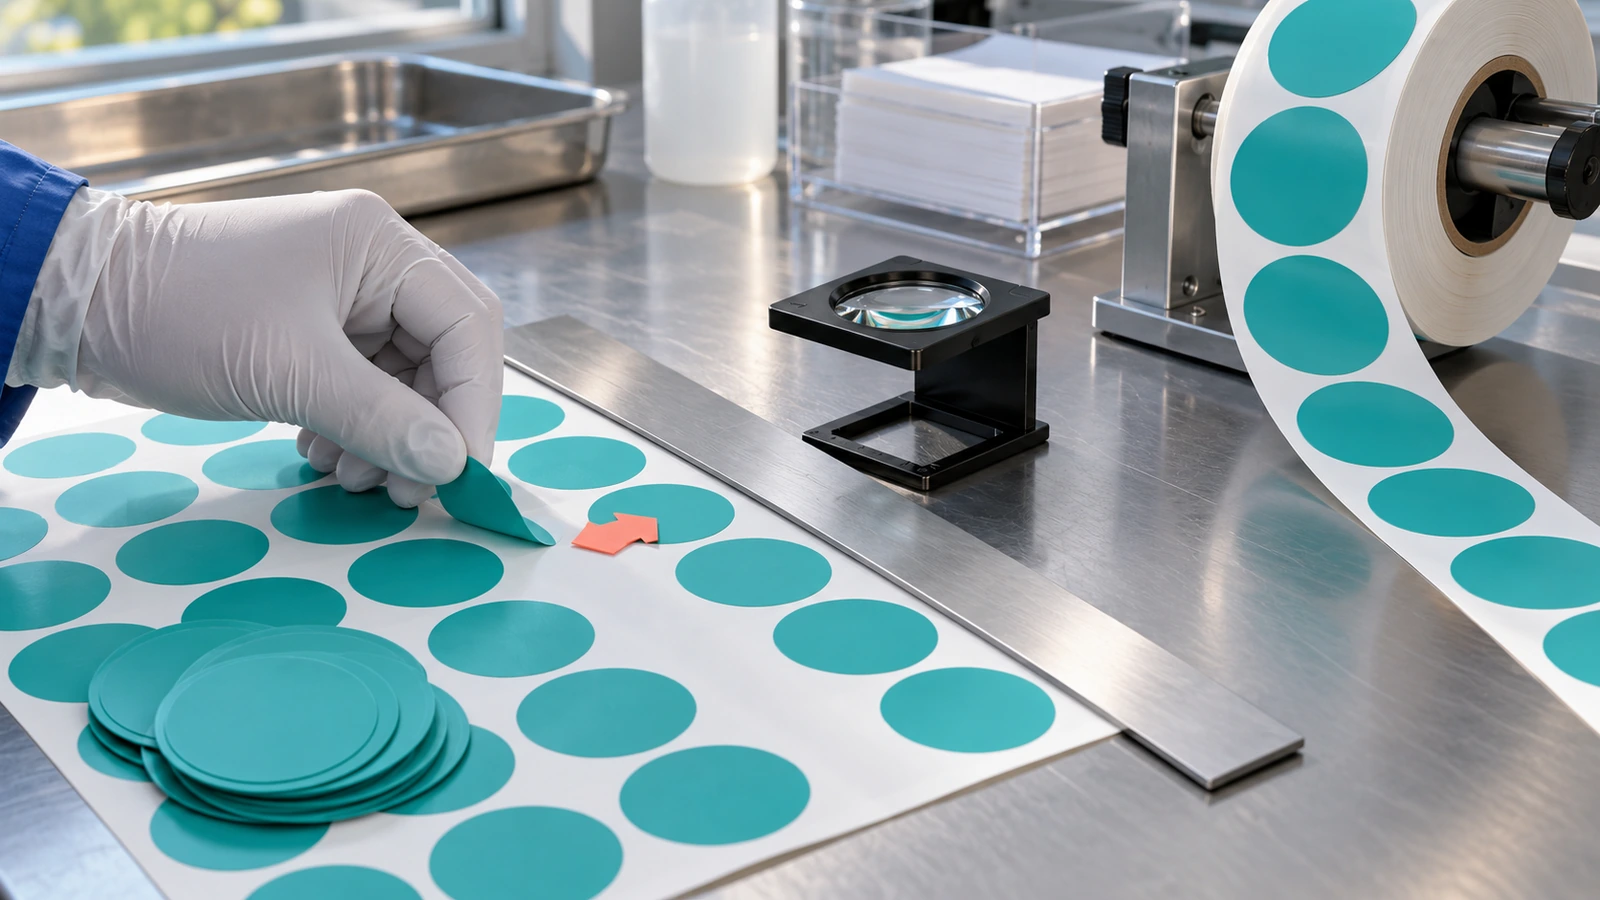
每种形态都有各自的失效方式,因此来料检验也应按形态区分。下列检查只需要一把尺子、一个计时器和一块测试表面;都不需要实验室。
| 形态 | 检查项 | 测量方法 | 出现以下情况时拒收或上报 |
|---|---|---|---|
| 整版 | 半切深度 | 从随机抽取的整版上连续揭取 20 张贴纸 | 任何一张贴纸撕裂、留在底纸上,或底纸被切穿 |
| 整版 | 印刷与切割对位 | 测量印刷边缘与切割线之间的最大偏移 | 偏移超出校样时约定的公差 |
| 单张贴纸 | 边缘质量 | 在侧光下检查切割边缘 | 边缘起毛或参差,容易藏水并翘起 |
| 单张贴纸 | 底纸起揭 | 计时手工起揭所需的时间 | 工作人员需要借助工具或弯折贴纸才能起揭 |
| 卷装 | 沿卷切割偏移 | 在卷的头部、中部和尾部分别测量对位 | 偏移沿卷方向逐渐增大,买家在长批量中常有此反馈 |
| 卷装 | 退卷与接驳 | 把一卷装到实际使用的贴标机上 | 方向错误、接驳处无标记,或废边残留在底纸上 |
| 全部 | 在目标表面上的附着力 | 贴附样品,在 7 天和 14 天时检查边缘,包括一次湿润循环 | 边角或窄部在 14 天内翘起 |
| 全部 | 可追溯性 | 记录材料批次以及卷号或批号 | 纸箱或卷标签上没有批号 |
可追溯性对卷装最为重要,因为缺陷会影响整批。公开的安全召回记录显示,批次级缺陷的界定可以多么狭窄:一份联邦召回报告涉及同一批次的 244 卷反光警示胶带,它仅在一个测量角度上低于要求值,而在其他角度均合格(NHTSA 召回报告 23E-033[1])。模切贴纸不是受监管的胶带,但道理相通:如果每个卷标签上都有批号,问题就能被控制在一个批次内,而不必波及整个订单。需要查询受监管车辆设备召回历史的买家,可前往 NHTSA 安全问题数据库[2].
加工过程中的受热是第二项常被忽略的检查。贴纸在最终切割前若经过干燥或固化,面膜和底纸之后仍必须能干净地切割。德克萨斯州交通部的验证贴纸规范要求,膜材与底纸的组合在最高 360°F(182°C)下干燥后,仍须保持可模切,不得出现胶层渗出或开裂(TxDOT DMS-8391[3])。该要求对任何包含加热环节的整版或卷装方案都是很好的参照。
反光乙烯基会让每一种形态选择都承受更大压力。它比普通亮面 PVC 更厚更硬(可印刷反光面膜的厚度通常报告为约 130–160 μm,而亮面 PVC 约为 70–100 μm),没有排气通道,胶层粘性也很强。实际上这意味着三项因形态而异的调整。
亮度声明也应附带测量方法。逆反射是在规定几何条件下测量的;美国标志手册规定的最低维持水平,对应 0.2° 观测角和 −4.0° 入射角(FHWA MUTCD,第 2A 章[4]),其仪器测试方法定义于 ASTM E810[5]。类型名称很容易混淆:美国使用两套国家级膜材分类,其类型编号并不一定代表相对性能(交通标志手册[6])。各州机构甚至发布了用于区分膜材类型的目视识别指南(MnDOT 膜材识别指南[7]).
最后,形态并不会改变装饰性反光贴纸在法律上的属性。在商用车辆上,附加的逆反射表面可以与规定的反射器一起使用,但不能取代它们(49 CFR § 393.26[8]),而且安全帽上的贴纸不会使佩戴者的着装成为符合 ANSI/ISEA 107-2020[9]所规定的高可视性服装。材质等级、图稿规则以及装饰与受监管的显著性标识之间的界线,详见我们的 反光模切贴纸页面.
不一定。当造型排得紧凑,且一次取件可以替代包装时的多次取件时,整版能省钱。当大小图案共用一张整版而留下闲置膜材,或整版上某个图案的消耗速度远高于其余图案时,整版成本反而更高。请要求就同一图稿给出两种形态的报价,并在比较之前加上您自己的处理人工成本。
可以,而这正是选择整版的主要原因。代价是比例固定:每张整版的组合都相同,因此即使只有一个图案快用完,也要整套重新订购。如果消耗不均,可以把用量大的图案单独拆到另一张整版上,或改为单张贴纸。
可以。手持标签分配器能让卷装在箱封和批量贴标时又快又方便,用户也不会碰到胶层。反过来则行不通:整版和单张贴纸无法送入自动贴标机,因此任何含有机器环节的方案,从一开始就应按卷装报价。
在整版上,每张贴纸只切穿乙烯基和胶层(半切),因此可以从完好无损的底纸上揭下。整版外缘则是全切,乙烯基与底纸一起被切断。模切单张贴纸沿图稿轮廓全切,因此底纸会随贴纸的形状而变化。
贴标机或标签分配器型号、纸芯内径、卷装最大外径、每卷标签数、标签间距、标签方向和退卷位置,以及是否需要除去废边。如果您不清楚这些信息,通常提供贴标机卷轴和现用卷的照片,供应商就能据此确认。
适用,但切割控制要更严格。反光膜更厚更硬,因此整版的半切深度和卷装的标签卷曲都需要做实物样品检查。微棱镜型膜材通常比玻璃微珠型膜材更难半切,往往需要平板或激光切割。
挑选形态最可靠的办法,是从最后接触贴纸的那双手或那台机器倒推。机器贴附指向卷装。每位接收者需要多个图案,指向模切贴纸整版。每位接收者一个图案,指向单张贴纸。形态确定后,请在订单上直白写明切割类型,对样品执行针对该形态的检查,并从第一次交货起就追踪批次。
如果您的方案涉及反光膜,无论是用作套装整版、活动单张贴纸,还是用于贴标产线的卷装,请把图稿、目标表面、贴附方式以及您考虑的形态发给我们。我们会确认材料和切割能够支持的范围,并回复报价。请从 反光模切贴纸产品页面 开始,提交您的 RFQ 详情。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶