自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
快速回答: 小型企业的定制卫衣生产流程要经过七道关口。首先选择生产路线(现货素衣加工或裁剪缝制)。然后依次锁定规格、完成装饰准备、确认产前样,再进入大货裁剪、缝制和装饰。最后是终检和合规文件。多数延误出现在投产之前,原因是稿件未定稿、样品未获确认或缺少分码明细。多数缺陷集中在三处:拉链门襟、印花固化环节和标签。生产计时通常要等稿件、样品和付款全部确认后才开始。
你确认了效果图,付了定金,然后一周没有任何消息。对小型企业来说,这是定制卫衣生产流程中最让人焦虑的一段,因为你看不到到底发生了什么,也无法判断上线日期是否还现实。
沉默之所以重要,是因为问题往往出现得很晚。全拉链卫衣的买家评价也呈现同样的规律。拉链“第一天就坏了”;棉质衣身会缩水而拉链布带不缩,门襟一洗就起波浪;数码预览里从没出现过的白色拉链布带却到了货;胸前印花在经过拉链齿的地方开裂。这些问题在平面效果图上都看不出来,却都本可以在某个具体的生产关口发现。
本指南按阶段追踪一张卫衣订单,从确认到交付。每个阶段你都能看到工厂在做什么、需要你提供什么、进度通常在哪里拖延,以及缺陷从哪里产生。如果你还在考虑订什么,而不是怎么生产,请参阅我们关于 能经受拉链考验的定制印花全拉链卫衣 的页面,内容涵盖规格、图案区域和渠道选择。
小型企业的卫衣订单走两条路线之一,每条路线的生产计时方式不同。
现货素衣加工。 成衣已经存在。面料厂织好了绒布,缝制厂做好了卫衣,经销商按颜色和尺码备货。你的订单本质上是一项装饰加工:工厂调取素衣,然后印花、刺绣或转印你的图案,检验后发货。你可以控制图案和位置,但无法控制面料克重、拉链五金、帽里或版型。面向员工、活动和团队的定制标志卫衣,大多走这条路线。
裁剪缝制。 成衣是为你专门制作的。面料按规格采购或织造,按你的尺码范围放码,裁片裁出后,再用你选定的拉链、口袋和辅料缝制卫衣。装饰可以在裁好的平整裁片上、组装之前完成,这是把图案放在靠近门襟位置最干净的做法。你几乎可以控制所有环节,代价是要多做几轮打样、承担每种颜色的起订量,并接受更长的工期。
许多小品牌先从素衣起步,等某一款设计证明好卖后再转向裁剪缝制。下面的各阶段适用于两种路线:裁剪缝制会走完每一个阶段,而素衣路线则跳过面料和纸样工作。
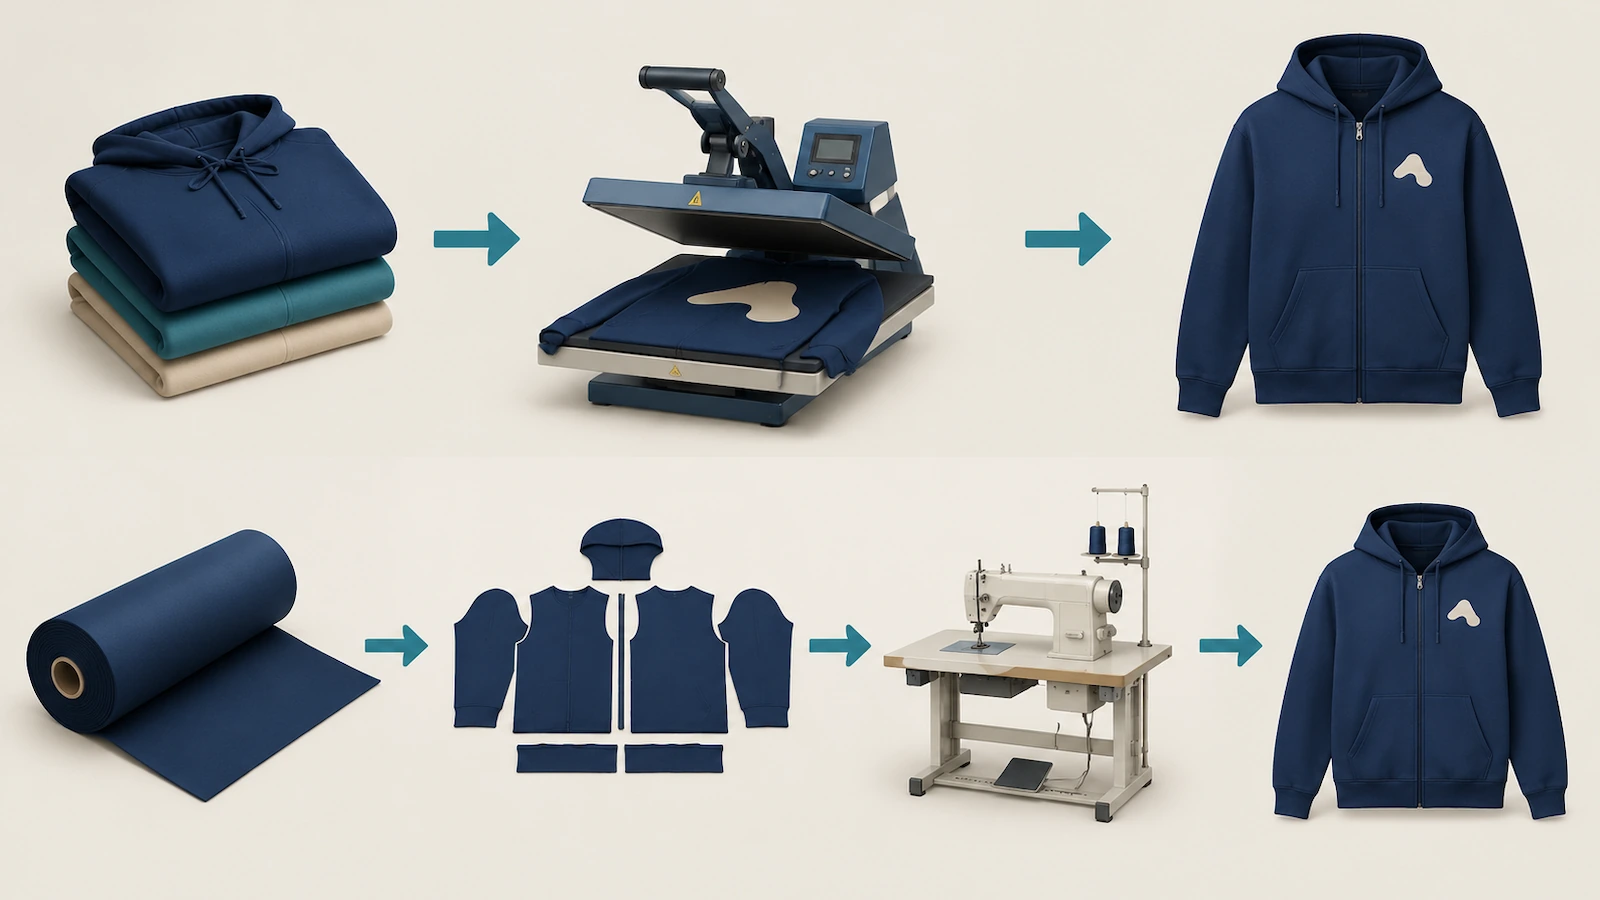

发生什么: 工厂确认生产路线、素衣或面料、装饰方式、每种颜色的数量,以及你需要的到手日期。
需要你提供: 五项信息,且都要确定:成人或青少年尺码、目标销售市场、每种颜色的分码明细、目标单价预算,以及真实的截止日期。截止日期应当是活动日期,而不是“越快越好”。
延误从哪里开始: 最常见的是分码明细迟迟不到。素衣按颜色和尺码分配,一句“下周再确认尺码”就会卡住整张订单,包括已经定下的颜色。裁剪缝制路线中,每增加一种颜色通常都有各自的起订量;把同一个总量拆到很多颜色上,可能使订单跌破门槛,报价也要重新谈。
发生什么: 凡是会改变成本或工期的变量,都要一次性写清楚。包括纤维成分和面料克重、预缩处理、拉链类型(金属齿或尼龙圈齿、布带颜色、拉头样式、上下止扣)、帽子结构、口袋样式、罗纹辅料、标签内容和包装。
缺陷从哪里开始: 含糊的克重说法。请用两种单位同时标注面料重量,即 oz/yd² 和 g/m²(1 oz/yd² ≈ 33.9 g/m²),因为美国经销商和海外面料厂的习惯不同。营销名称不是规格。一款热销的 8.0 oz/yd²(≈271 g/m²)、50/50 全拉链卫衣被宣传为“厚重混纺”,已验证的买家因为“写着厚重,实际并不厚”而退货。如果你想要厚重的手感,就要写明具体数值。
拉链也属于这份文件,而不是日后再用邮件补充。全拉链款比套头款多一道门襟工序。厚重的绒布衣身会拉扯轻薄的拉链,而过硬的拉链又会使柔软的衣身变形。面料裁好之后再更换拉链品牌、齿型或布带颜色,成本和交期都会改变。阶段 2 一经签字,就把拉链视为已锁定。
值得索取的基准: 拉链强度有公认的测试方法,即 ASTM D2061[1]。该方法涵盖链条横向强度、止扣保持力、拉头锁定保持力和拔出阻力。如果供应商称其拉链“耐用”,请问这些测试中有哪几项能支持这一说法。
发生什么: 你的图案会被转换为所选工艺的生产工具。丝网印刷每种油墨颜色需要一张菲林和一块网版。刺绣需要绣花文件,它与标志文件分开数码制版,并确定针迹密度、底针和底衬。DTG 需要打印配置文件,深色衣物通常还要增加预处理步骤。DTF 需要印好并撒粉的转印膜。
延误从哪里开始: 所谓的生产稿其实并未达到可生产状态。常见情况有:需要重新描绘的位图文件、从未转曲的字体,或从未匹配过的油墨颜色。许多工厂明确表示,只有在可印刷的稿件、确认过的效果图和付款都到位之后,才开始计算交期。你在这一阶段晚交的任何内容,都会使发货日期顺延同样的时间。
缺陷从哪里开始: 与拉链的相对位置。全拉链款的图案应放在左胸、背部或袖子上,并避开链齿。原因和具体区域我们已在 全拉链卫衣产品页中说明,这里只讲对生产的影响:横跨门襟的图案会变成按单报价的例外情况,并需要单独打样,不属于标准项目。
自动化正在缩短小批量订单的准备时间。行业媒体对 2026 展会季的报道重点介绍了 DTF 生产线:一名操作员装上衣物、扫描条码并按下按钮,系统就会自动完成打印、固化和转印(Impressions,服装装饰业现状(2026)[2])。不过,准备更快并不能让热压机在链齿上压得平整。
发生什么: 工厂用真实的素衣或面料、真实的拉链,并采用真实的装饰工艺,制作一件或多件成品卫衣。这是最后一个还能低成本改动的时机。
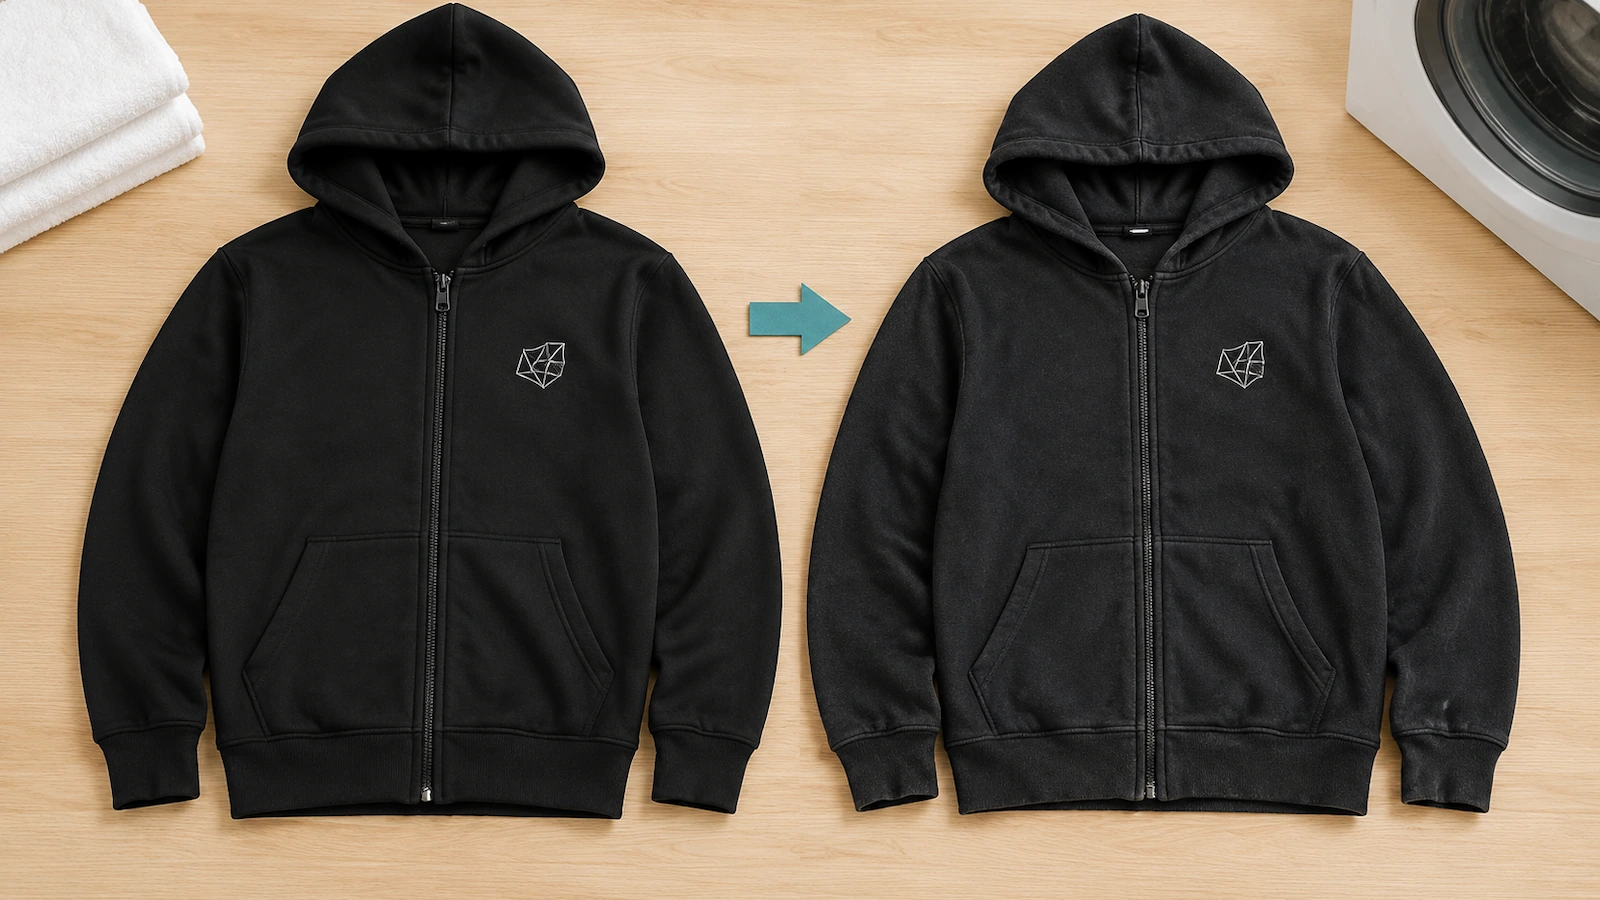
缺陷藏在哪里: 新鲜的样品通常看起来很完美。厚墨区开裂、密集刺绣周围起皱和门襟起波浪,往往要在水洗、拉伸和反复使用之后才会显现。一份工厂案例研究描述了一个背部印花:到货时看起来很干净,水洗后在墨层最厚的区域出现细小的表面裂纹。刺绣论坛上也有同样的反馈,出现在 50/50 绒布上:水洗前针迹平整,烘干后起皱。通常的解决办法是改用剪除式底衬并降低针迹密度。
签样前要测试什么:
以水洗后的样品签样,而不是新样。拍照留存,并在采购订单中将其作为获批标准样引用。
素衣路线的流程: 素衣到货后按尺码和颜色清点,然后进行装饰、固化或整理,最后折叠。经销商少发数量是最常见的意外。好工厂会在装饰之前就报告缺货,而不是事后。
裁剪缝制路线的流程: 面料经过检验和松布,按尺码裁片;如果设计需要,先装饰平整裁片,然后缝制衣身、帽子、袖子、口袋和门襟。装拉链是整条生产线上最慢的工序,也最容易产生缺陷。如果棉质衣身没有预缩,而尼龙拉链布带不会缩水,第一次家庭水洗就会造成门襟起波浪,买家称之为“培根”拉链。
缺陷从哪里开始: 固化环节。塑料溶胶油墨固化不足会发黏并被洗掉;固化过度则会变脆开裂。DTF 转印如果温度、压力或停留时间偏离规定值,边缘会翘起。正确的参数范围来自油墨或转印膜厂商的技术数据表,而不是某篇博客。请问工厂按哪份数据表在固化。
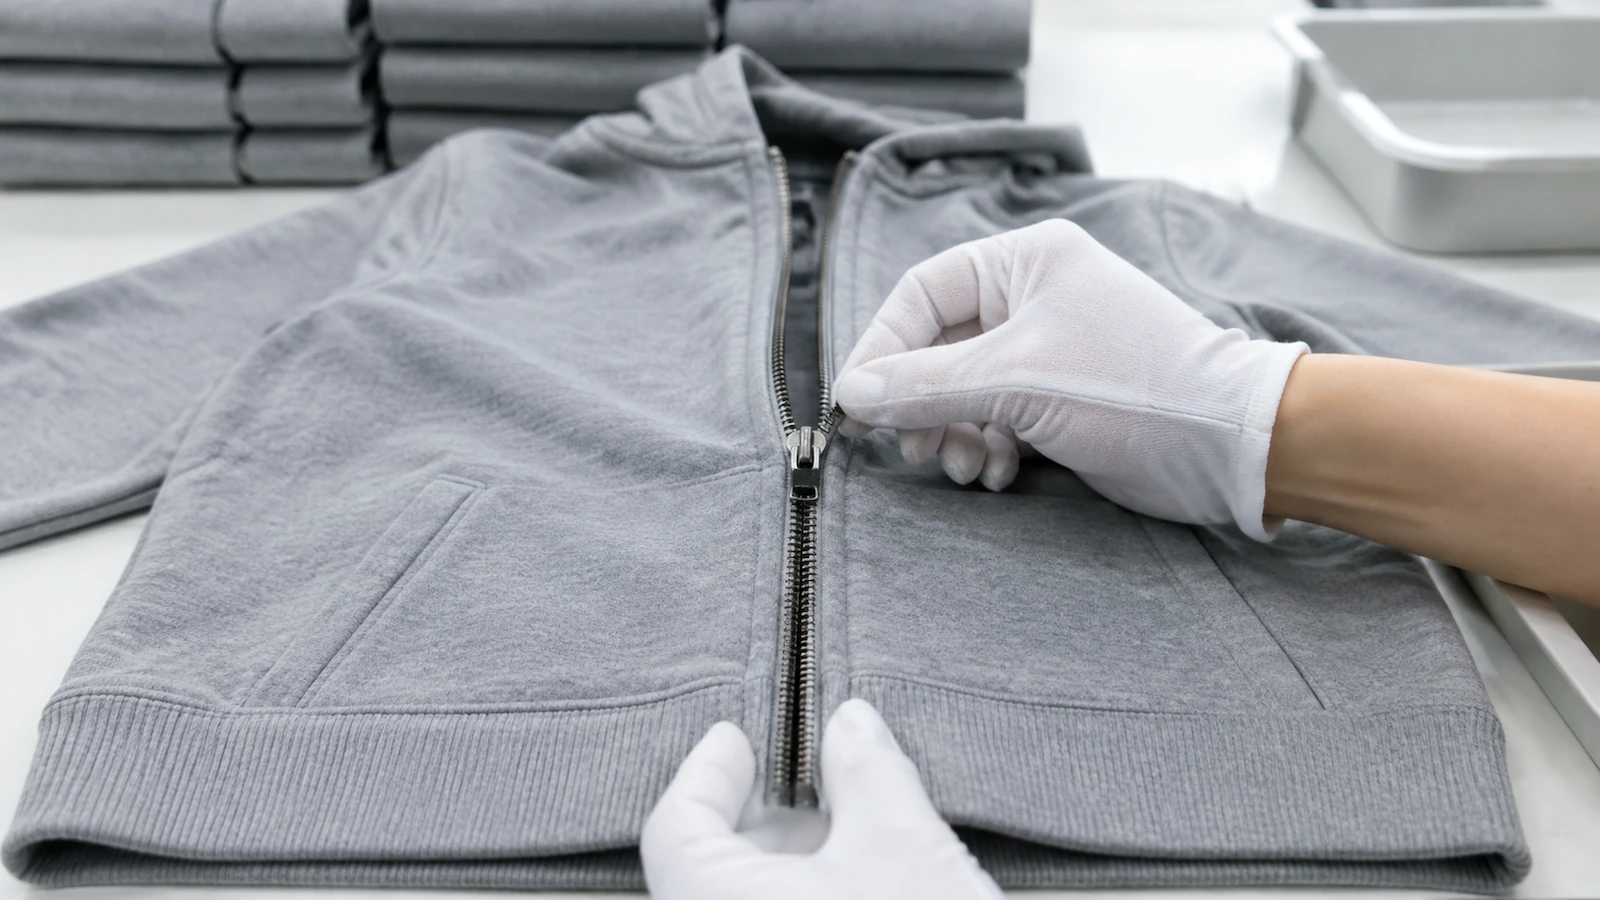
发生什么: 检验分两次进行。缝制和装饰过程中的过程检验能及早发现系统性错误。终检通常从已装箱的纸箱中抽取 AQL 样本,决定这批货能否出货。
全拉链款质检清单:
为损耗预留: 装饰加工厂通常对印刷批次报出 2–3% 的损耗率。如果是不留补印余地的活动订单,请询问每个尺码是否已含少量备货,或是否应另外加上。
小型企业往往会跳过这一阶段,而成品订单恰恰可能在这里被港口扣留或被下架。
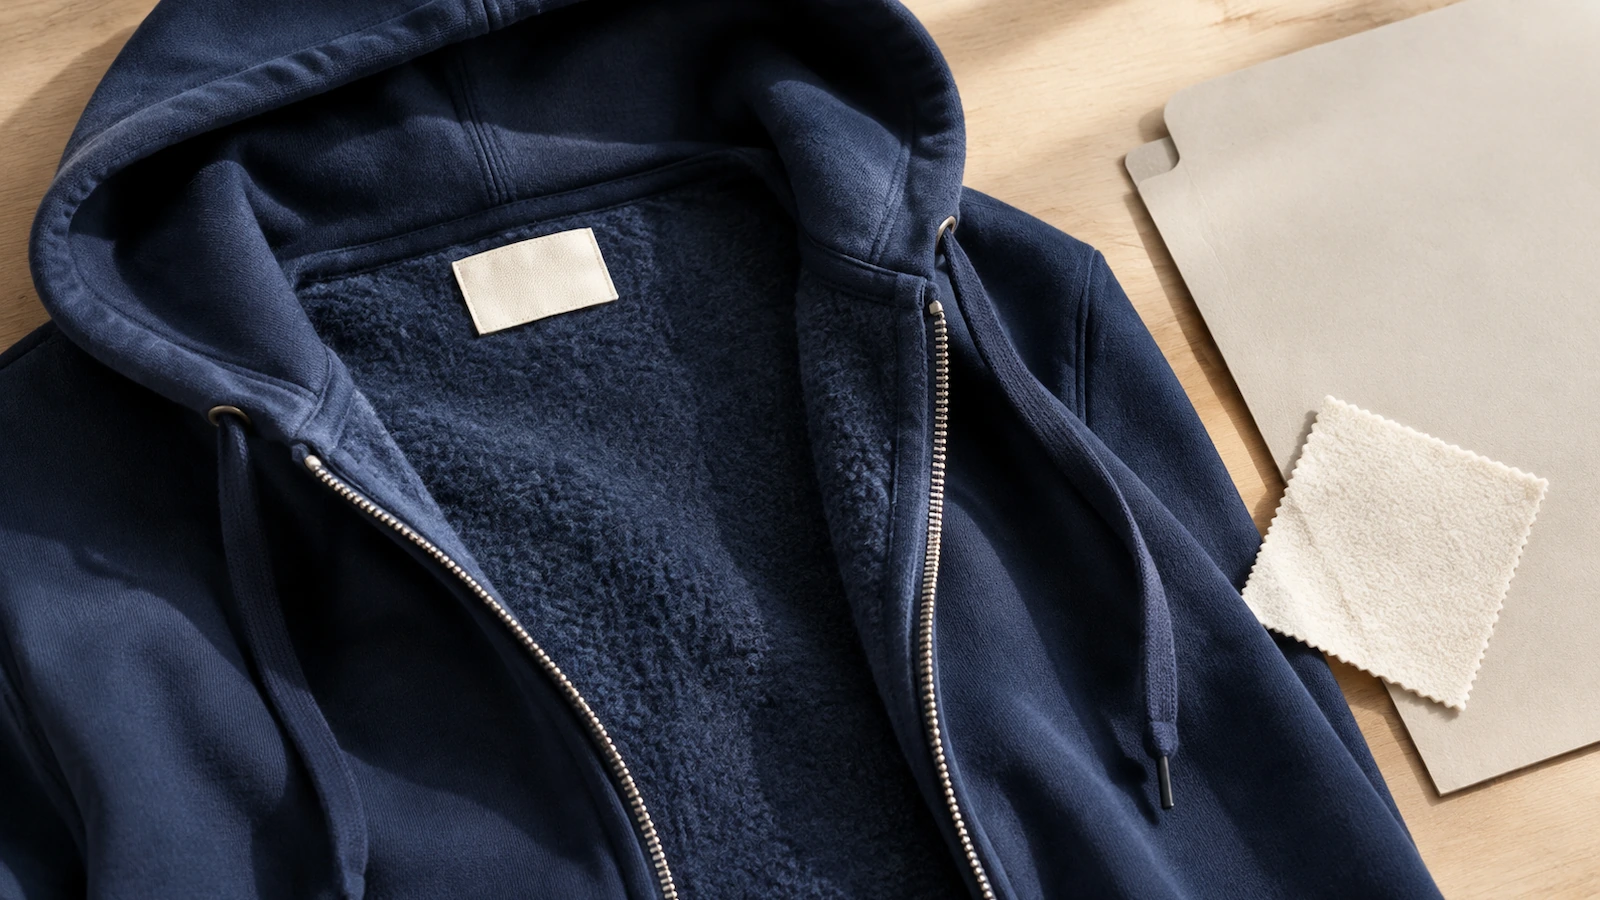
阻燃性。 在美国销售的服装用纺织品适用 16 CFR 第 1610 部分。绒布属于起绒面料,起绒面料的分类方式与平面面料不同。起绒面料属于 1 级的条件是:燃烧时间超过 7.0 秒,或只出现不会引燃底布的表面闪燃。平面面料则需要 3.5 秒或以上。3 级面料不得用于服装(16 CFR §1610.4[3])。CPSC 指南把“前襟全开拉链夹克”列为带有外露区域的里衬的示例。因此,拉开拉链时能看到的拉绒绒布内里,即使外层面料符合豁免条件,也可能需要单独检测。成人服装须提供书面的一般合格证书(CPSC 服装指南[4]).
标签。 每件服装都须标明含量达 5% 或以上的每种纤维的通用名称及重量百分比、制造商名称或 RN 号,以及原产国(16 CFR §303.16[5])。此外,还须依据 FTC 洗护标签规则[6]提供永久性洗护说明。如果装饰加工厂剪掉素衣原有的标签,只缝上一个标志吊牌,成衣就可能不合规。
青少年尺码是另一类产品。 儿童上身外套中,尺码 2T–12 的领口和帽子拉绳被视为重大产品危害。尺码 2T–16 的腰部和下摆拉绳,外露长度限制为 3 英寸,且不得带有抽绳扣或打结。CPSC 工作人员已知有 26 例死亡和 73 起非致命事件与领口和帽子拉绳有关,发生在 1985 至 2019 期间(CPSC 拉绳指南[7])。儿童产品还必须带有永久性 追溯标签[8] 以及儿童产品证书。拉链等金属或塑料部件必须检测铅含量。包含青少年尺码的团队订单,不能把成人规格按较小尺寸直接套用。
化学品与溯源。 许多订单还需要再做两项检查。
自愿性有害物质认证,例如 OEKO-TEX STANDARD 100[11] ,可以佐证你的相关宣称。卫衣通常属于产品类别 II(直接接触皮肤)。素衣厂商持有的证书只覆盖该素衣本身,不涵盖之后添加的油墨或转印。
第一张表把每条生产路线与其可控变量和最常见的出错点对应起来。交期和起订量因工厂、素衣库存和季节而异,请与供应商书面确认。
| 项目 | 现货素衣加工 | 裁剪缝制 | 按需印刷(单件) |
|---|---|---|---|
| 你能控制的内容 | 图案、位置、装饰方式 | 面料、克重、拉链、版型、辅料、标签、图案 | 模板内的图案和位置 |
| 实际执行的阶段 | 1, 3, 4(通常仅为电子打样稿),5, 6, 7 | 全部七个阶段,且打样轮次更多 | 以自动化为主的阶段:3, 5 和 6 |
| 延误通常从哪里开始 | 素衣按颜色和尺码断货;图案稿交付过晚 | 面料采购、纸样修改、样品返工 | 旺季排队;多件订单按最慢的一件一起发货 |
| 缺陷通常从哪里开始 | 装饰固化;靠近拉链的位置 | 拉链安装、缩水率不匹配、标签 | 无法指定的素衣品质;深色面料上的 DTG 白墨 |
| 由你承担的合规工作 | 保留原有标签;核查青少年款拉绳 | 全部承担:1610 检测、GCC/CPC、FTC 标签、溯源记录 | 与平台共同承担;青少年尺码需核实 |
| 最适合 | 员工、活动、团队、首批小单 | 某款设计证明好卖后的品牌上新 | 测试设计、一次性礼品 |
第二张表按生产中的表现比较各种装饰工艺。
| 工艺 | 准备步骤 | 容易出问题的收尾步骤 | 全拉链款的典型缺陷 |
|---|---|---|---|
| 丝网印刷 | 每种颜色一块网版 | 油墨固化 | 厚墨区开裂;油墨积在拉链凹槽中 |
| 刺绣 | 数码制版的绣花文件 | 底衬与针迹密度的选择 | 首次水洗后起皱 |
| DTG | 打印配置文件与预处理 | 预处理与固化 | 可见的预处理方框痕迹;深色绒布上的白色发暗 |
| DTF | 印好并撒粉的转印膜 | 压烫温度、压力和停留时间 | 边缘翘起,尤其在接缝和链齿附近 |
从以下三件事中最后一件得到确认时开始:可生产的稿件、确认过的打样或样品,以及付款。下单当天不算。修改稿件或等待样品反馈所花的时间会计入工期,而不会被吸收。请让供应商书面说明其起算条件,并分别报出生产天数和运输天数。
素衣路线只能通过更换另一款素衣来实现,这会重新核对库存并重新打样。裁剪缝制路线中,面料裁好之后再改,通常意味着新的辅料、新的成本和新的工期。请在阶段 2 的规格中锁定拉链类型、布带颜色和口袋。
装饰加工厂通常会给出 2–3% 的印刷损耗率。如果数量不足会造成实际麻烦,比如有固定日期的活动或固定的员工人数,请询问每个尺码是否已含备货,或者自己加一小部分余量。
需要。在美国销售的非豁免成人服装,需要依据 16 CFR 第 1610 部分出具一般合格证书。对于拉开拉链时可见拉绒内里的全拉链款,请确认外露的里衬也经过评估,而不仅仅是外层面料。
不能。青少年尺码需要不带领口拉绳的帽子、合规的腰部拉绳、拉链等部件的铅含量检测、追溯标签和儿童产品证书。请把青少年尺码当作订单中单独的一条生产线。
可以做,但属于按单报价的例外,需要单独打样,不是标准位置。安全区域及其背后的原因,请见我们的 定制拉链卫衣 页面。
小型企业的卫衣订单很少一次性全面出问题。它会在接单时因尺码迟到而延误,在准备阶段因稿件不可生产而延误,在签样时因未经水洗就批准新样而出错。缺陷则来自拉链门襟、固化环节和标签。让供应商按这七道关口汇报进度,就能把一周的沉默变成你可以据以行动的状态。
如果你正在筹划一批印花全拉链卫衣,请告诉我们每种颜色的数量、尺码、装饰方式和到手日期,我们会逐道关口为订单做范围评估。请先看我们的 定制拉链卫衣 页面并申请报价。我们会针对你的具体订单,以书面形式确认起订量、交期和测试,而不会报通用数字。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶