自訂同意偏好
我們使用 Cookie 來讓網站記住資訊、協助部分網站功能正常運作、瞭解您如何互動與使用網站,並向您顯示相關且有吸引力的內容與廣告。
點擊「全部接受」即表示您同意使用這些 Cookie。
點擊「全部接受」即表示您同意使用這些 Cookie。
快速答案: 装饰性2件式锡盒通常由厚约 0.18–0.30 mm 的电解马口铁拉伸成型。板材越薄,钢材重量和成本越低;板材越厚,越能抵抗凹陷,并支持更深的压花。调质等级决定板材的拉伸性能以及盖子回弹的程度,镀锡量则决定基础防腐能力。在索取报价前,请先确定这三项参数。
许多包装采购方发出的询价单只写“标准马口铁”,别无其他说明。随后每家供应商报出的板材规格都不同:一家按 0.21 mm 报价,另一家按 0.25 mm 报价,第三家则因其模具更适合而报更硬的调质等级。这些报价无法直接比较,差距往往要到后期才显现。盖子要么过松、要么过紧,压花商标边缘发软或开裂,锡盒在运输中还会凹陷。很多情况下,没人能说清问题出在材料还是工艺。
锡盒用马口铁的厚度差异虽小,影响却很大。从 0.23 mm 增至 0.28 mm,钢材重量约增加 22%,材料成本和运费重量随之上升。同样的变化会使平面板的刚度约提高 80%,因为抗弯刚度与厚度的三次方成正比。0.05 mm 的变化比一张办公用纸还薄,却会同时改变成本、手感和抗凹性。
本指南说明买方可控制的三项基材变量(厚度、调质等级和镀锡量),以及每项变量如何影响盖子配合、抗凹性、压花深度、印刷质量和单位成本。目的是帮助您编写一份让每家供应商都以相同方式报价的材料规格。
电解马口铁是一种低碳冷轧钢板,两面电镀有一层极薄的锡。锡层上覆有化学钝化膜和一层轻质油膜。用于包装时,板材随后涂覆涂料并印刷。在欧洲,其规格依 EN 10202 规定[1]。在北美,制罐镀锡板产品的通用要求适用 ASTM A623[2],并配有单次冷轧与双次冷轧板材的配套规范。
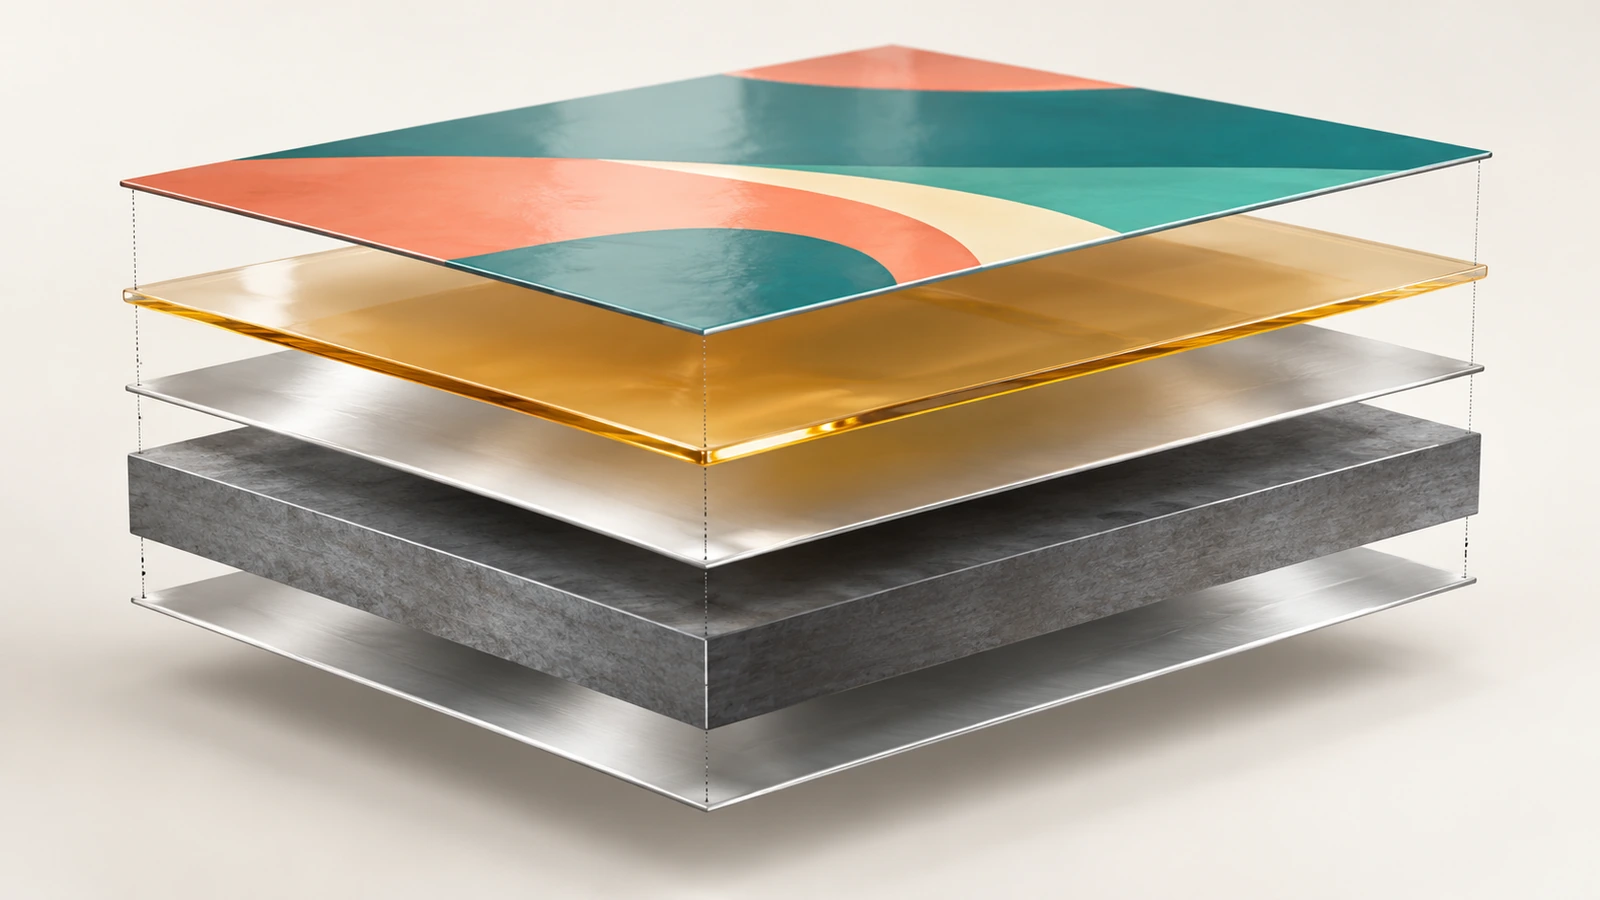
一份完整的马口铁规格包含四个部分。
2件式锡盒(拉伸成型的盒身加拉伸成型的滑盖)依赖全部四个部件,因为每一件都是由平面印刷坯料压制成杯状。如需回顾该形式本身,请参阅我们的 定制2件式锡盒 页面介绍了结构和封口选项。本文仅聚焦板材。
在讨论金属之前,先写下三个数字:装满后的重量、占用面积(如薄荷糖和护唇膏等小件、中型礼盒,或大型礼篮),以及锡盒将面临的最严苛搬运情况。该情况可能是单件电商包裹运输、托盘堆叠,或仅为陈列时的搬运。以衬垫信封寄运的 40 g 护唇膏锡盒,与散装放入纸箱运输的 600 g 饼干锡盒,即使图案相同,也需要不同的钢材。
钢材按重量购买。在密度为 7.85 g/cm³ 的条件下,每平方米马口铁约重 1.57 kg(厚 0.20 mm)、1.81 kg(厚 0.23 mm)、1.96 kg(厚 0.25 mm),以及 2.20 kg(厚 0.28 mm)。材料成本与运输重量大致随厚度同步上升。
抗凹性的提升要快得多。平面盖板的抗弯刚度与厚度的三次方成正比,因此从 0.20 mm 增至 0.25 mm 几乎使刚度翻倍(×1.95),而从 0.23 mm 增至 0.28 mm 则使刚度提高约 80%。大型平面盖最能从额外厚度中获益,因为宽阔且无支撑的面板最先出现凹陷与“油罐鼓凹”(oil-canning,即面板受指压时会一鼓一凹)。小型圆形锡盒的刚度很大程度来自其形状,因此通常可以选用该区间较薄的一端。
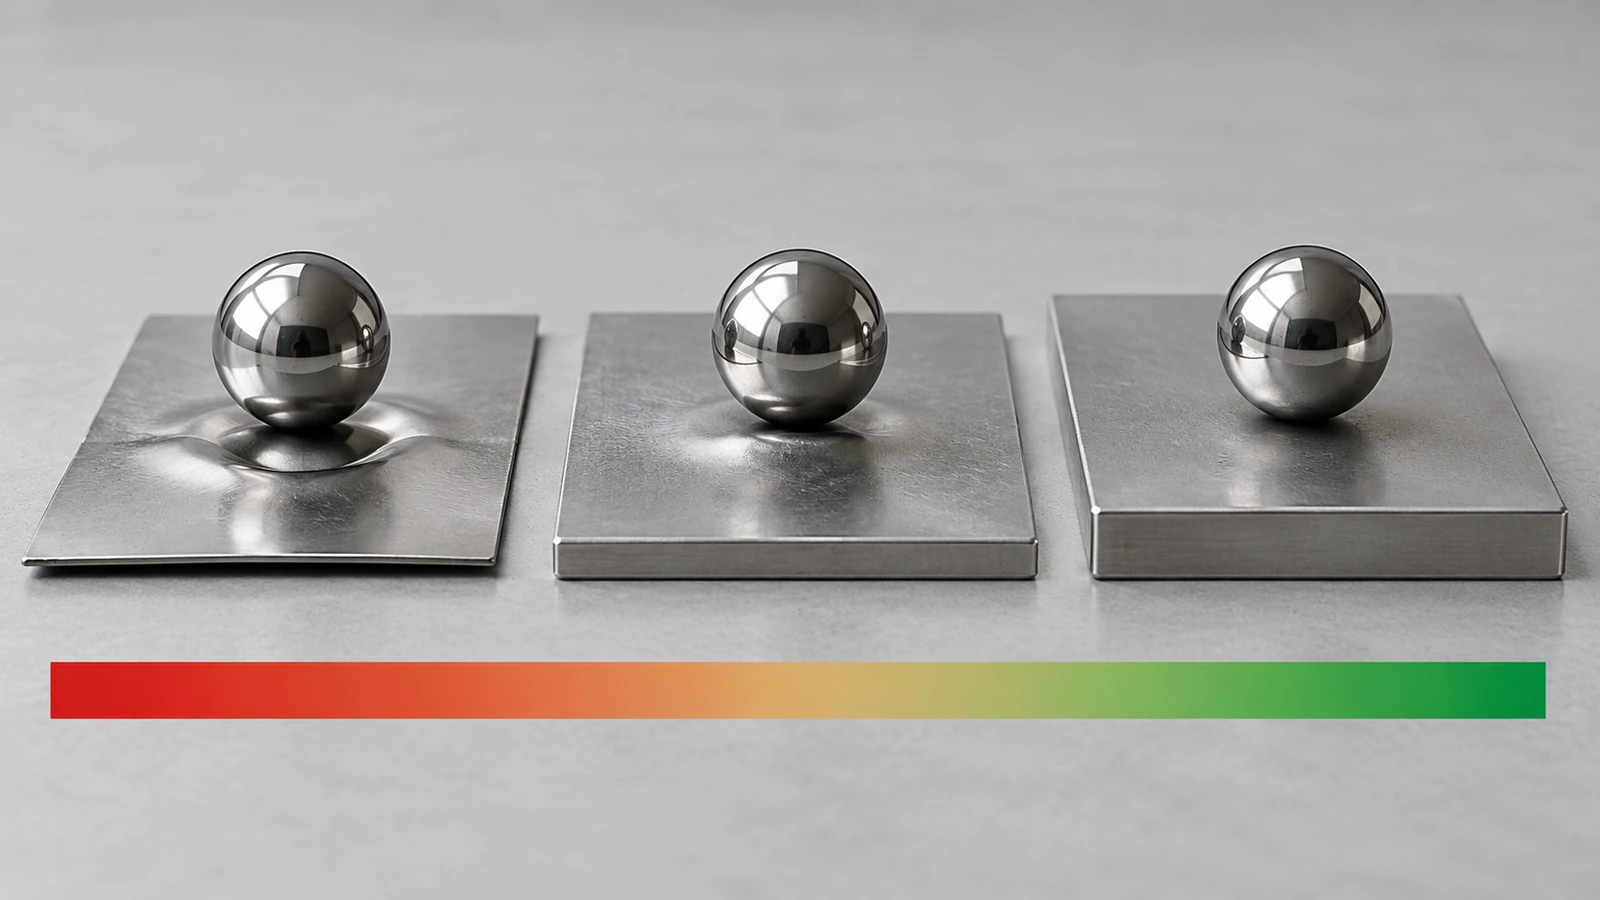
调质是买方最常留给供应商决定的变量,它会影响您会注意到的三个方面。
⚠️ 配合模具是针对特定厚度和调质加工的。模具制成后更改其中任何一项,通常都意味着需要重新调校模具,因此请在首件样品前确定好这两项。
DR 等级在低厚度下可提供高强度,适合浅而平的零件,很少适用于深拉伸装饰盒身或重度压花。
锡本身是阻隔层,但在装饰性锡盒中,大部分防护作用由内层涂料完成。对于优质涂料之后的干燥、无腐蚀性内容物,常用 2.8/2.8 g/m² 等轻镀层。当内容物潮湿、含油或呈酸性,或切边与划痕会暴露时,较重或差异镀层更为合适。镀锡量还会轻微改变透过透明清漆可见的金属光泽。
对于食品接触,涂料的化学成分比锡层更为关键。几十年来,以双酚A为基础的环氧涂料一直主导金属包装,食品包装论坛(Food Packaging Forum)在其 《关于罐头涂料的背景文章》[3]中作了说明。一篇同行评议的 金属包装安全性综述[4] 列出了BPA、铅和镉迁移问题为主要关注点之一。目前的要求由以下三条规则构成:
此外,美国许多州采用的《包装中有毒物质》示范立法将铅、镉、汞和六价铬的合计含量上限定为 100 ppm[8]。请按名称索取涂料类型(例如 BPA-NI,即“BPA 非意图添加”)及合规文件,而不要只接受“食品级”这样的描述。
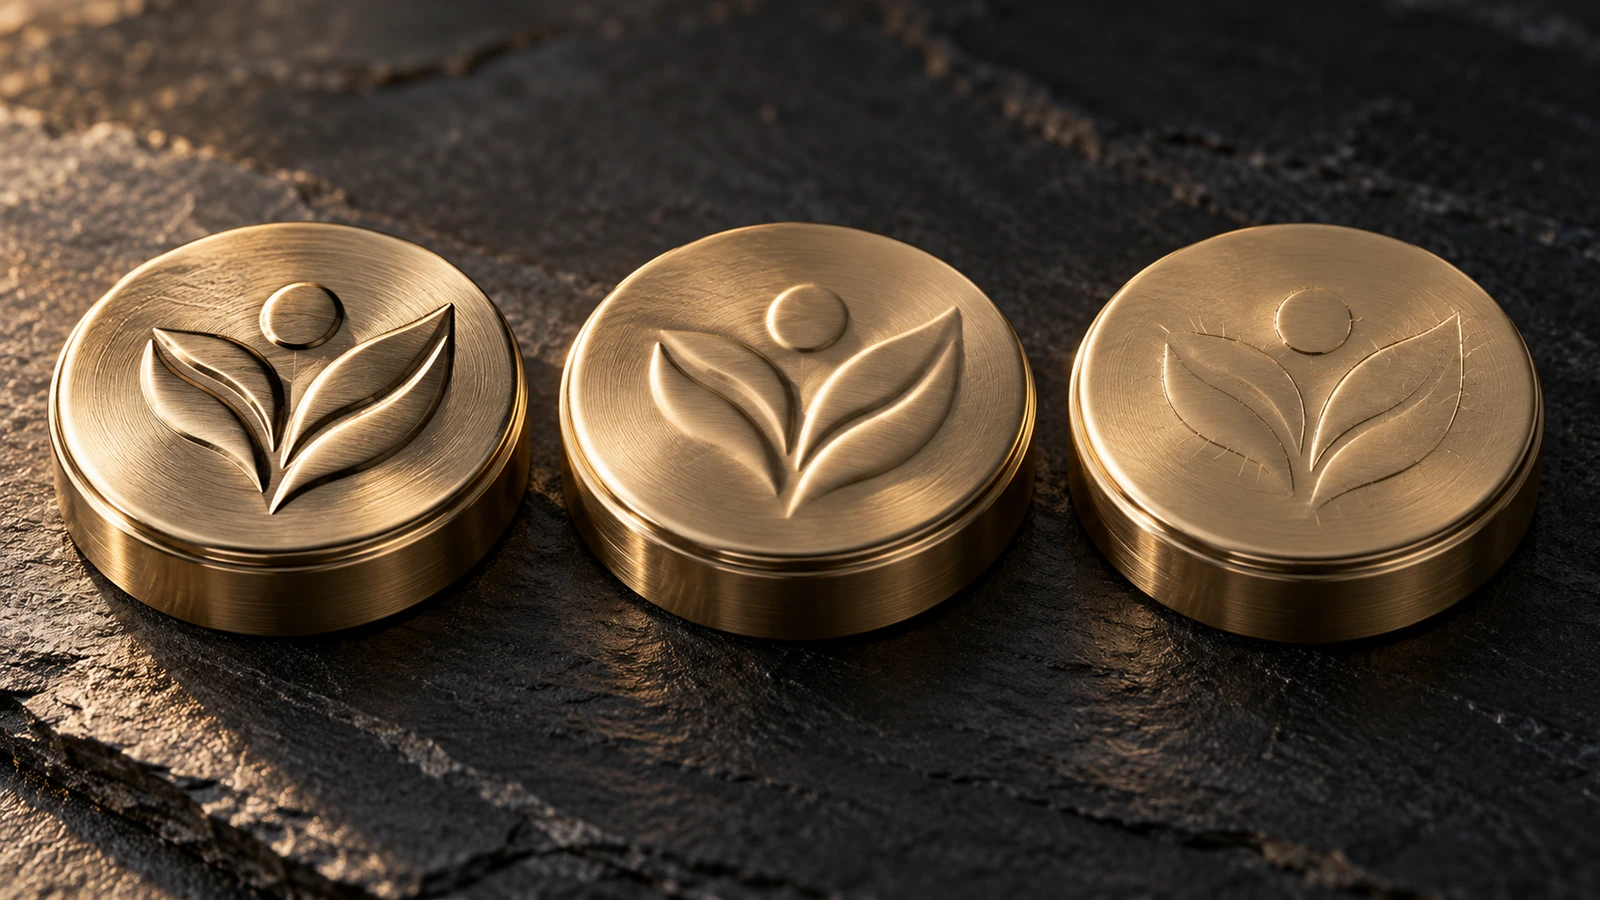
锡盒在成型前是平板印刷的,因此基材钢板的表面处理会透过透明区域显现,并影响油墨的附着状态。
若需要不透明的外观,白色底涂可完全遮盖金属。随后拉伸会使印刷板材一同变形。侧壁与圆角处的图案必须预先变形,才能在成型后显示正确,拉伸越深,所需修正越多。
印刷耐久性应当测量,而不是凭描述。ASTM D3359[9] 按胶带附着力测试进行分级,从 0B(大面积剥离)到 5B(无剥离)。约定最低等级(成型区域通常为 4B 或更好),即可据此客观地接受或拒收样品。同时确定可接受的色差范围。正如一场 包装行业讨论[10] 中所指出,几乎所有印刷中的症结都在于“设计的复杂程度与细节水平,以及您对偏离‘金标准’的容忍度”。
样品到货后,请测量以下项目:
请将测试结果记录在材料规格旁,以便对照生产批次进行核查。关于配合、表面处理、涂层和安全性的完整检验清单,请参阅我们的 2件式锡盒产品页面,此处不再重复。
以下区间是锡盒材料厚度的常见起点,而非固定规则。盒子尺寸、形状和拉伸深度都会影响合适的选择,因此请用样品确认任一区间。
| 厚度区间 | 近似基重 | 钢材质量 | 典型适用场景 | 权衡取舍 |
|---|---|---|---|---|
| 0.18–0.21 mm | 64–75 lb/bb | 1.41–1.65 kg/m² | 小型圆形或矩形锡盒,内容物较轻,有防护运输 | 材料成本最低;大型平面盖可能出现油罐鼓凹 |
| 0.23–0.25 mm | 82–89 lb/bb | 1.81–1.96 kg/m² | 一般零售与礼品锡盒,中等压花 | 成本与刚度兼顾;模具应用最广的区间 |
| 0.28–0.30 mm | 100–107 lb/bb | 2.20–2.36 kg/m² | 大尺寸、重内容物、深压花、包裹运输 | 刚度约高 80%(相对于 0.23 mm),但按重量多用钢材 20–30% |
| ASTM 调质 | HR30Tm 目标值 | 成型性能 | 2件式锡盒典型用途 |
|---|---|---|---|
| T-1 / T-2 | ~49 / ~53 | 极软,延展性高 | 深拉伸盒身、高盖、锐利的深压花 |
| T-3 | ~57 | 通用拉伸 | 大多数浅到中等拉伸的锡盒和盖子 |
| T-4 / T-5 | ~61 / ~65 | 更硬,回弹更大 | 需要平整、刚性面板的浅型零件 |
| T-6 及 DR 等级 | ~70 及以上 | 高强度,拉伸有限 | 平底和浅型部件;很少用于深拉伸装饰盒身 |
按密度计,铝比钢轻约 2.9 倍(2.70 对 7.85 g/cm³),但其刚度也低约 3 倍(弹性模量约 70 GPa 对约 205 GPa)。要达到 0.23 mm 马口铁的平面刚度,铝材大约需要 0.33 mm。在该厚度下,铝材每平方米仍轻约 50%。无锡钢(ECCS,即表面镀铬而非镀锡的钢)是另一选择。它与马口铁的强度相当,常配合全覆盖涂料使用,但缺少可透过透明油墨显现的光亮锡面。
| 属性 | 马口铁 | 铝 | 无锡钢(ECCS) |
|---|---|---|---|
| 密度 | 7.85 g/cm³ | 2.70 g/cm³ | 7.85 g/cm³ |
| 等面板刚度所需厚度 | 0.23 mm(参考) | ~0.33 mm | 0.23 mm |
| 等刚度下的质量 | ~1.81 kg/m² | ~0.89 kg/m² | ~1.81 kg/m² |
| 压花与凹陷表现 | 浮雕清晰,抗凹性好 | 软,浮雕深,易凹陷 | 与马口铁相近 |
| 透过透明清漆可见 | 光亮金属感 | 光亮金属感 | 较暗淡;通常为全覆盖涂层 |
| 切边处腐蚀 | 需要涂料保护 | 自身形成氧化层 | 需要涂料保护 |
| 回收分选 | 磁选 | 涡流分选 | 磁选 |
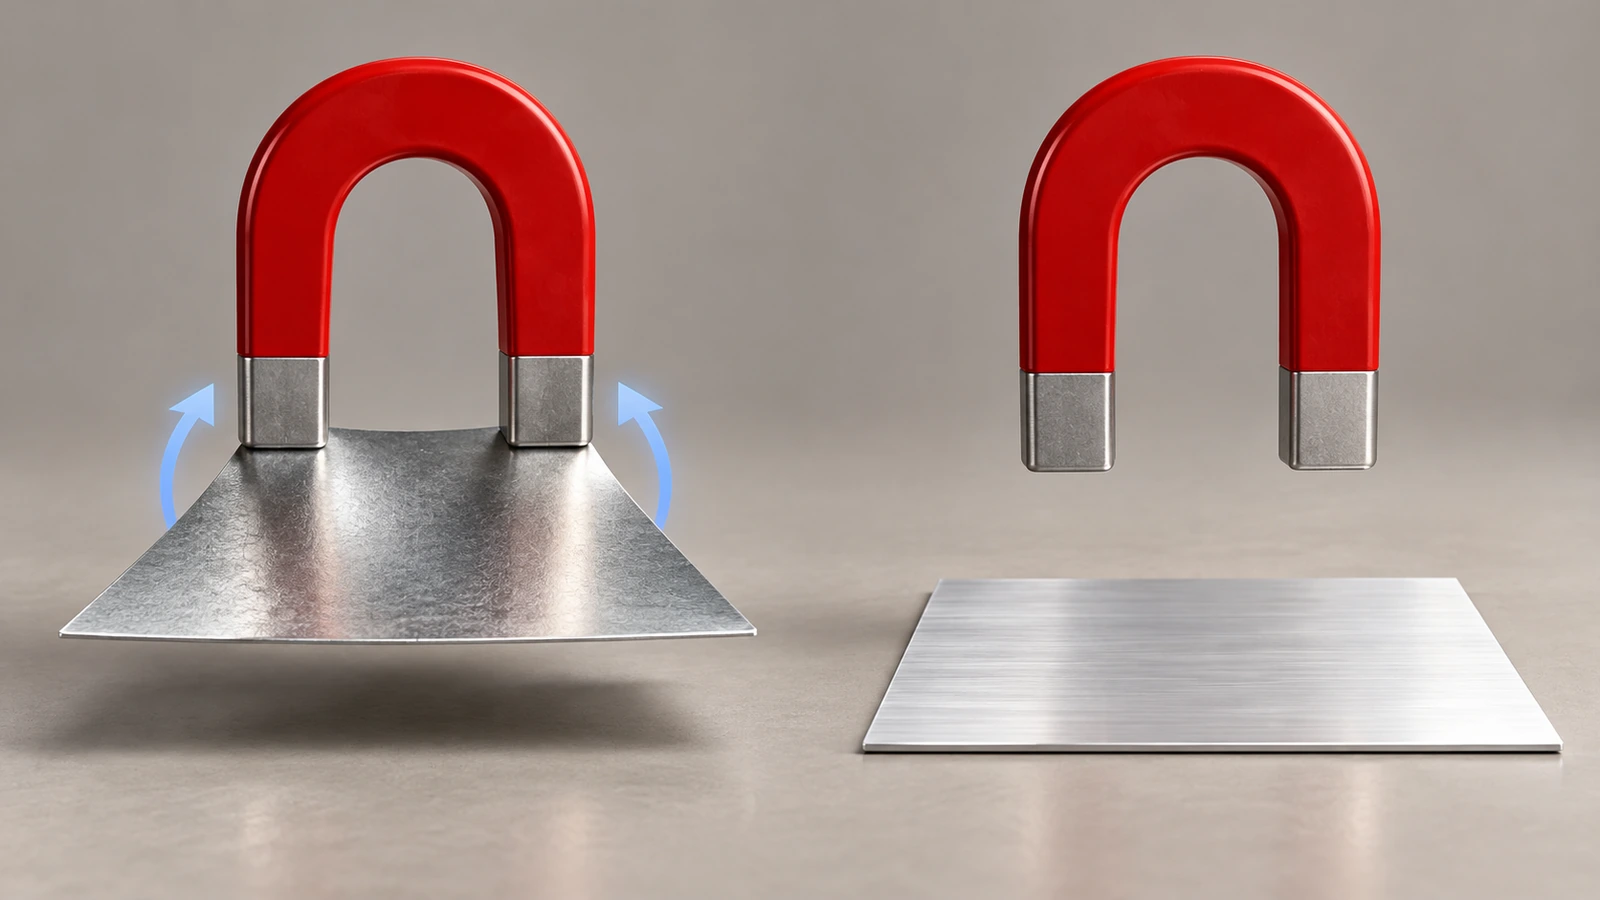
可回收性如今也影响着面向欧洲销售的品牌的材料选择。欧盟包装与包装废弃物法规(EU)2025/40,概述于欧盟委员会的 包装废弃物页面[11],已于八月12日(2026年)起普遍适用。该法规引入了可回收性绩效分级,并限制不必要的包装重量。钢和铝都得到广泛回收。钢材的磁选分离是一项实际优势,而铝较低的质量则有助于减重论证。若想比较锡盒与纸质、塑料和玻璃等包装形式,请参阅我们的 锡盒页面.
内容物较轻的小型锡盒通常使用 0.18–0.21 mm 区间,因为其尺寸和弧形侧壁本身已能提供刚度。如果锡盒将散装寄运或带有深压花,请在决定之前,将 0.23 mm 样品与较薄的样品一并测试。
不是。板材越厚,钢材成本和运费重量大致按比例增加,而且更难拉伸进入狭小的转角。请选择在样品上通过凹陷、配合和压花检查的最薄板材。
这是一种 ASTM 调质等级,洛氏硬度 HR30Tm 的目标值约为 57。它是一种通用拉伸等级,比 T-4 至 T-6 更软,比 T-1 和 T-2 更硬。EN 10202 则以屈服强度标识表示类似性能,例如 TS260。
通常不可以,除非重新调校。0.01 mm 的变化会使盒身直径偏移约 0.02 mm,从而改变滑盖的过盈量。请在制作首件样品前确定厚度和调质。
重要,但重要性稍低。蜡烛、化妆品和潮湿环境仍可能腐蚀外露的边缘或划痕。搭配良好涂料的轻镀层适用于干燥物品。当内容物含油、潮湿或呈酸性时,请索取较重或差异镀层。
用千分尺在盒壁和盖的多个点测量。请记住,涂料和印刷会增加微米级厚度。请在规格中说明厚度指的是基材金属还是涂覆后的总厚度,以便对比供应商的测量数值。
锡盒用马口铁厚度与调质等级、镀锡量同为三项相互关联的选择。厚度决定成本与刚度,调质决定板材的拉伸性能和盖子配合,而镀层加涂料则决定防腐与食品接触性能。
请在询价单中以数字形式写明三项参数:毫米、调质等级、每面 g/m²,以及涂料类型。这样供应商将报出相同的材料,样品结果也可以追溯到规格。材料规格确定后,请为 定制2件式锡盒 报价,并要求按该确切规格制作样品。




 博客PDF離線閱讀
社交登入需要補充以下資訊
登入
建立新帳戶