


 博客PDF離線閱讀
快速解答: 不锈钢铭牌划刻是让金刚石或碳化钨划针在板面上拖行,犁出一道连续、经压光的沟槽。它不使用热量、油墨或化学品,因此是在自有产线上为预先蚀刻好的空白板添加序列号和日期的低成本办法。与深蚀刻或点针打标相比,划刻的标记更浅、对比度更低,所以适合可变数据,而不是固定的安全文字。
如果你成批制造设备,额定值铭牌的大部分内容是固定的:标志、型号、电压栏和警告在每台设备上都一样,而序列号、生产日期,有时还有选配代码,每台都不同。不锈钢铭牌划刻正好补上这一环。本文说明划刻标记如何在 304 和 316 铭牌上物理成形,如何搭建自有产线的工作流程,以及在易读性、耐腐蚀表现和产能方面,划刻在哪些情形下不如化学蚀刻、光纤激光或点针打标。
问题:可变数据是铭牌方案最容易出问题的地方
问题。 OEM 工厂处理每台设备数据通常有四种方式,每种都有代价。第一种是为每个序列号订购完全定制的蚀刻铭牌。这会让总装受制于供应商的图稿排期,而且任何数据错误都会报废一块永久性零件。第二种是用冲头手工打字码,这样可行,但基线参差不齐,在薄板上冲击还可能使安装孔周围的板面弯曲。第三种是表面油墨或印刷覆层。行业失效分析反复提到,印刷标记会逐渐褪色,直到“金属也许还在,文字却没了”。第四种是购买光纤激光设备,这意味着资本投入、防护罩、烟尘抽排和安全管理方案,而要做的活可能每周只有几十块铭牌。
问题提出。 产量确实存在,但很小。在一次从业者讨论中,一家设备制造商提到,他们送去的量约为 每月 50 块带序列号的不锈钢标牌 ,板材厚度约 0.5 mm,送往当地一家奖杯店,而他评价这家店“非常不可靠”(见从业者讨论[1] )。这个量太小,不值得设立专用的标刻单元;但它又太重要,不能依赖外部供应商:序列号铭牌无法辨认或缺失,会使可追溯性、保修记录失效,对电气设备而言还会影响检验签批。
解决办法。 把铭牌内容分成固定部分和可变部分。固定不变的内容采购深蚀刻、填色的空白板,每台设备专属的栏位则在产线上划刻。本指南其余部分讲解如何做好这件事,以及它在哪些场合是不合适的工具。
什么是不锈钢铭牌划刻?
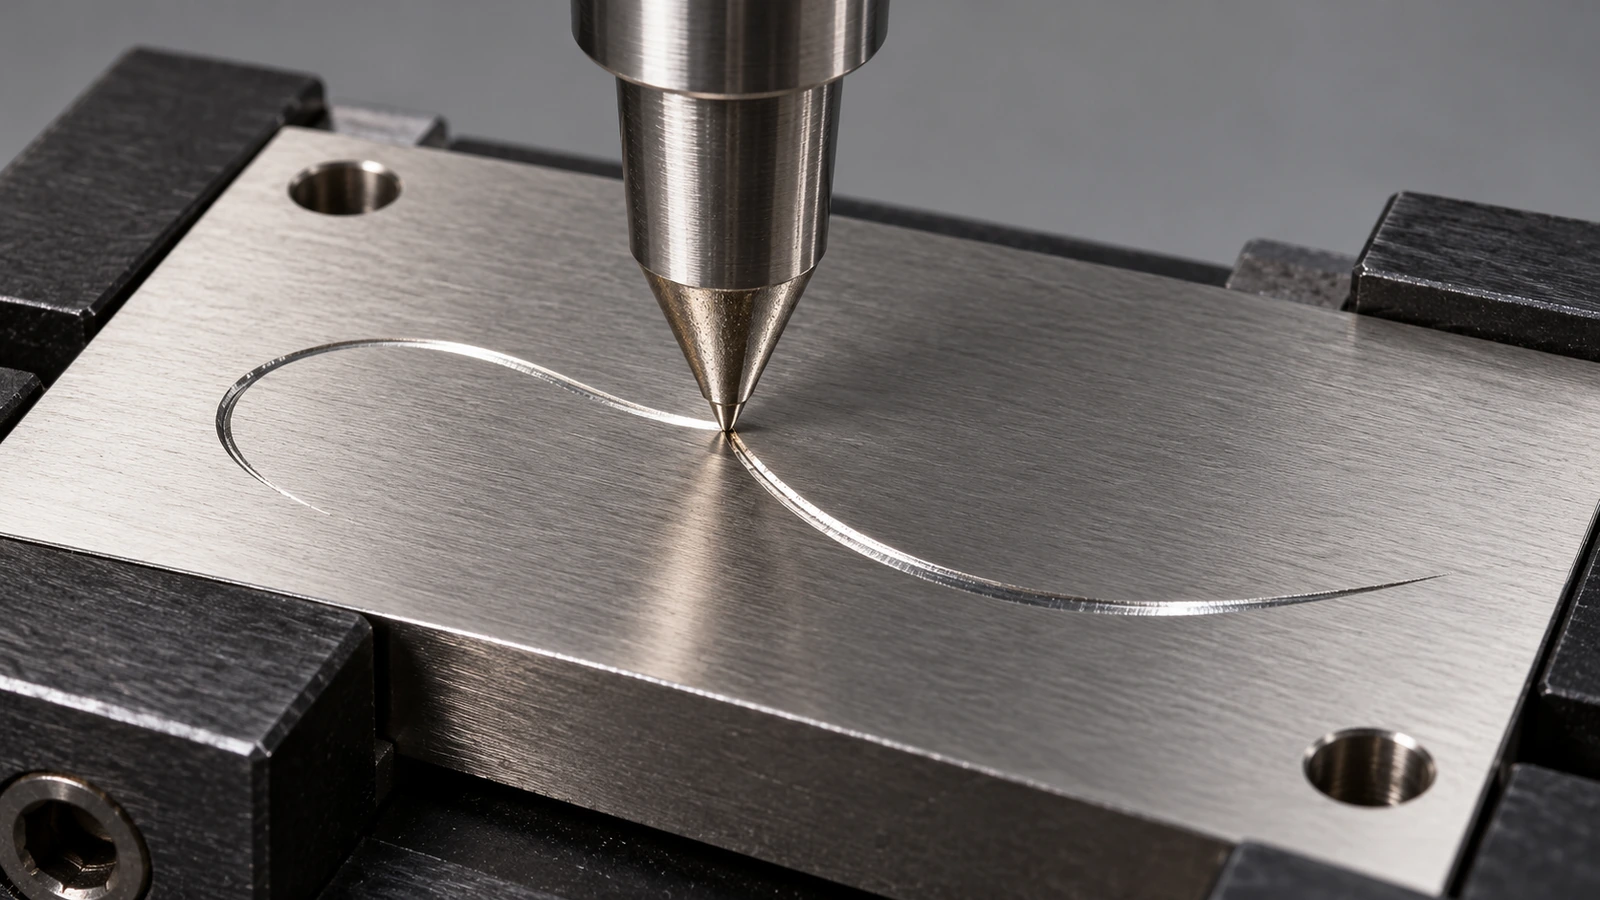
划刻标记,也称拖划标记或金刚石拖划雕刻,是一种冷态机械工艺。带有硬质笔尖(通常是金刚石或碳化钨尖)的划针在弹簧或气动压力下抵住铭牌,设备再沿每个字符的笔画移动它。笔尖既不旋转也不锤击,而是犁出一道连续的 V 形沟槽,把材料向两侧和下方挤压,而不是把它作为切屑切走。
它介于三种常与之混淆的相邻工艺之间:
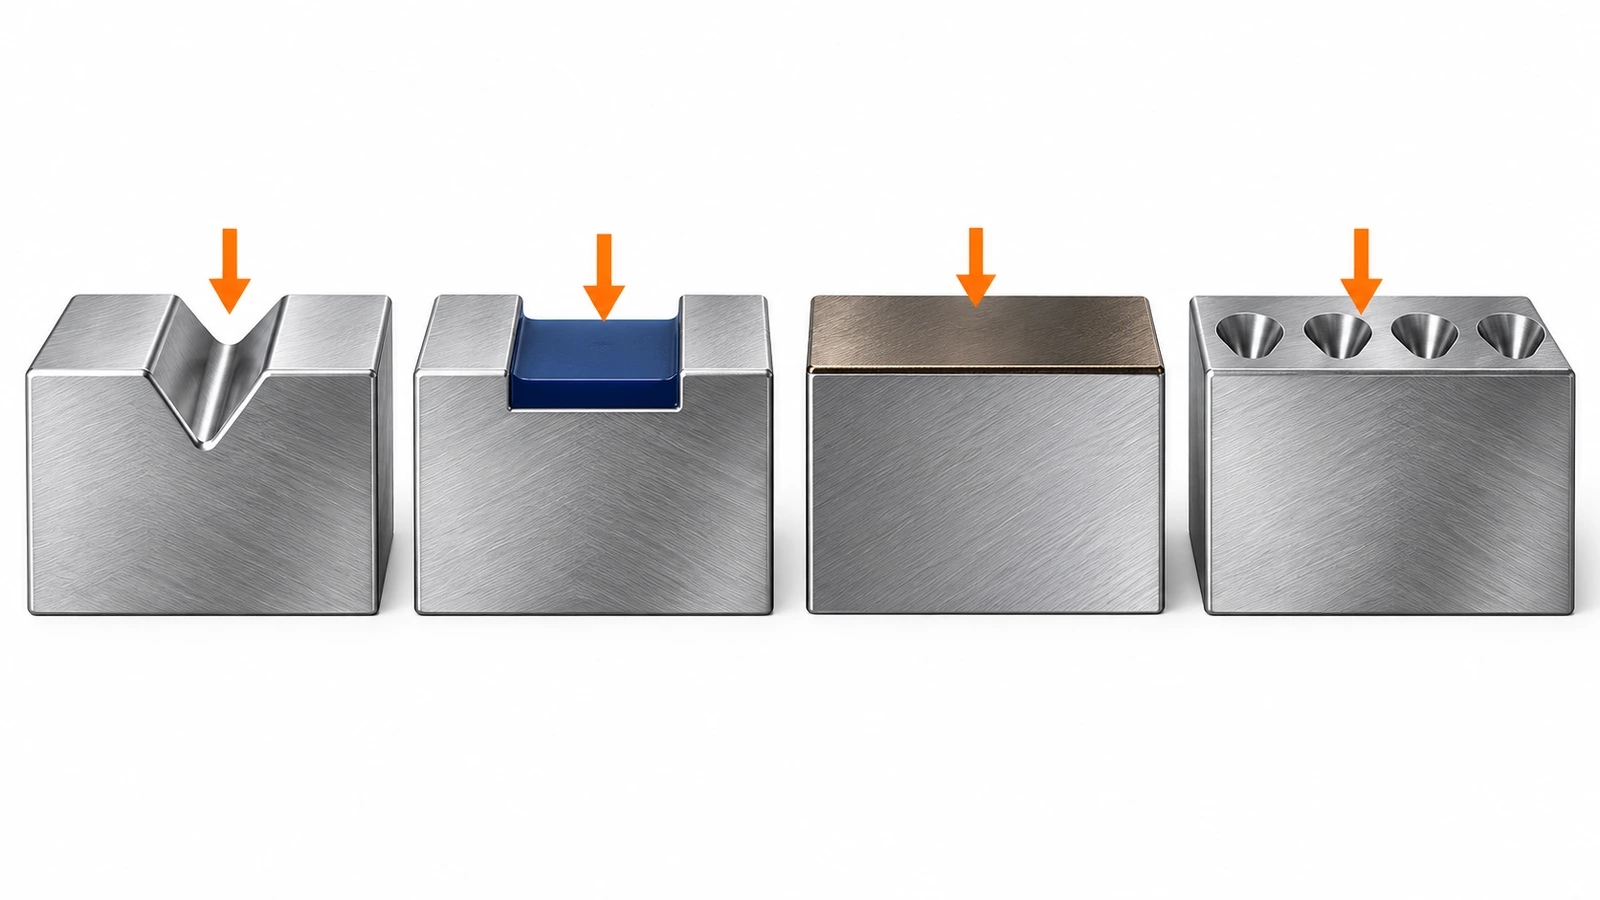
- 旋转雕刻 使用旋转刀具切除切屑,可以刻得更深,但也会产生毛刺和刀具磨损。
- 点针打标 用针头锤击,形成一排小坑。它刻得更深,对粗糙或曲面的适应性也好,但噪声更大,字符呈点状。
- 化学蚀刻 通过光刻胶掩膜溶解金属,形成可以填色的凹槽,但每次更换图稿都需要新的掩膜。
由于划刻线条连续,沟壁经压光而光滑,划刻的文字呈现为干净的单笔画字体。数控划刻机和金刚石拖划工具使用的是单线(“笔画”)字体,而不是轮廓字体。排版可变栏位时,你选择的是笔画路径,而不是填充图形。
雕刻不锈钢本身就是一个成熟的标记类别。ASTM 针对船用阀门标牌的规范列出了 “III 型——不锈钢,雕刻” 这一明确定义的铭牌类型(ASTM F992[2] )。如果客户的图纸引用该标准,那么在用划刻取代旋转雕刻之前,请先核实拖划式划刻标记是否符合其刻写方式要求。
304 与 316 在划针下会发生什么
不产生热输入。 光纤激光会改变氧化层或熔化表面。激光退火的黑色标记就是这样形成的,这也是有些用户把激光变色误认为腐蚀的原因。在一个金属表面处理论坛的帖子里,有用户怀疑“激光处理后留下的深色变色是锈蚀/腐蚀”(见Finishing.com 讨论[3] )。划刻不产生热着色,因此在来料检验或现场检查时不会出现这种含糊情况。
加工硬化与钝化膜。 304 和 316 等奥氏体牌号加工硬化很快。沟壁被冷作硬化并被压光,富铬钝化膜沿线条被破坏,随后在空气中重新形成。因此,干净的划刻本身不会造成腐蚀薄弱点。真正的风险是污染。美国海军一项关于标牌材料的实验室评估(报告 CARDIVNSWC-TR-62-00-05, 2005)在 304 和 316 铭牌上观察到锈斑,“尤其是在对标牌进行雕刻的区域”。评估将锈斑归因于工具留下的铁颗粒。由这一发现可得出两个习惯:第一,保持划针针尖和夹具不沾碳钢碎屑;第二,切勿用钢丝刷或共用的砂轮清理划刻后的铭牌。
牌号在沟槽处最为关键。 任何氯化物侵蚀都始于缝隙和冷作表面所在之处。ASTM A240/A240M 规定的钼含量为 2.00–3.00%,适用于 316 型和 316L,而 304 没有钼含量要求(见ASTM A240/A240M[4] )。对于盐雾、融雪盐或含氯冲洗环境,请在 316 上划刻。牌号选择的详细说明见我们的 定制蚀刻不锈钢铭牌 页面,此处不再重复。
板材刚性。 划针施加稳定的向下压力。薄而无支撑的铭牌会发生挠曲,沟槽深度也会随之在整个栏位内变化。工业不锈钢铭牌板材的常见厚度约为 0.018 to 0.125 in。军用结构规范为某些铭牌类型设定了下限:MIL-DTL-15024 要求蚀刻或雕刻的 A 型铭牌厚度不小于 0.03 in(见MIL-DTL-15024[5] )。厚度低于约 0.5 mm 时,平整且全面支撑的夹具不是可选项,而是必需。
如何搭建自有产线的序列号与日期划刻流程
下面的工作流程假定使用台式或线边划刻标记机,以及铭牌供应商提供的预蚀刻空白板。
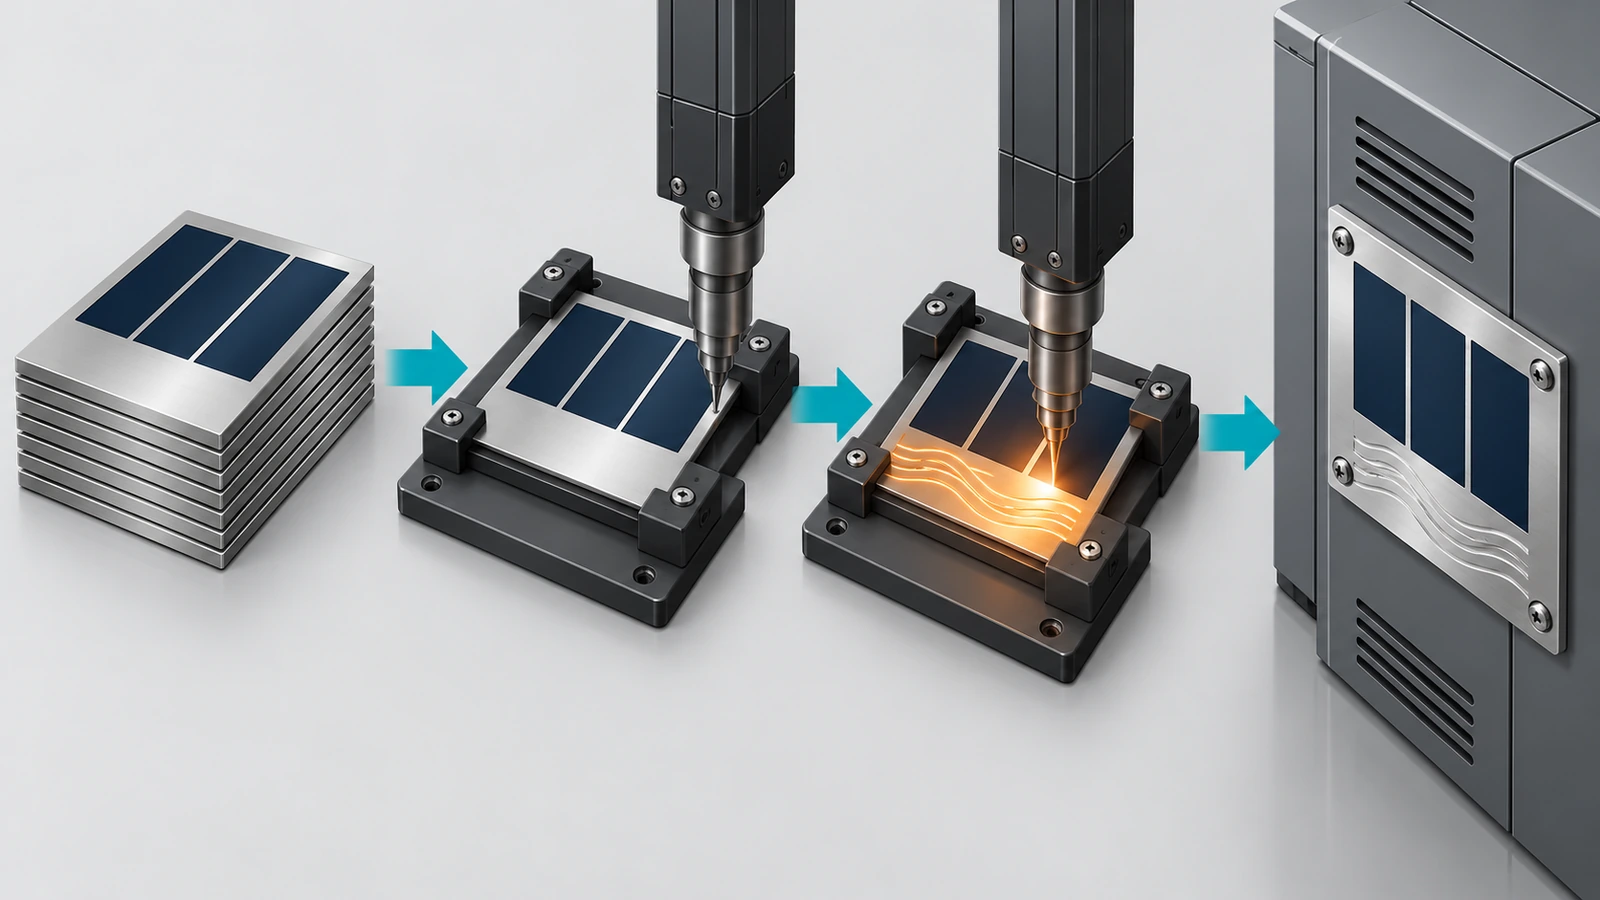
- 围绕划刻区设计空白板。 请供应商蚀刻并填色所有固定内容,并将可变栏位保留为无填充的裸金属。“序列号”或“日期”这类蚀刻的栏位标签应放在划刻区旁边,而不是区内。与孔和边缘之间要留出足够边距,因为划针需要一条平整、无孔洞的路径。
- 选择有利于对比度的表面处理。 划刻线是一道明亮的压光沟槽,在较暗淡的表面上最醒目。哑光 #2B 或玻珠喷砂处理的栏位,通常比高反光的 #4 拉丝面对比度更好,因为拉丝纹理会与笔画相互干扰。请在空白板图纸上注明划刻区的表面处理要求。
- 制作定位夹具。 把铭牌通过安装孔或边缘固定在平整、刚性的定位座上,使其无法移位或挠曲。划刻方案的大部分重复性来自夹具:位置误差会让序列号压在蚀刻文字上,挠曲则会产生浅而不均匀的笔画。
- 选择针尖并设定压力和速度。 金刚石针尖在淬硬的 300 系不锈钢上能保持针尖形状,且不会给铭牌带入铁。碳化钨针尖更便宜,但在不锈钢上磨损更快。先按标记机制造商推荐的不锈钢压力起步,再同时调整压力和行进速度。压力越大,沟槽越深,但沟缘隆起也越高。速度较低时,小字符的笔画一致性更好。把最终设置记录为每种牌号和厚度的受控工艺配方。
- 根据阅读距离设定字符高度。 确定技术人员读取铭牌时站在哪里,然后在真实照明条件下,按该距离确定单笔画字符的大小。电气额定值数据适用 NFPA 79 和 NEC 670.3(A) 的现场要求。请确认你的划刻栏位符合认证机构期望看到且能够读取的内容。
- 数据来自系统,而不是键盘输入。 从 MES 或 ERP 中提取序列号和日期字符串,并锁定格式(例如 ISO 8601 格式的日期)。在软件中阻止重复序列号。永久性标记无法更正,错一个数字就意味着报废铭牌,而在已蚀刻的空白板上,这是总成中最贵的部件。
- 每套工艺配方做首件检验。 在规定距离下并在斜射光下检查易读性。用深度规或轮廓仪测量沟槽深度,并将测量曲线与工艺配方一并保存。然后用工厂实际使用的清洁剂并戴上手套做擦拭测试。每当更换针尖、夹具或铭牌批次后,重复上述检查。
- 标记后保持铭牌清洁。 用不含氯的清洁剂擦拭。如怀疑存在钢污染,应在铭牌投入含氯环境使用前对其进行钝化处理(通常指定 ASTM A967 类处理)。
2D 码和 UID 标记怎么办?
有些划刻标记机可以绘制 Data Matrix 符号,但用连续笔画绘制方形单元很慢,而且对比度较低。如果合同引用 MIL-STD-130 唯一项目标识,则标记必须可被机器读取并可验证(MIL-STD-130N[6] )。在这种情况下,决定标记必须达到什么水平的是合同要求,而不是供应商的偏好。如果图纸要求按 ISO/IEC 15415 对代码质量分级,那么对于代码,点针打标或激光是更实际的选择。划刻仍适用于旁边供人阅读的那一行。报价前,务必核对所有军用规范的现行版本。检索入口:ASSIST QuickSearch[7]
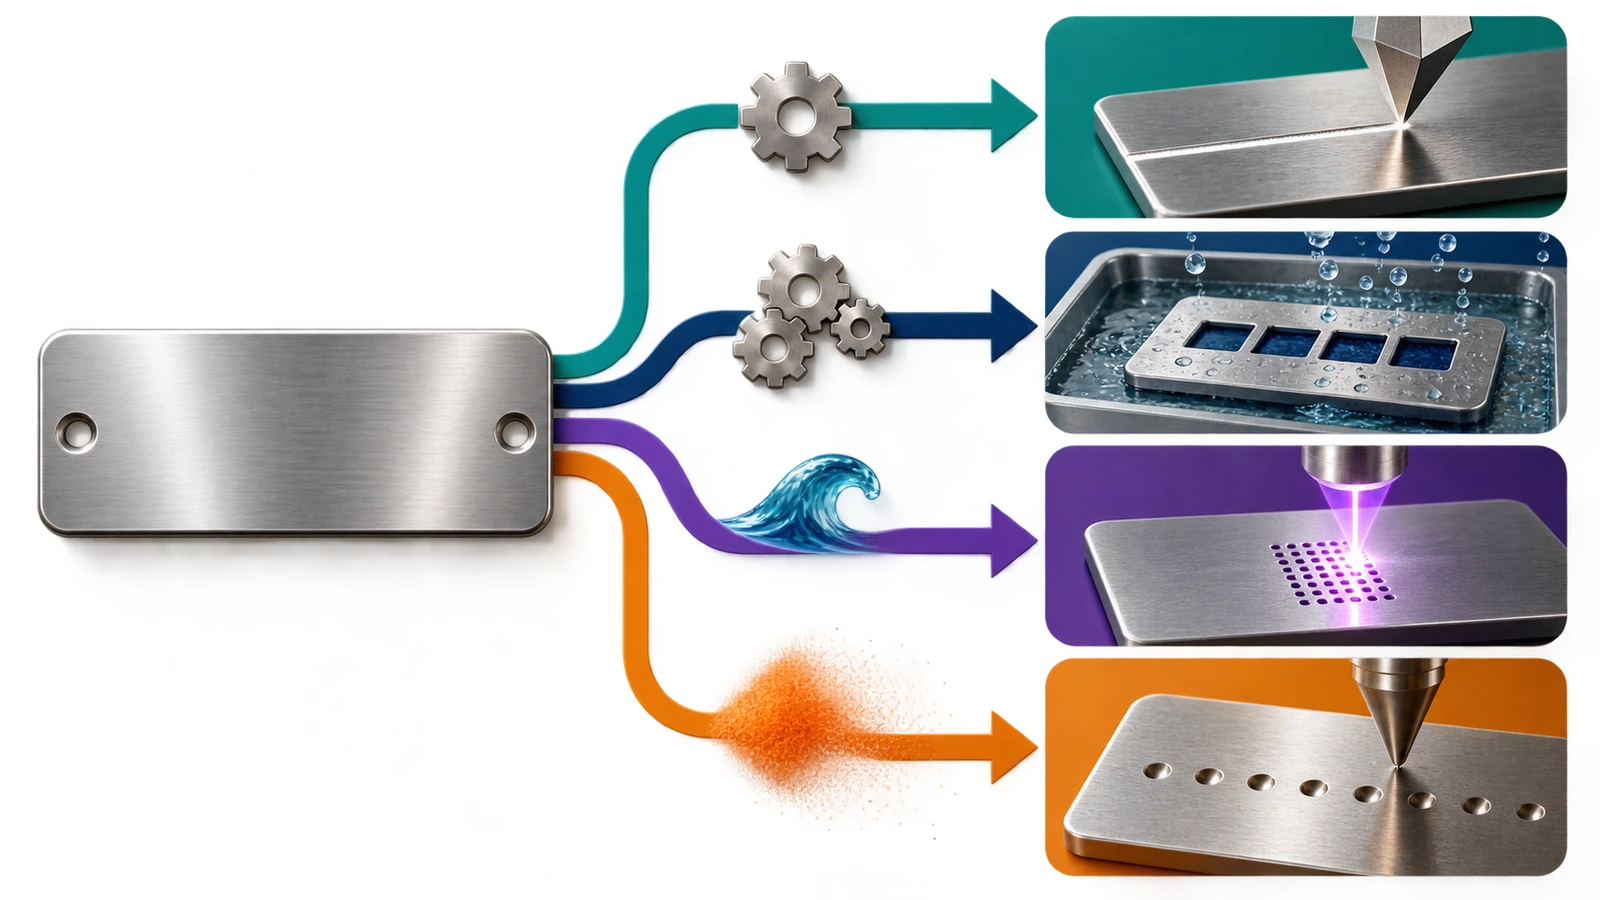
不锈钢铭牌划刻与化学蚀刻、激光和点针打标的比较
下表中的深度数据来自已发布的供应商和设备制造商指南,仅说明典型范围,不是保证值。划刻深度在很大程度上取决于压力、针尖几何形状和铭牌支撑情况,因此应测量你自己的工艺,而不是依赖样本中的数字。
| 对比项 | 划刻 / 金刚石拖划 | 化学蚀刻 + 填色 | 光纤激光(退火或烧蚀) | 点针打标 | 旋转雕刻 |
|---|---|---|---|---|---|
| 标记如何形成 | 划针犁出连续的压光沟槽 | 酸通过光刻胶掩膜溶解金属;凹槽填充油漆 | 热量改变氧化层颜色或去除表层金属 | 针头冲击形成成排的小坑 | 旋转刀具切除切屑 |
| 已发布的典型深度 | 较浅;按工艺配方验证 | 约 0.0015–0.004 in 较为常见;可按要求加深 | 接近零(退火)到较浅(烧蚀) | 约 0.2–0.4 mm(设备制造商在 304/316 上的示例) | 约 0.003–0.007 in(平均切深) |
| 每台设备的可变数据 | 可以,来自数据源 | 不可以;每次更换图稿都要新的掩膜 | 可以,效果极佳 | 可以 | 可以,但速度慢 |
| 对比度来源 | 沟槽的光反射;无颜色 | 填色,高对比度 | 深色氧化层或粗糙表面 | 小坑中的阴影 | 沟槽;可填色 |
| 热输入 | 无 | 无 | 有(热着色、热影响区) | 无 | 无 |
| 耗材与工厂需求 | 划针针尖;安静;无烟尘 | 由供应商完成;涉及化学品与废水 | 防护罩、烟尘抽排、激光安全 | 针头;噪声大 | 刀具;有切屑和毛刺 |
| 最适用场合 | 在预制空白板上标序列号和日期,中低批量 | 批量生产的固定文字、标志和安全信息 | 代码、精细图形、大批量可变数据 | 深而耐用的标识和 DPM 码 | 较厚铭牌上的深文字 |
有一个差异在深度一栏里看不出来:哪里最先失效。已发布的供应商对比指出,蚀刻铭牌的薄弱环节是填色,因为环氧树脂比周围金属磨损得更快。划刻标记没有可损失的填充,它的对比度纯粹来自几何形状,因此只有当沟槽本身被磨损、压平或被污垢和油漆填满时才会劣化。这使划刻比浅层涂漆标记更耐溶剂和冲洗化学品,但也使它比深蚀刻、点针打标或压凸字符更易受磨损和过喷影响。
划刻何时占优,何时不足
在以下情况下,划刻是更好的选择:
- 每台设备只有少数栏位变化 ,且铭牌的其余部分可以按批量一次蚀刻完成。
- 需要在装配线上标记 ,无需激光防护罩、烟尘抽排或化学品处理。
- 不允许有热着色,例如卫生级设备,检查人员可能对任何变色提出质疑。
- 噪声有要求,因为在装配区内,划刻比点针打标安静得多。
- 清洁化学品会侵蚀油漆填充层 ,但磨损程度较轻。
在以下情况下,请选择其他方式:
- 文字与安全相关且需要永久保存,例如危险警告、信号词或电弧闪光数据。这些内容应由供应商深蚀刻并填色,切勿在产线上划刻。
- 铭牌会被覆盖喷漆、喷砂或受到严重磨损。 浅沟槽会消失。点针打标、深雕刻或压凸更耐久。
- 需要按标准分级的机器可读代码。 激光或点针打标能提供更可靠的单元对比度。
- 产量大且每块铭牌都是唯一的。 光纤激光的速度和图形灵活性终将胜过逐笔划刻。
- 表面为曲面、有纹理或粗糙。 拖划式划针需要平整、光滑的路径。点针打标对表面变化的容忍度要高得多。
常见问题解答
常见问题:划刻与雕刻是一回事吗?
不是。两者都会形成沟槽,但旋转雕刻是用旋转刀具切除金属,而划刻是用不旋转的划针挤压并压光金属。划刻不产生切屑,线条通常更浅。若规范指明要“雕刻”铭牌,在替换之前请先确认拖划式划刻标记是否合格。
常见问题:划刻会让 304 或 316 铭牌生锈吗?
干净的划刻沟槽在空气中会重新钝化。已标记不锈钢上的锈斑通常由钢制工具、刷子或附近磨削产生的铁颗粒造成,海军对雕刻标牌的实验室评估即指出了这一点。请使用金刚石针尖,保持夹具清洁,避免使用钢丝刷,并在有氯化物接触的环境中指定 316。
常见问题:可以在已填色的蚀刻铭牌上划刻吗?
只在裸金属栏位上划刻。划穿油漆填充层或透明涂层会使涂层崩裂,并留下参差不齐的边缘。请让供应商把可变区保持无填充、无涂层。
常见问题:铭牌最薄可以多薄?
薄铭牌在划针压力下会挠曲,导致沟槽深度不均。若有平整夹具的充分支撑,薄板也可以划刻。没有支撑时,厚度低于约 0.5 mm 将会出现不一致。依据 MIL-DTL-15024 的军用 A 型蚀刻或雕刻铭牌,要求至少 0.03 in。
常见问题:划刻的序列号能满足 UL、CE 或 NEC 铭牌的要求吗?
标记方法的重要性不如易读性、耐久性和栏位完整性。NEC 670.3(A) 和 NFPA 79 规定了必须出现的电气数据,CE 机械铭牌要求包含序列号和制造年份等项目。请在首次检查时与认证机构确认你的划刻栏位,而不要想当然地认为会被接受。
常见问题:应该购买空白板还是已完整标记的铭牌?
如果每台设备需要变化的栏位不止几个,或者序列号必须在总装时与生产记录相匹配,预蚀刻空白板加自有产线划刻通常控制得更好。如果每台设备都相同,或者你没有线边标记能力,则已完整标记的铭牌更简单。关于空白板设计、数量和交期,请 索取定制不锈钢铭牌报价.
要点回顾
- 划刻是冷加工工艺,因此不会留下检查人员可能误认为腐蚀的热着色。 ——1 个论坛案例,其中激光变色被怀疑是锈蚀,详见来源)
- 只要存在氯化物,就应在 316 上划刻可变栏位。 ——316 型规定钼含量为 2.00–3.00%,详见来源)
- 雕刻不锈钢是公认的铭牌类别,但要核对图纸所要求的刻写方式。 ——ASTM F992-17(重新批准于 2022),III 型,详见来源)
- 铭牌刚性决定划刻的一致性,因此薄板应使用夹具全面支撑。 ——0.03 in 为最低值,适用于 MIL-DTL-15024 A 型,详见来源)
- 合同规定的 UID 标记需要机器可读代码,这通常意味着在划刻文字旁边使用激光或点针打标。 ——MIL-STD-130N,2007,修改单 1 in 2012,详见来源)
- 低批量序列化标记,恰恰是外部供应商容易成为瓶颈的地方。 ——某位从业者的案例中约为每月 50 块带序列号的标牌,详见来源)
结论
划刻并不取代蚀刻或激光标记,它与二者配合使用效果最好。多数 OEM 最终采用的模式是:永久性的、与安全相关的内容全部由供应商蚀刻并填色,然后只在产线上用带夹具、按工艺配方控制的标记机划刻每台设备不同的栏位。这样既能让序列号与生产记录保持一致,避免这些栏位出现热着色和油漆填充层磨损,又能让铭牌供应商不再卡在总装的关键路径上。凡涉及代码、磨损、过喷或大批量可变数据的栏位,请改用激光或点针打标。
如果你在规划混合方案,请从空白板入手:预留划刻区、哑光栏位表面处理和合适的牌号。我们的 蚀刻 304 和 316 设备铭牌 可以制作成带有无填充可变数据栏位的款式。请发送图纸和使用环境详情以获取报价。
参考资料
- Reddit r/lasercutting,“切割/蚀刻不锈钢铭牌”,关于自有产线标记带序列号标牌的从业者讨论,2025-04-29。 https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International,ASTM F992-17(2022),《阀门标牌标准规范》。 https://doi.org/10.1520/F0992 ↩
- Finishing.com,关于不锈钢激光标记后变色的讨论帖。 https://www.finishing.com/151/41.shtml ↩
- ASTM International,ASTM A240/A240M-25a,《铬及铬镍不锈钢板、薄板和带材》。 https://www.astm.org/a0240_a0240m-25a.html ↩
- 国防后勤局,QuickSearch 文档图像,MIL-DTL-15024《设备识别用铭牌、标签和带》。 https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391.11007 ↩
- 美国国防部,MIL-STD-130N w/修改单 1,《美国军事财产识别标记》(2007;修改单 1, 2012)。 https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- 国防后勤局,ASSIST QuickSearch,现行军用规范和标准的官方数据库。 https://quicksearch.dla.mil/ ↩


社交登入需要補充以下資訊
登入
建立新帳戶